テキスト内容
この資料から読み取れるテキストです。
)一
第1章
燃料e慾焼に関する基礎幽證
1.木質ペレット燃料
(1)木質ペレット燃料の規格を理解する目的
燃料の規格について正しく理解し、エンドユーザーに対し説明が出来る事を
目的としている。
これまでの日本での木質ペレット燃料の推移、それに伴い規格外の燃料で起
こりうるトラブルを、過去の事例と合わせ品質規格の項目ごとに解説する。
/一、
(2)一般社団法人日本木質ペレット協会発足の経緯
2014年段階で木質ペレットを生産しているのは142事業所で、年間生産量は
12万トンを超えた。
2001年に日本で稼動していたのがわずか3事業所で、年
間生産量は2300トンだったことから考えると大幅な増加であり、今後さらに
加速し、市場が拡大していくことと考えられる。
市場が拡大し、需要が大幅に増加するにともない、木質ペレットの原料も品
‐
質も多様化していくことになる。
しかし、市場が継続的に拡大していくため
には、不純物や有害物質が混入されていない品質と、それを燃やすストーブ
やボイラの安全性の確保が欠くことのできない要素である。
そこで、消費者からの信頼を得られる品質の製品を提供できるよう、木質ペ
レットと木質ペレットを燃料とする燃焼機器のメーカー、販売店等によって
2007年に一般社団法人日本木質ペレット協会(JPA)を発足した。
(参考資料)
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227) ・解説
木質ペレット品質規格
一般社団法人
制定
改正
日本木質ペレット協会
平成23年3月31日
平成29年2月27日
目次
1 .摘用範囲……. .………・・…。.
・・
・・…・・…・
・・
・・…・
・・・・・・
・・…・
・
・・…・・・…
1
2.
引用規格……・・…………・……・…・……・・…・……・・…….…・……
1
3.定義…………. 。……………・…. .…・
・・…・
・・
・・…・………………
1
4.
品質基準……・…・…………・…. . 。…. .….
.・・
・・…・…・……・
・・・・・・・・・・・
3
5.サンプリング…. .…………………・………・……. .………・
・・………4
6.試験方法………・・・・・…・
・
・・…………. .………・…・
・・………………・
4
6.
1微粉の測定方法
・
・・…….
。・・
・・…・・…. .…・
・
・・……・
・
・・…・
・・…・
・・・
4
6.
2寸法(直径/長さ)の測定方法…・………. 。…。.…・…・・・…・・・・・・・・…4
6.
3かさ密度の測定方法
・…………………. .……. .…・・…・……・・…・
5
6.
4水分の測定方法
・
・・…・・…・
・・…・…・
・・・・・
・・…・
・・…・……・
・・
・・…・
・
6
6.
5機械的耐久性の試験方法…・…・……・
・・……・…・
・・…・
・・…………・
7
6.
6発熱量の試験方法…………・…・
・・…・
・
・・…・…・…. .……・
・
・・…・
・・
8
6.
7灰分の試験方法…・・……………・
・・・
・・・・…・
・・…………・…・……8
6.
8硫黄分の試験方法…・
・
・・……・…………・・・…・……. .…..…・
・・・・・
8
6.
9窒素分の試験方法
・・・
・・…・
・
・・……・・……・…・
・・
・・…・…・…・・……・
8
6~
10全塩素分の試験方法
・……・・・・………. .……・
・・…・・・…. .…・……・
8
6.
11砒素、カドミウム、今クロム、銅、水銀、ニッケル、鉛及び亜鉛の試験方法…・
8
7.試験結果の表示……・…・
・・…・・………・…。.……・…. .……・
・・・・・
・・…・
9
附属書(規定)木質ペレットのサンプリング方法……・…………・・・・・・…・…. .…・・・
10
解説…。.….……・……・・・…・・・……・・…・・…・・・…………・…. .……・・
14
戸、
/一、
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227)
1.適用範囲
この規格は、樹幹木部、全木(根・枝葉・末木を除く)、化学処理されていない木材加工工場から
の副産物または残材、樹皮を原料として、圧縮成形によって固形化した燃料で、ペレット燃焼機器
に用いるもの(以下、
「木質ペレット」という)の品質について規定する。
注、
この規格において化学処理されていない木材加工工場からの副産物または残材、樹皮と
は、海中貯木木材、街路樹、剪定枝、防腐・防艤処理剤、塗装・被覆製品、建築廃材な
どを含めた薬剤などで汚染された木材および履歴の不明確な木材以外の木材をいう。
2.引用規格
次に掲げる規格は、この規格に引用されることによって、この規格の一部を構成する。これらの
引用規格は、その最新版(追補を含む。)を適用する。
JISKOO60
産業廃棄物のサンプリング方法
JISR3503
化学分析用ガラス器具
JISZ7302-1廃棄物固形化燃料一第1部:試験方法通則
JISZ7302-2廃棄物固形化燃料一第2部:発熱量試験方法
JISZ7302-3廃棄物固形化燃料一第3部:水分試験方法
JISZ7302-4廃棄物固形化燃料一第4部:灰分試験方法
JISZ7302-5廃棄物固形化燃料一第5部:金属含有量試験方法
JISZ7302-6廃棄物固形化燃料一第6部:全塩素分試験方法
JISZ7302-7廃棄物固形化燃料一第7部:硫黄分試験方法
JISZ7302-8廃棄物固形化燃料一第8部:元素分析試験方法
JISZ7302-9廃棄物固形化燃料一第9部:かさ密度試験方法
JISZ8801-2試験用ふるい一第2部:金属製板ふるい
へ
3.定義
この規格で用いる主な用語の定義は次による。
原料木材:木質ペレットを製造するために用いられる丸太、樹皮、木材等木材由来の原料
をいう。
ロッ卜:
同一発生源からの同一群の原料木材から製造された木質ペレットの全量をlロ
ットという。
水
分:水分を含めたペレット全体の質量に対する水分の質量割合をいう。(湿量基準含
水率)
微
粉:T場出荷時に製品に含まれる大きさ3.15mm以下の微粉の製品全体に対する
質量割合をいう。
機械的耐久性:木質ペレットの壊れにくさをいう。一定量の機械的衝撃を与えた後に壊れなか
った部分の質量割合で規定される。
高位発熱量と低位発熱量:単位量の燃料が完全燃焼するときに発生する熱量を発熱量という。
燃焼によって発生する熱量の一部は、燃料中の水素から生成する水および本来
含まれている水分の蒸発に蒸発潜熱として費やされるが、元の温度まで冷却さ
れると生成した水蒸気は全て凝縮して液体水になり蒸発潜熱と等価な凝縮潜熱
が発生する。
一
‐ 1‐
木質ペレット品質規格(20170227)
一般社団法人日本木質ペレット協会
高位発熱量(または総発熱量)は、燃焼ガス中の生成水蒸気が凝縮したとき
に得られる凝縮潜熱を含めた発熱量をいい、単位量の燃料の燃焼熱に等しい。
それに対して低位発熱量(または真発熱量)は、生成水蒸気は凝縮されないま
ま系外に放出されたときの発熱量をいい、実際に利用できる熱量に等しい。
それらを式で表すと次のようになる。
高位発熱量=燃焼熱一蒸発潜熱十凝縮潜熱=燃焼熱
低位発熱量=燃焼熱一蒸発潜熱
ただし、蒸発潜熱=凝縮潜熱
へへ
‐2‐
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227)
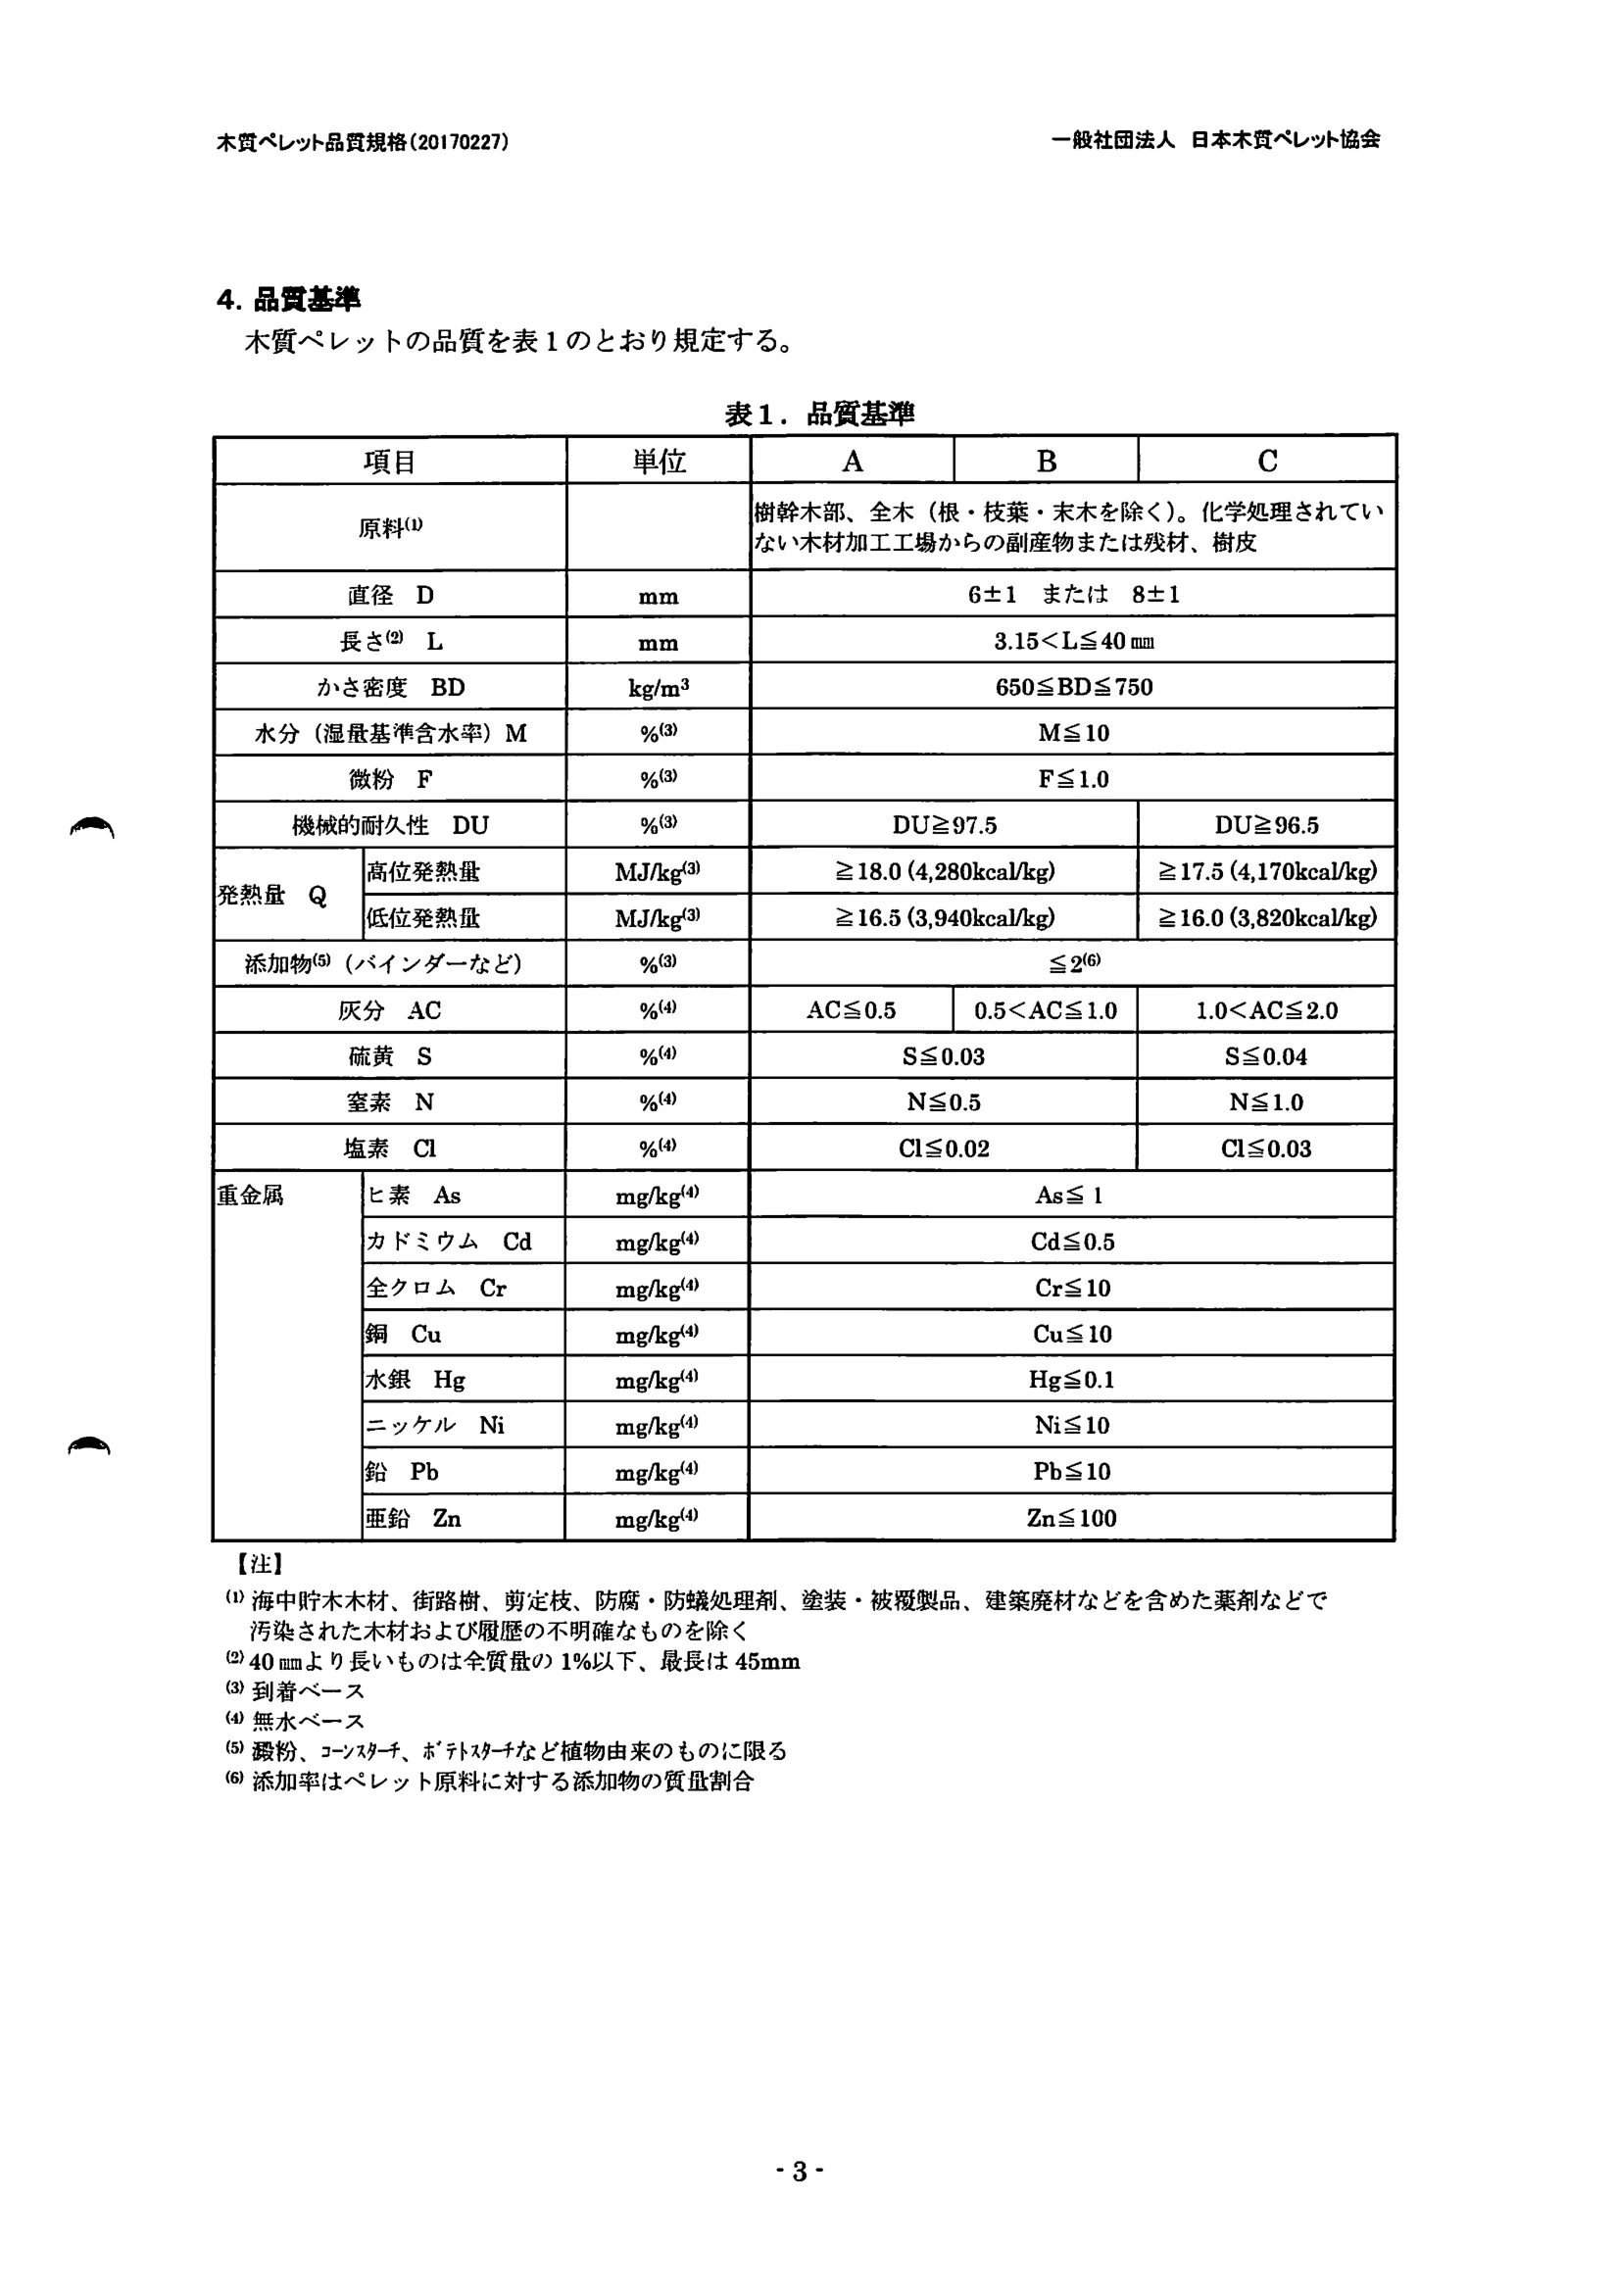
4.品質基準
木質ペレットの品質を表1のとおり規定する。
表1.品質基準
単位
項目
ABC
樹幹木部、全木(根・枝葉・末木を除く)。化学処理されてい
ない木材加工工場からの副産物または残材、樹皮
原料(U
6±1
または8±1
直径,
nlTn
長さ(2)
L
3.15<L≦4()ⅢⅢ
nllT1
かさ密度BD
650≦BD≦750
kg/m3
水分(湿量基準含水率)M
%(3)
M≦10
微粉F
%(3)
F≦1.0
機械的耐久性DU
%(3)
DU≧975
DU≧96.5
へ
高位発熱量
≧18.0(4,280kcal/kg)
≧17,5(4,170kcal/kg)
MJ/kg(3)
発熱量Q
≧16.5(3,940kcal/kg)
≧16.0(3,820kcal/kg)
低位発熱量
MJ/kg(3)
添加物(5)
(バインダーなど)
%(3)
<ワ(6)
=ー
灰分AC
%(@l)
AC≦0.5
0.5<AC≦1.0
1.0<AC≦2.0
硫黄S
%(4)
S≦().03
S≦0.04
窒素N
%(4)
N≦0.5
N≦10
塩素Cl
%(4)
Cl≦0.02
Cl≦0.03
重金属
ヒ素As
mg/kg(4')
As≦I
カドミウムCd
mg/kg(4)
Cd≦0.5
全クロムCr
mg/kg(4)
Cr≦10
銅Cu
Cu≦10
mg/kg(4)
水銀Hg
Hg≦0.1
mg/kg(・1)
mg/kg(4l)
Ni≦10
ニッケルNi
=
鉛Pb
mg/kg(4l)
Pb≦10
亜鉛Zn
Zn≦100
mg/kg(&I)
【注】
(1)海中貯木木材、街路樹、剪定枝、防腐・防蟻処理剤、塗装・被覆製品、建築廃材などを含めた薬剤などで
汚染された木材および履歴の不明確なものを除く
(2)4011IIllより長いものは全質量の1%以下、最長は45mm
(3)到着ベース
(4)無水ベース
(5)澱粉、
コーンスターチ、ホ.テトスターチなど植物由来のものに限る
(6)添加率はペレット原料に対する添加物の質量割合
・3‐
~
木質ペレット品質規格(20170227)
一般社団法人日本木質ペレット協会
5.サンプリング方法
木質ペレット1ロットの平均性状を求める目的で、JISKOO60に規定する方法でサンプリングす
る。ただし木質ペレットについては、荷役の状況と荷役設備に対応して規定した附属書の方法でサ
ンプリングし、得られた測定用試料を以下の品質測定に用いる。
6.
試験方法
5~のサンプリング方法によって採取した測定用試料を用い、以下の方法によって測定または試験
を行う。
ただし試験は最初に測定用試料全量を用いた微粉の測定を行い、測定後に微粉が取り除かれた試
料を、その他の品質項目測定に供試することとする。
6. 1微粉の測定方法
6,1.1試料
5.のサンプリング方法によって採取した10~15kgの測定用試料全量を用いる。
6.1.2測定器具
ふるいJISZ8801-2に規定する円孔径(公称目開き) 3.15mmの金属製板ふるい。
はかり
10kg以上はかれるもので、かつ19の桁まで計測できるもの。
6~ 1.3操作
(a)試料の質量を1gの桁まで測定する。
(b)試料全量を円孔径3.15mmの板ふるいで十分ふるい、ふるいに残った試料質量をIgの1イ]
まで測定する。
(c)次式より微粉Fを求める。
F={ 1-m,/mo}
×100
(%)
ここで、F:微粉(%)
nlO ;ふるいを掛ける前の試料質量(9)
rnl :ふるいを掛、けた後にふるいに残った試料質量(9)
6~ 1.4結果の表示
得られた値を小数点以下一桁に丸めて表示する。
=へ
6.2寸法(直径/長さ)の測定方法:
6.2. 1直径の測定
6.2.1.1測定器具
ノギス0.1mmの桁まで測定できるもの。
ピンセット
6.2.1.2操作
試料からペレット50粒をランダムに採取し、ノギスを用いて長さ中央部での直径を測定する。
6.2.1.3結果の表示
測定値の平均値を求め、0.1mmの桁に丸めて表示する。
6.2.2長さの測定
6.2.2.1試料
円孔径3.15mmの板ふるいに掛けた試料1,000±100gを良く混合撹祥したのち、付属贄
-4‐
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227)
「木質ペレットのサンプリング法」の図4の要領(ただし広げた試料の厚さを10~20mmと
する)で4区分し、そのうち任意の3区分を試料とする。残り1区分は6.4の水分の測定に供
試する。
6.2.2.2測定器具
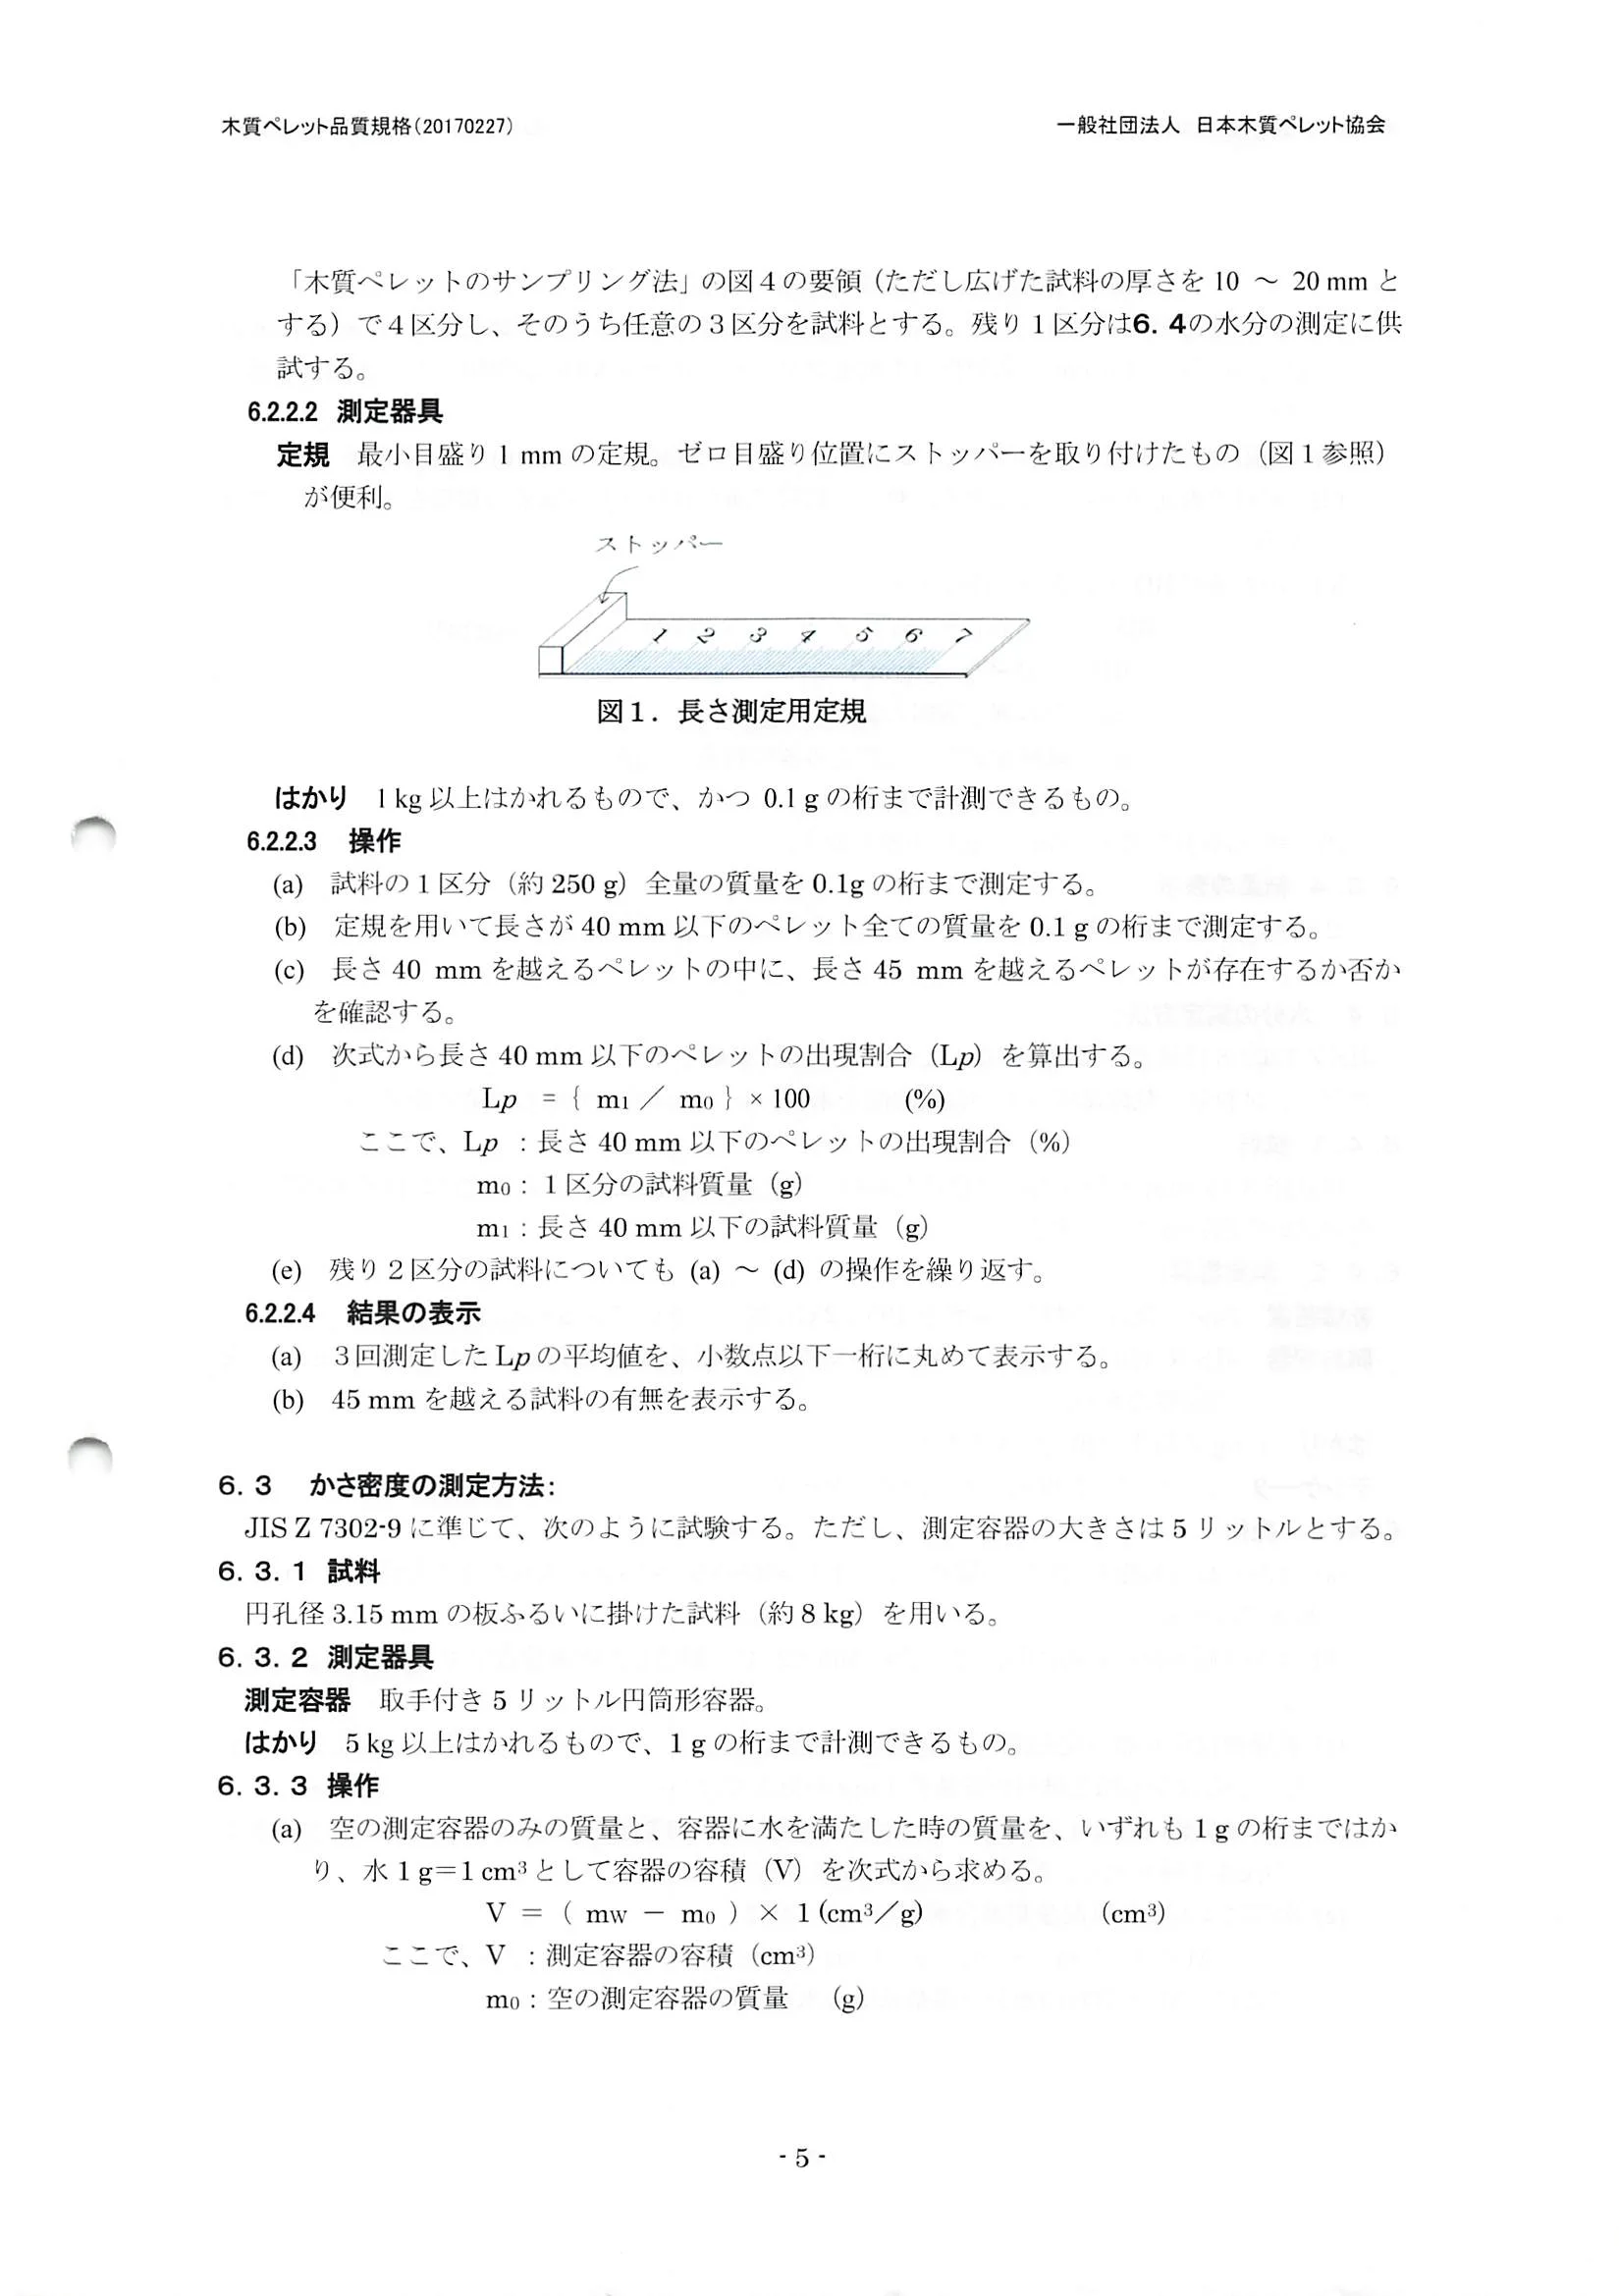
定規最小目盛り1mmの定規。ゼロ目盛り位置にストッパーを取り付けたもの(図1参照)
が便利。
ストッパー
●母字
びe
易ノ
図1.長さ測定用定規
はかり
1kg以上はかれるもので、かつ0.19の桁まで計測できるもの。
6.2.2.3操作
(a)試料の1区分(約2509)全量の質量を0.19の桁まで測定する。
(b)定規を用いて長さが40mm以下のペレット全ての質量を0.19の桁まで測定する。
(c)長さ40mmを越えるペレットの中に、長さ45mmを越えるペレットが存在するか否か
を確認する。
(d)次式から長さ40mm以下のペレットの出現割合(Lp)を算出する。
Lp={m,/mo} ×100
(%)
ここで、Lp
:長さ40mm以下のペレットの出現割合(%)
mo
: 1区分の試料質量(9)
rnl :長さ40mm以下の試料質量(9)
(e)残り2区分の試料についても(a)~(d)の操作を繰り返す。
6.2.2.4結果の表示
(a)
3回測定したLpの平均値を、小数点以下一桁に丸めて表示する。
(b)
45mmを越える試料の有無を表示する。
へへ
6.3かさ密度の測定方法:
JISZ7302-9に準じて、次のように試験する。ただし、測定容器の大きさは5リットルとする。
6~3.1試料
円孔径3.15mmの板ふるいに掛けた試料(約8kg)を用いる。
6.3~2測定器具
測定容器取手付き5リットル円筒形容器。
はかり
5kg以上はかれるもので、1gの桁まで計測できるもの。
6.3.3操作
(a)空の測定容器のみの質量と、容器に水を満たした時の質量を、いずれも1gの桁まではか
り、水1g=1cm3として容器の容積(V)を次式から求める。
V=(mw-mo )×1(cm3/g)
(cm3)
ここで、V
:測定容器の容積(cm3)
Ino :空の測定容器の質量
(9)
‐5‐
木質ペレット品質規格(20170227)
一般社団法人日本木質ペレット協会
xnw:水を満たした容器の質量
(9)
(b)測定容器を良く乾燥した後、試料を測定容器の縁からあふれる状態まで入れ、約15cmの
高さから厚さ1.5cmの木製板(中密度ファイバーボードMDFが便利)上に3回自然落下
させる。
(c)測定容器に減量分を追加して、試料がすりきり状態になるまで(b)の操作を繰り返す。
(d)試料の表面が平らになるように整え、試料で満たされた測定容器の質量を19の桁までは
かる。
(e)かさ密度BDを次式から計算する。
BD={ (m,-mo)/V
}
×1000
(kg/m3)
ここで、BD:かさ密度(kg/m3)
Ino :空の測定容器の質壁
(9)
m】:試料を満たした測定容器の質量
(9)
V
:測定容器の容積(Cm3)
(0別の試料について(b)~(e)を繰り返す。
6.3.4結果の表示
2回測定の平均値を求め、十の位(kg/m3 )に丸めて表示する。
へ
6.4水分の測定方法:
JISZ7302-3付属書(参考)に準じて、次のように試験する。
ただし、試料量、乾燥温度および乾燥時間を木質ペレット試料に対応した値に変更する。
6.4. 1試料
円孔径3.15mmの板ふるいに掛けた試料、例えば、6.2.2長さの測定における未利用1区
分の試料を用いることとする。
6.4.2測定器具:
乾燥装置換気が良好で試料の温度を105±2℃に保つことのできるもの。
試料容器JISR3503に規定する平形はかり瓶(呼び寸法50×30mm又は60×30mm)、又
は同等のもの。
はかり
lmgの桁まで測定できるもの。
デシケータシリカゲル乾燥剤の入ったデシケータ。
6.4.3操作:
(a)はかり瓶(共栓を含む)の質量と、それに試料約5~109を入れたときの質量を1mgの
桁まではかる。
(b)はかり瓶の栓を斜めに開けて、予め105±2℃に調節した乾燥装置中で3時間以上乾燥す
る。
(c)乾燥後はかり瓶の栓を閉めて乾燥装置から取り出し、デシケータ中で室温になるまで放冷
してからはかり瓶と試料の質量を1mgの桁まではかる。
(d)その後乾燥時間を1時間として、恒量(前後の測定で質量変化が0.5%以内)に達するまで
この操作を繰り返し、乾燥後の質量を確定する。
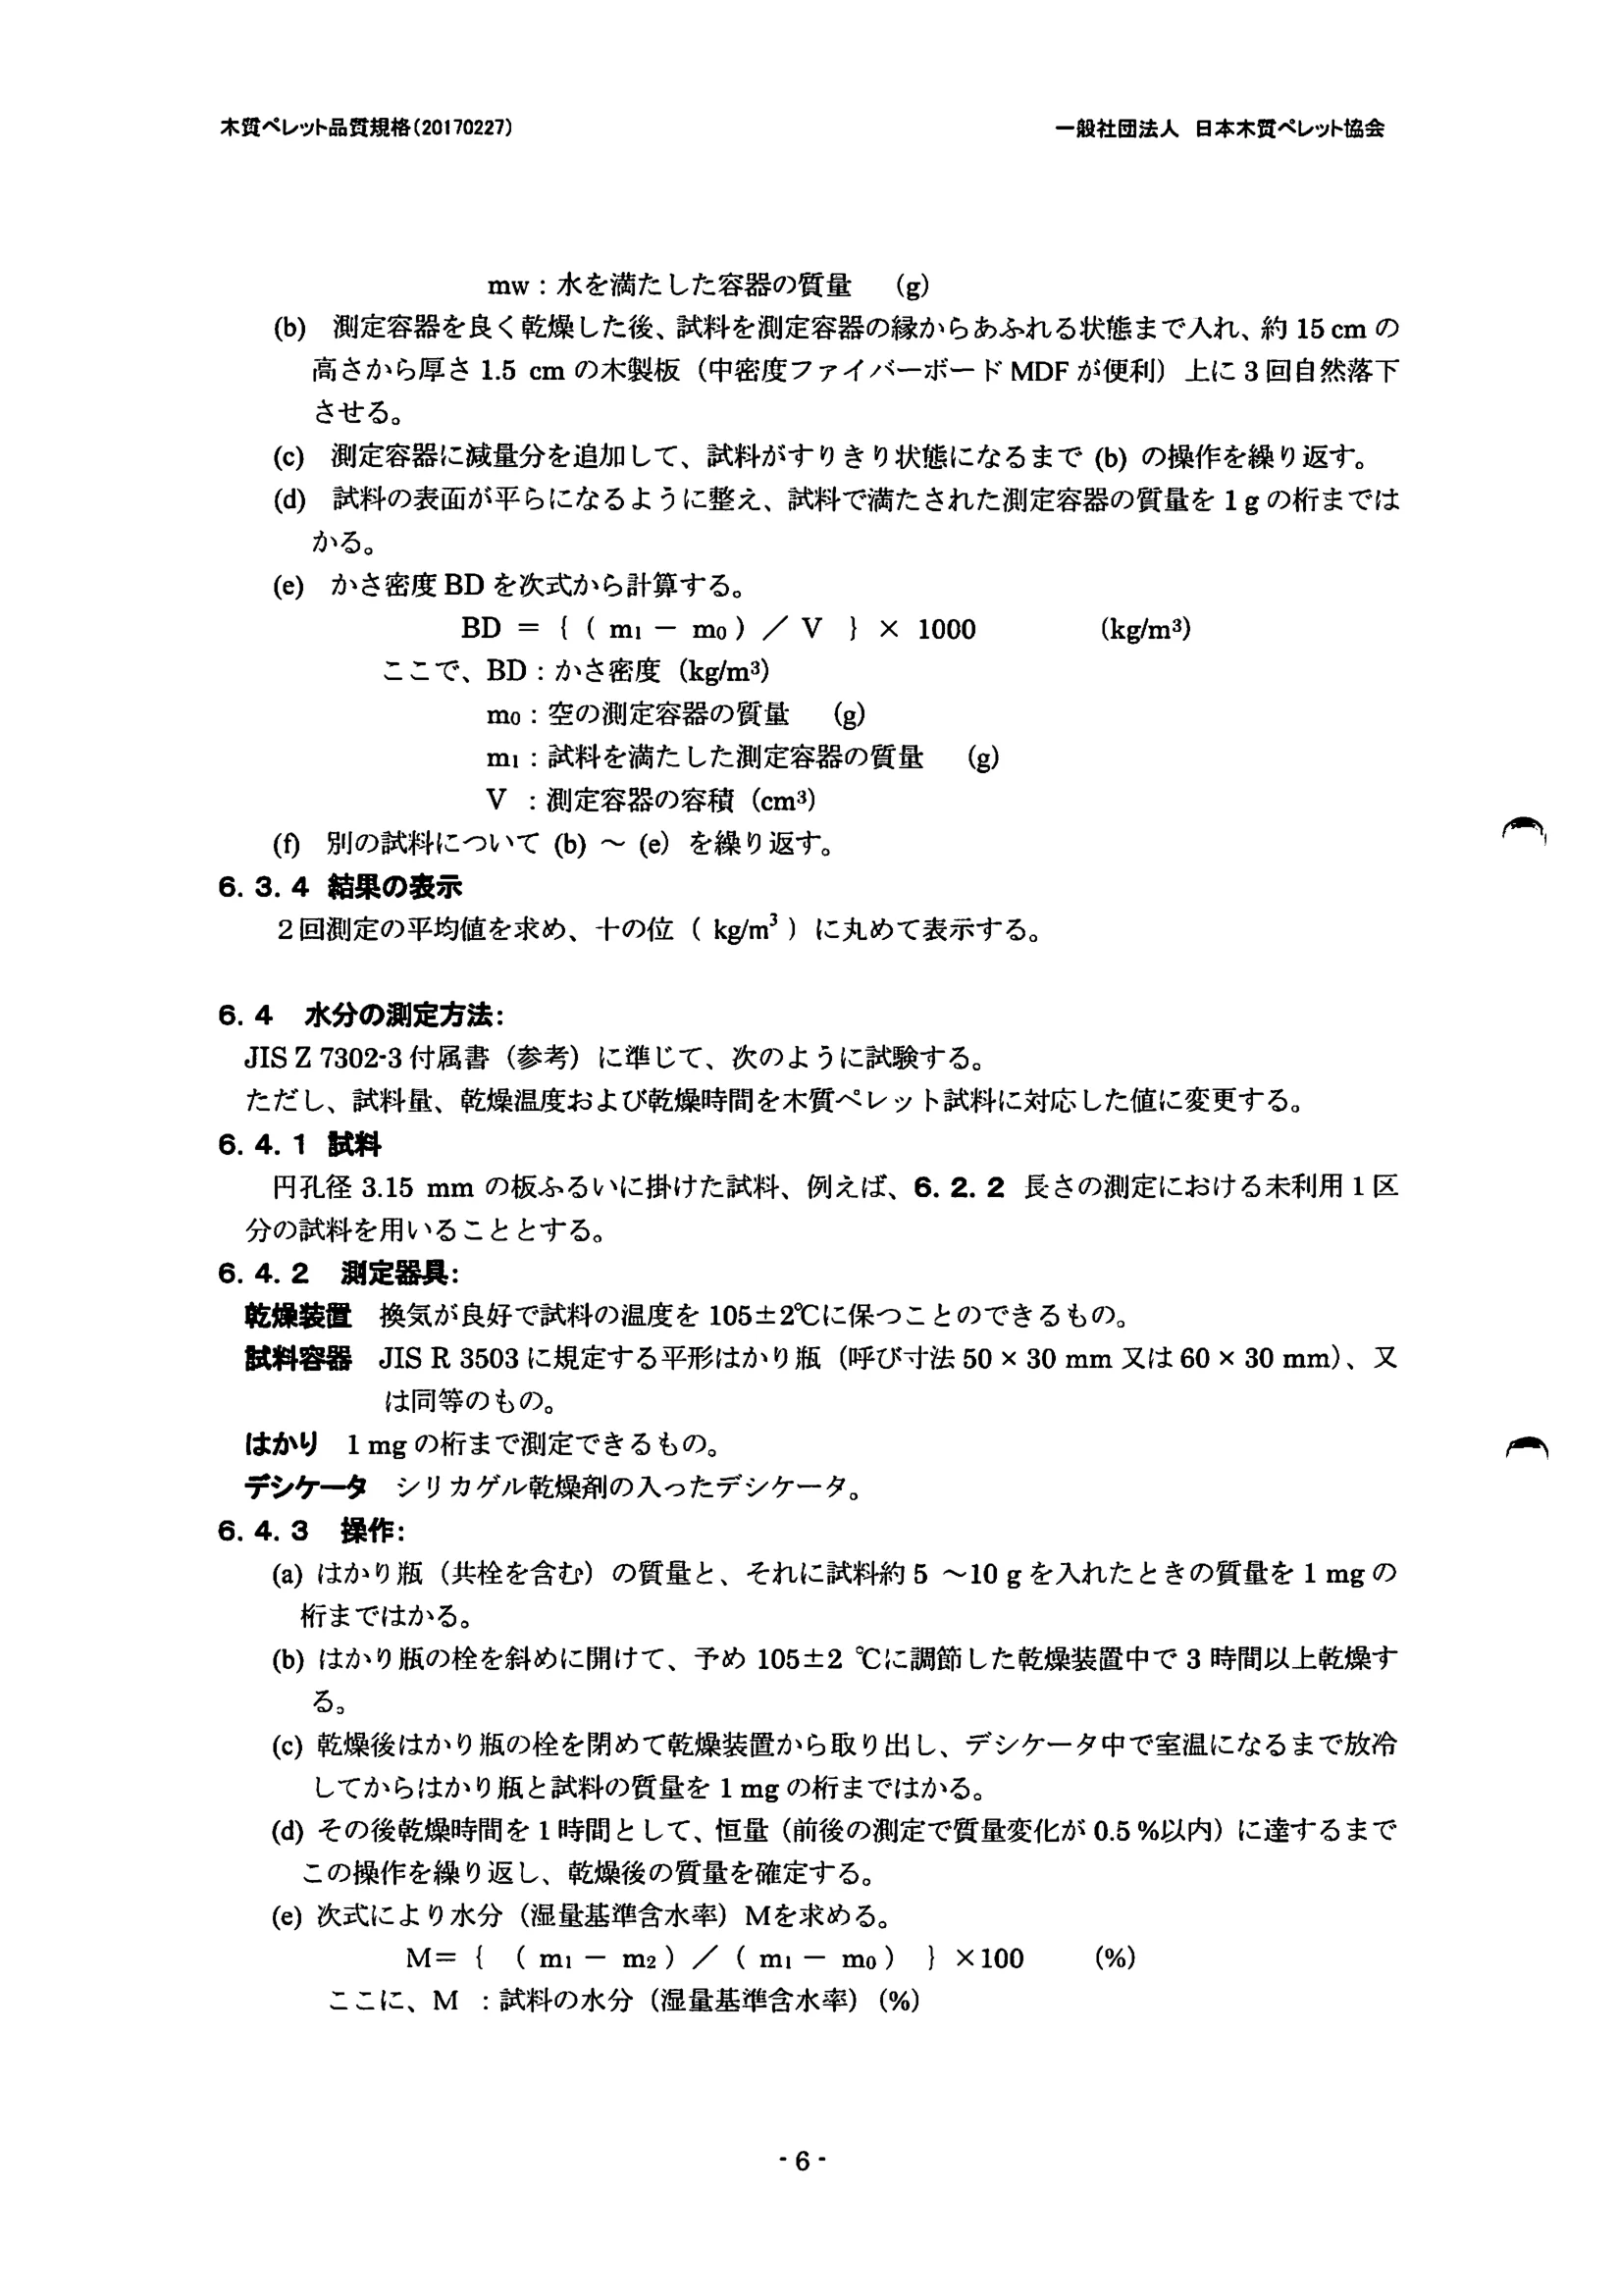
(e)次式により水分(湿量基準含水率)Mを求める。
M={
(mⅡ一m2)/(m』一mo)
}
×100
(%)
ここに、M:試料の水分(湿量某準含水率)
(%)
へ
・6‐
木質ペレット品質規格(20170227)
一般社団法人日本木質ペレット協会
Ino :はかり瓶の質量(9)
Inl :乾燥前のはかり瓶と試料の質量(9)
In2 :乾燥後のはかり瓶と試料の質量(9)
(0別の試料について(a)~(e)を繰り返す。
6.4.4結果の表示
2回測定の平均値を求め、小数点以下一桁に丸めて表示する。
6.5機械的耐久性の試験方法:
機械的衝撃力に対する木質ペレットの耐粉化性能を求める方法で、木質ペレットに関する欧州規
格ENl5210-lに準拠して規格化したものである。
6.5~ 1測定器具
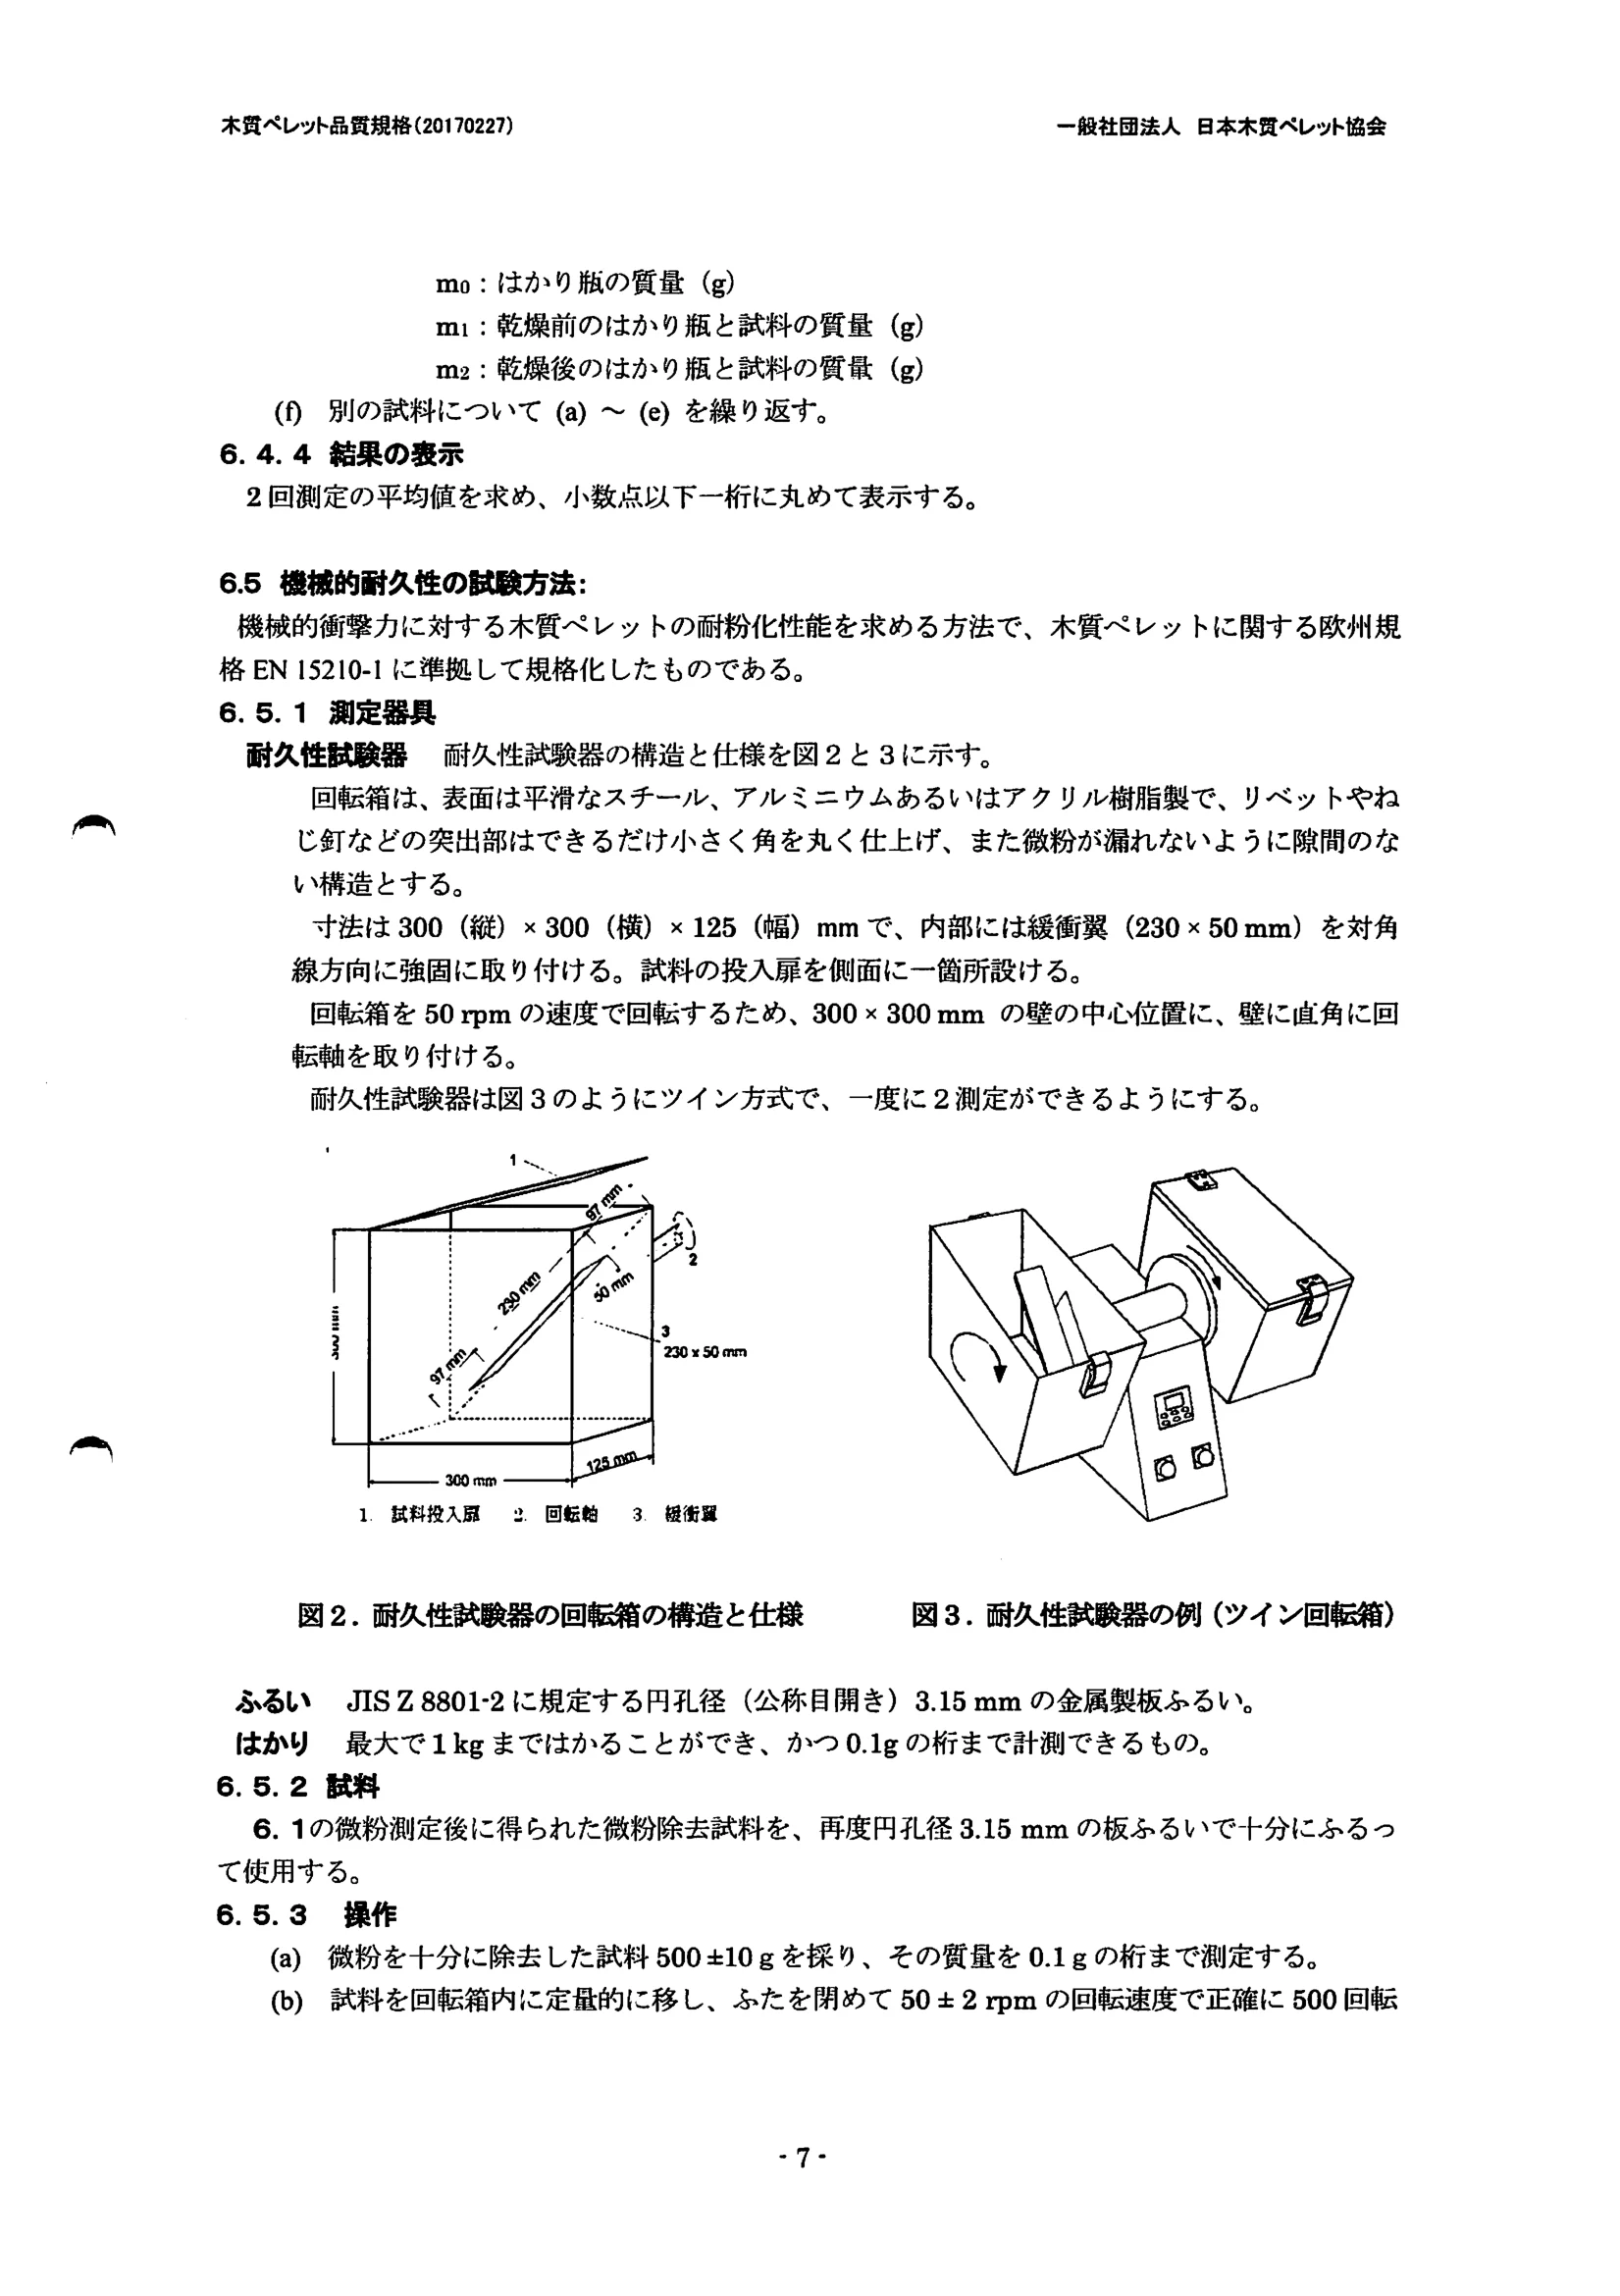
耐久性試験器耐久性試験器の構造と仕様を図2と3に示す。
回転箱は、表面は平滑なスチール、アルミニウムあるいはアクリル樹脂製で、リベットやね
じ釘などの突出部はできるだけ小さく角を丸く仕上げ、また微粉が漏れないように隙間のな
い構造とする。
寸法は300(縦)
×300(横)×125(幅)mmで、内部には緩衝翼(230×50mm)を対角
線方向に強固に取り付ける。試料の投入扉を側面に一箇所設ける。
回転箱を50rpmの速度で回転するため、300×300mmの壁の中心位置に、壁に直角に回
転軸を取り付ける。
耐久性試験器は図3のようにツイン方式で、一度に2測定ができるようにする。
へ
一『
麹八守りⅡ日日日日日日Ⅱ日日
0
口一一三・口『卓、》【。。OⅡ
1
1
1
1
1
0
Ⅱ
1
0
0
ⅡⅡⅡ■、徐〃
~~~
3
230×
。
50mm
4
、
鰹I
C⑥
L一全一
ニニニニニン
~~
へ
一寺
ノ2§“~.
o-----300mm-
1
試料投入鼠
乳回転軸
3緩衝翼
図2.耐久性試験器の回転箱の構造と仕様
図3.耐久性試験器の例(ツイン回転箱)
ふるい
JISZ8801-2に規定する円孔径(公称目開き) 3.15mmの金属製板ふるい。
はかり最大で1kgまではかることができ、かつ0.19の桁まで計測できるもの。
6.5.2試料
6.1の微粉測定後に得られた微粉除去試料を、再度円孔径3.15mmの板ふるいで十分にふるっ
て使用する。
6.5.3操作
(a)微粉を十分に除去した試料500zt109を採り、その質量を0.19の桁まで測定する。
(b)試料を回転箱内に定量的に移し、ふたを閉めて50士2rpmの回転速度で正確に500回転
7‐
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227)
する。
(c)終了後回転箱から試料を取り出し、円孔径3.15mmの板ふるいにかけ、ふるいに残った
試料の質量を0、19の桁まで測定する。
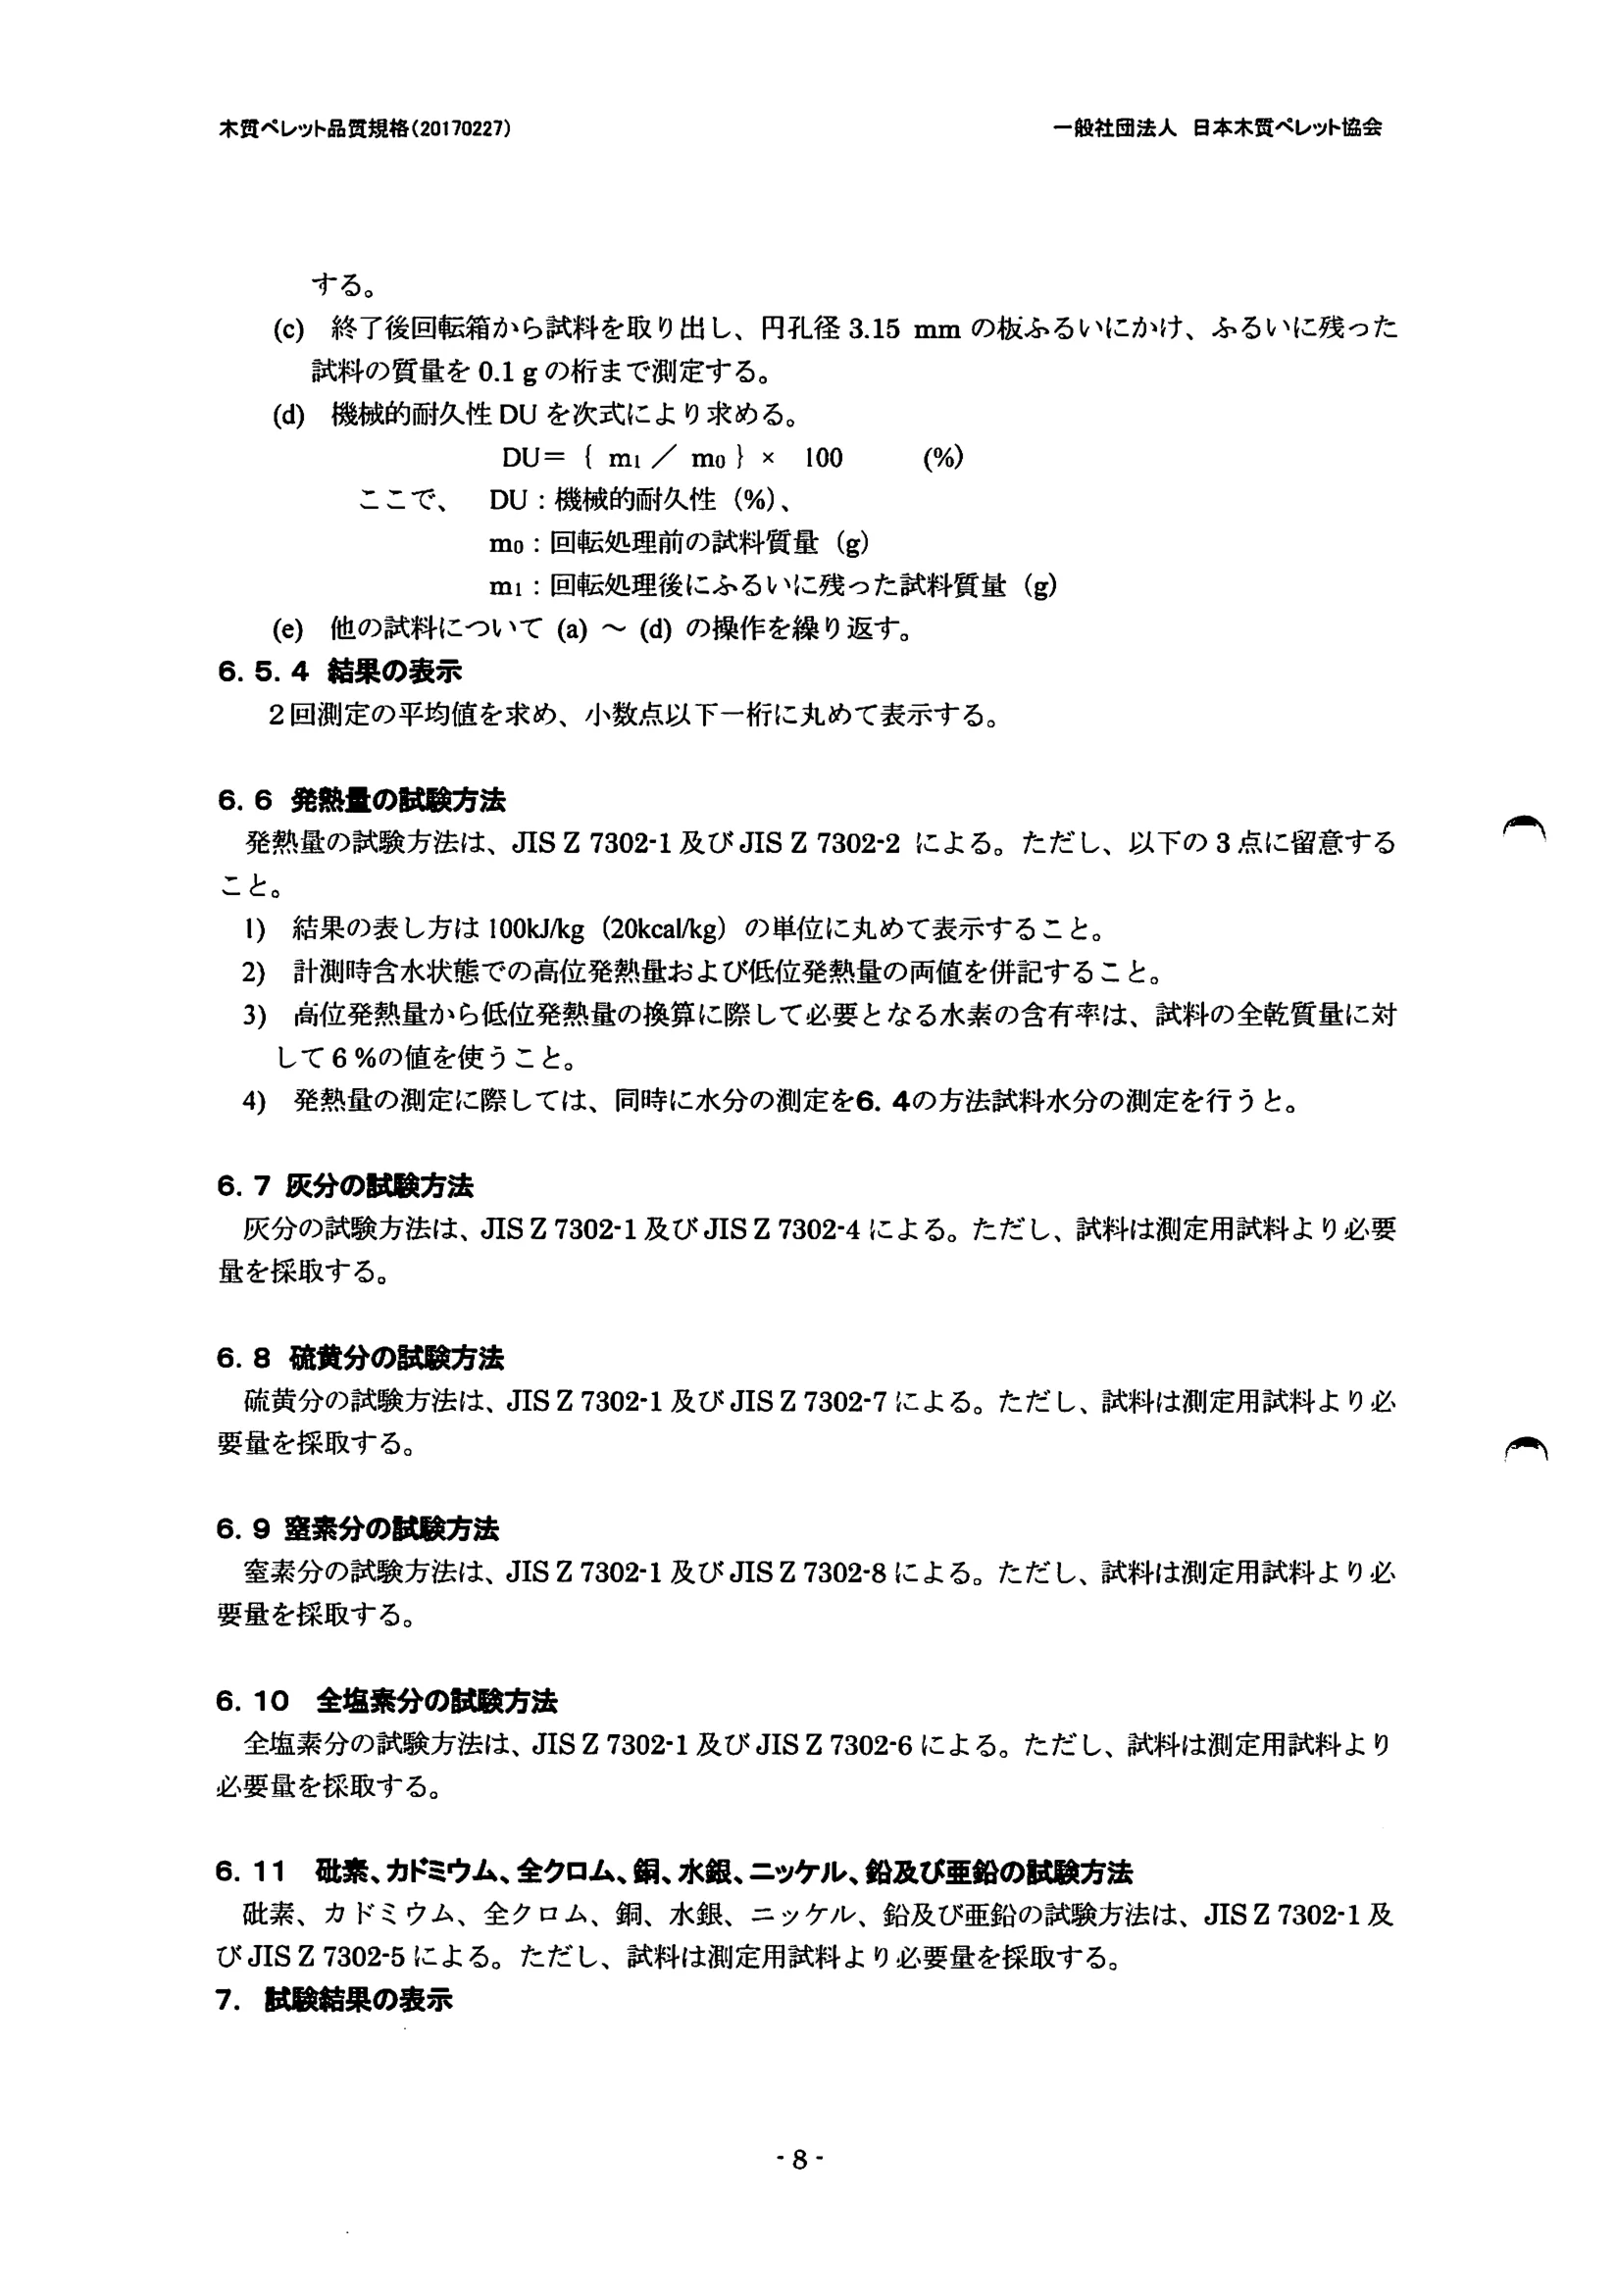
(d)機械的耐久性DUを次式により求める。
DU={m!/mo
}×
100
(%)
ここで、
DU:機械的耐久性(%)、
nlO 8回転処理前の試料質量(9)
Inl :回転処理後にふるいに残った試料質量(9)
(e)他の試料について(a)~(d)の操作を繰り返す。
6.5.4結果の表示
2回測定の平均値を求め、小数点以下一桁に丸めて表示する。
6.6発熱量の試験方法
発熱量の試験方法は、JISZ7302-1及びJISZ7302-2による。ただし、以下の3点に留意する
こと。
l)結果の表し方は100kJ/k9 (20kcal/kg)の単位に丸めて表示すること。
2)計測時含水状態での高位発熱量および低位発熱量の両値を併記すること。
3)
高位発熱量から低位発熱量の換算に際して必要となる水素の含有率は、試料の全乾質量に対
して6%の値を使うこと。
4)発熱量の測定に際しては、同時に水分の測定を6.4の方法試料水分の測定を行うと。
一
6.7灰分の試験方法
灰分の試験方法は、JISZ7302-1及びJISZ7302-4による。ただし、試料は測定用試料より必要
堂を採取する。
6.8硫黄分の試験方法
硫黄分の試験方法は、JISZ7302-1及びJISZ7302-7による。ただし、試料は測定用試料より必
要量を採取する。
へ
6.9窒素分の試験方法
窒素分の試験方法は、JISZ7302-1及びJISZ7302-8による。ただし、試料は測定用試料より必
要量を採取する。
6. 10全塩素分の試験方法
全塩素分の試験方法は、JISZ7302-1及びJISZ7302-6による。ただし、試料は測定用試料より
必要量を採取する。
6.11砒素、カドミウム、全クロム、銅、水銀、ニッケル、鉛及び亜鉛の試験方法
砒素、カドミウム、全クロム、銅、水銀、ニッケル、鉛及び亜鉛の試験方法は、JISZ7302-1及
O<JISZ7302-5による。ただし、試料は測定用試料より必要量を採取する。
7.試験結果の表示
-8‐
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227)
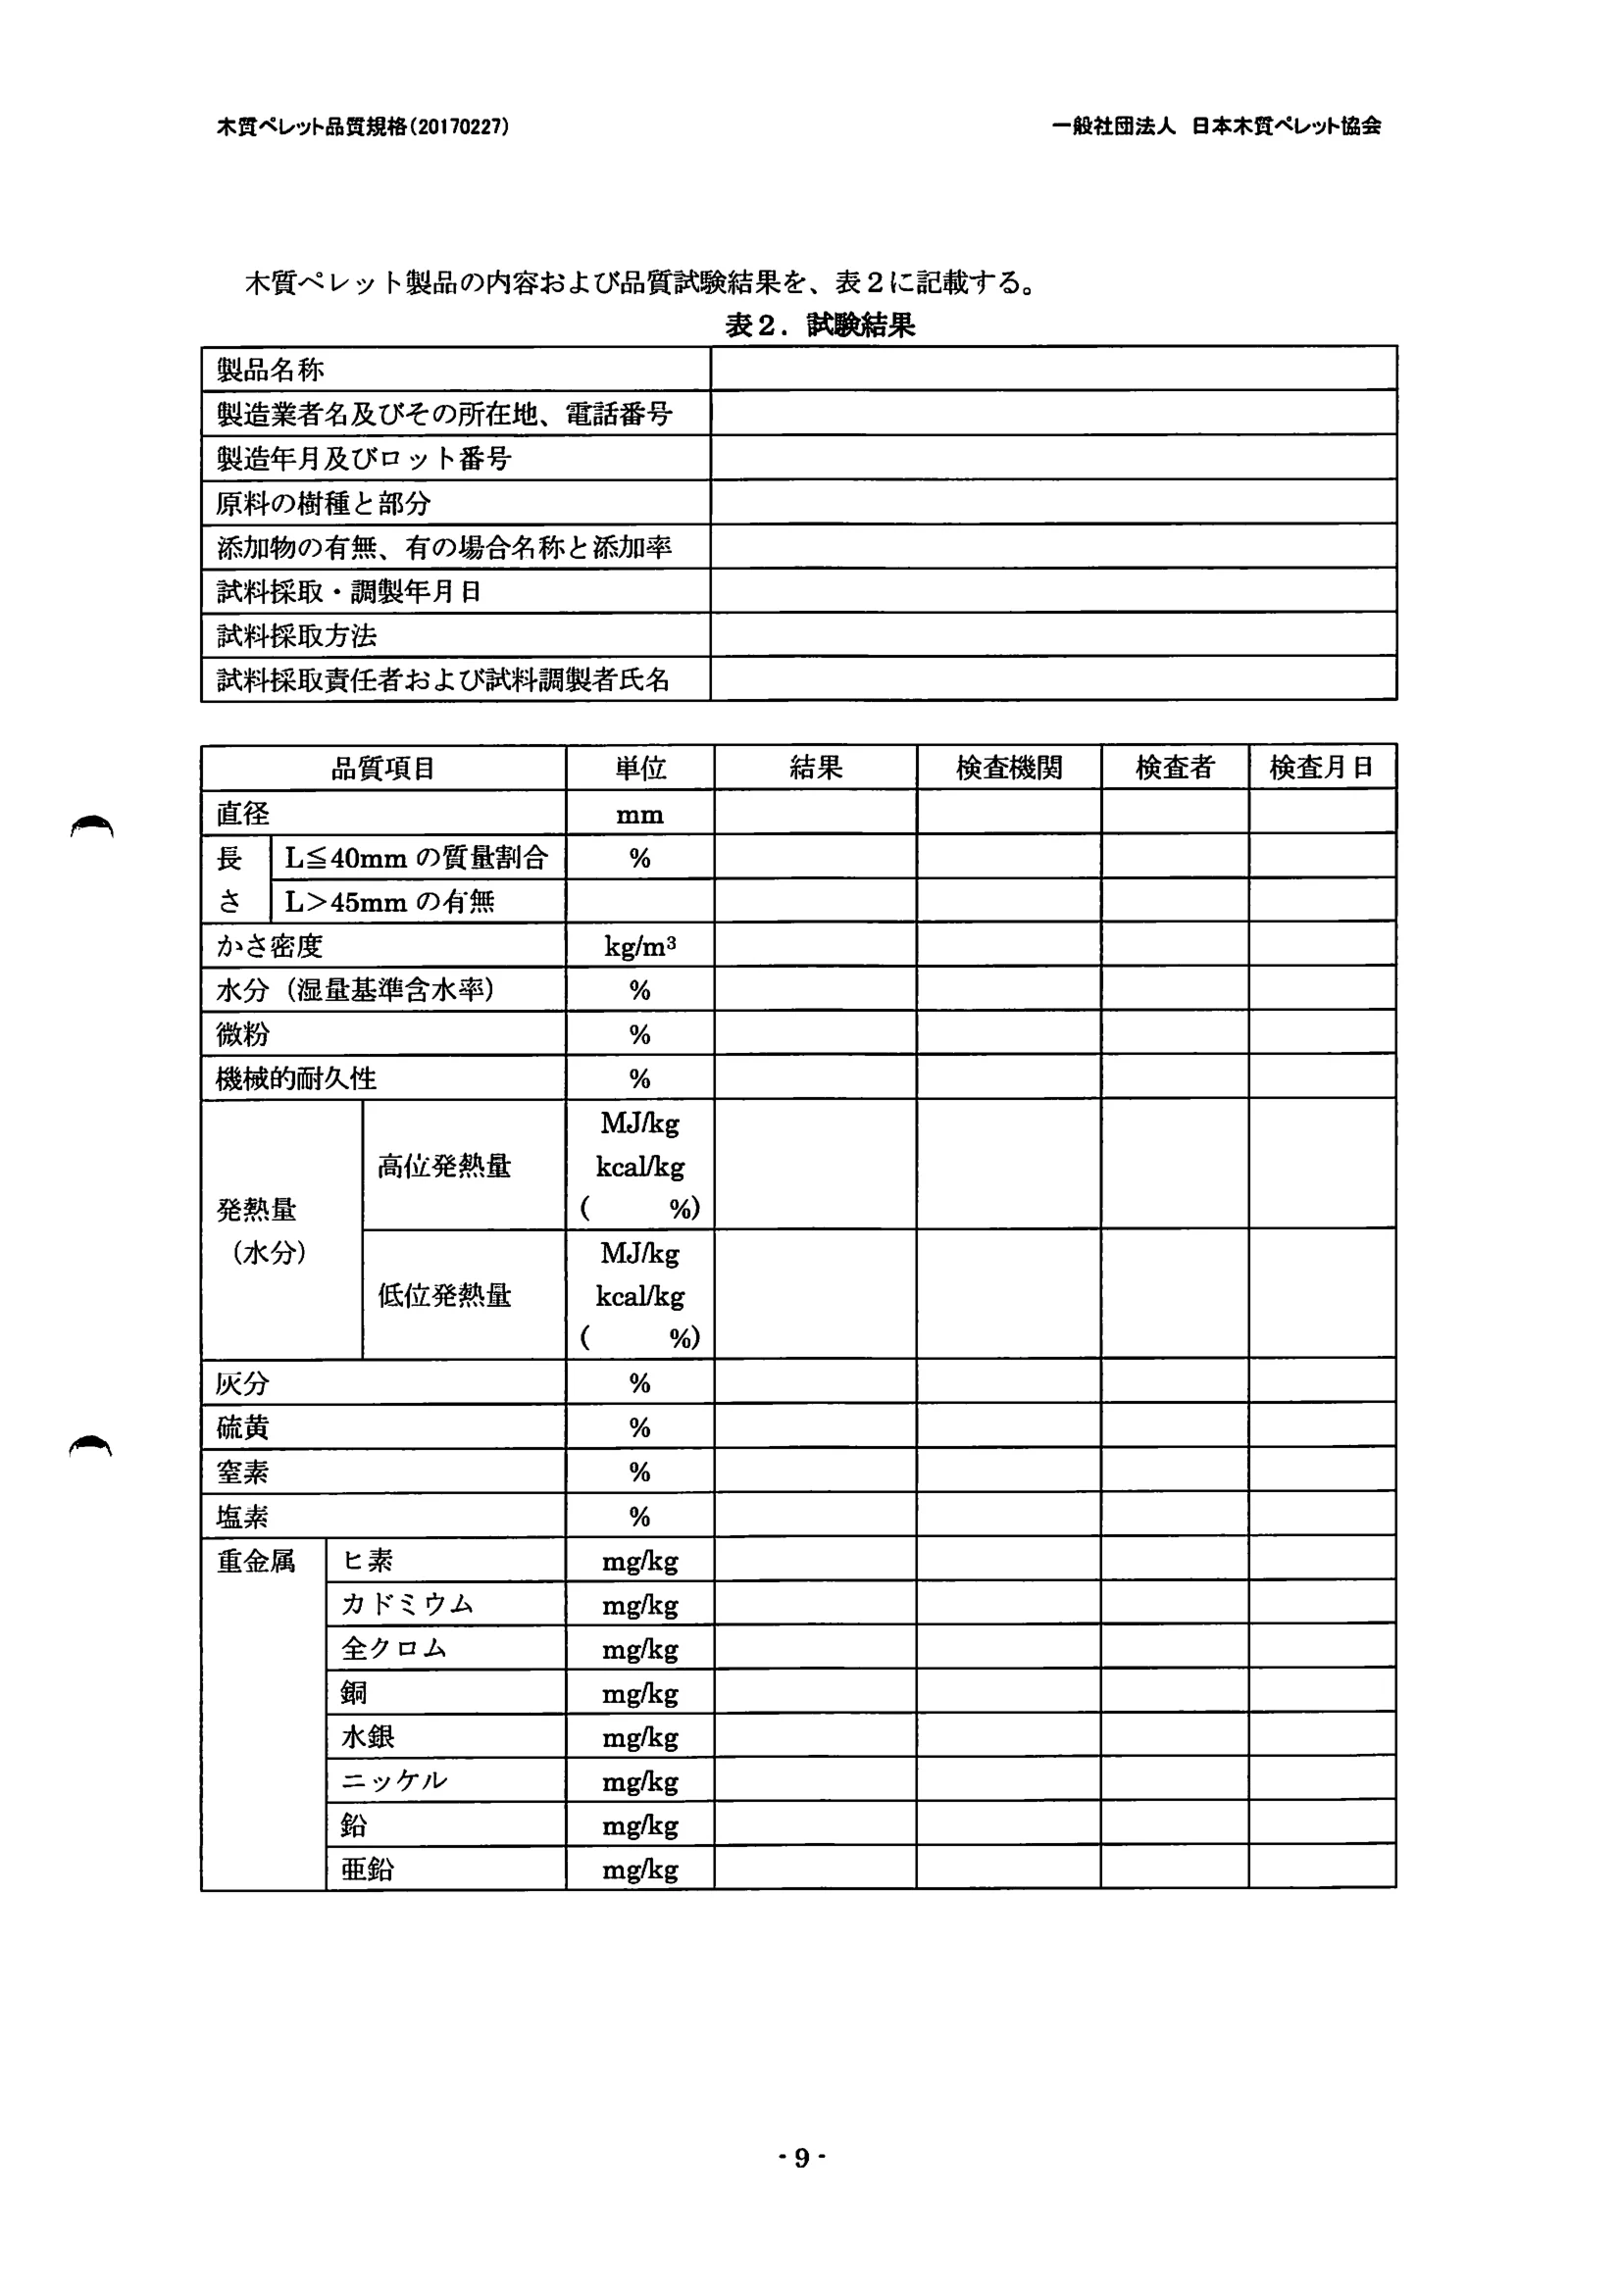
木質ペレット製品の内容および品質試験結果を、表2に記載する。
表2.試験結果
製品名称
製造業者名及びその所在地、電話番号
製造年月及びロット番号
原料の樹種と部分
添加物の有無、有の場合名称と添加率
試料採取・調製年月日
試料採取方法
試料採取責任者および試料調製者氏名
結果
検査機関
|
検査者
|検査月日
軸一皿一%
品質項目
直径
長
|L≦40mmの質量割合
さ
|L>45mmの有無
かさ密度
水分(湿量基準含水率)
微粉
機械的耐久性
長さ
へ
3
伽%%%gk
MJHKg
kcal/kg
(
%)
高位発熱量
発熱量
(水分)
MJ/kg
kcal/kg
(
%)
低位発熱品
陥一職一舞一鰊%|%%|%|峨一吹一帆一噸一職一峨一蝋一睡へ
ヒ素
カドミウム
全クロム
銅
水銀
ニッケル
鉛
亜鉛
重金属
-9‐
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227)
附属書(規定)木質ペレットのサンプリング方法
1.適用範囲この規格は、廃棄物のサンプリング方法JISKOO60に準拠して、木質ペレットを対
象にしたサンプリング法に編成しなおしたものである。
2.用語の定義サンプリング法に用いる用語の定義は、次による。
(1)
インクリメント:1ロットからの試料サンプリングにおいて、試料採取器を用いて1動作
で採取できる単位量の試料を言う。採取できるインクリメントの量をインクリメ
ントの大きさという。
(2)大口試料:
1ロットの平均性状を求めるために、
lロットから採取したインクリメント全
部を集めたもの。
(3)縮分:集合体からサンプルを取る場合、集めたサンプルから徐々に量を減らして測定
用試料を作る操作
(4)測定用試料:ロットの成分の平均性状を測定する目的で採取した試料
(5)系統サンプリング:ロットの移動中に量的、時間的又は空間的に、一定間隔で試料を採取
する方法。ロットの大きさを採取個数で除した値未満の整数値をもって採取間隔
とする。
(6)二段サンプリング;ロットをいくつかの部分(一次サンプリング単位)に分け、先ず第一
段としてそのいくつかの部分をランダムサンプリングし、次に第二段として、そ
の中からそれぞれいくつかのインクリメント
(二次サンプリング単位)をランダ
ムにサンプリングする方法
へ
3.サンプリング方法
(1)試料採取の概要採取する木質ペレットは、出荷直前にあるものとする。
(2)インクリメントの採取方法インクリメントの採取は、フレコンバッグあるいは小袋等の容
器に詰め込まれる寸前の、
コンベヤやフイーダの落ち口から系統的サンプリング法により行
うか、または1ロットが多数の小袋等の容器に詰め込まれている場合は、二段サンプリング
法により行う。
例1
コンベヤや袋詰め機の落ち口から採取する場合(系統サンプリング)
(a)
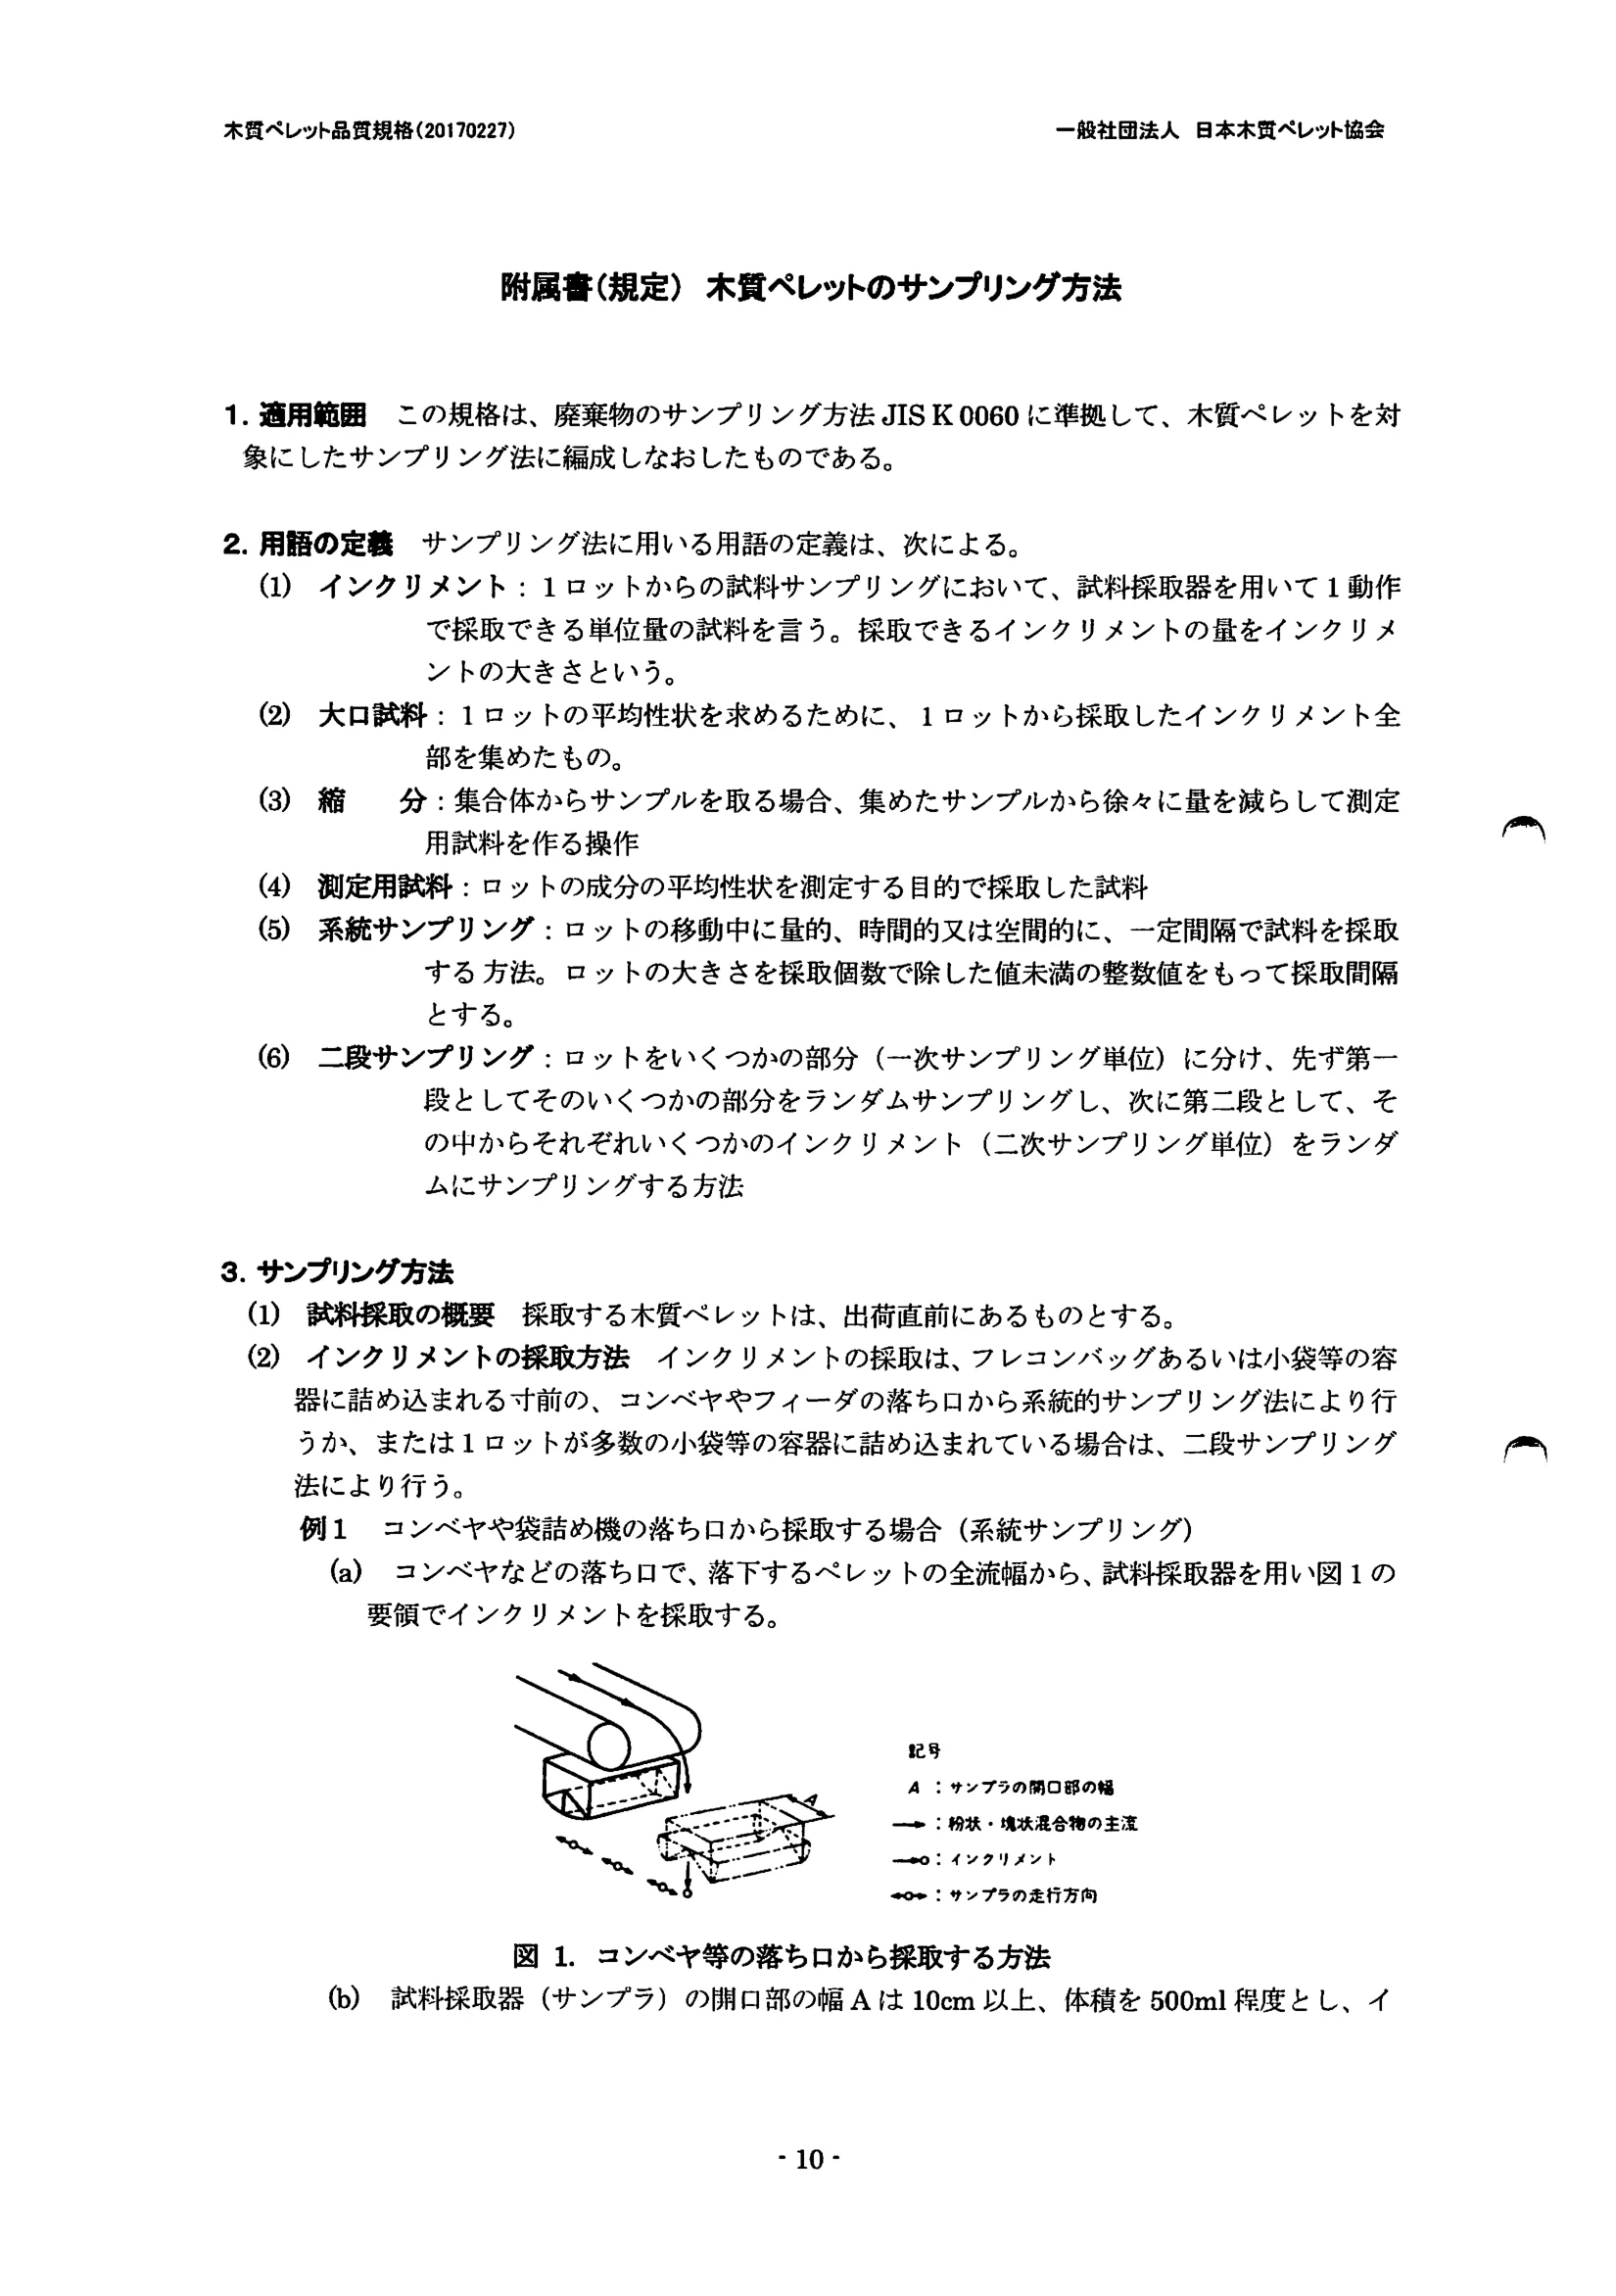
コンベヤなどの落ち口で、落下するペレットの全流幅から、試料採取器を用い図1の
要領でインクリメントを採取する。
一{】一『〃句■申■■。早一記A一コ一
サンプラの開口部の幅
粉状・塊状混合物の主流
インクリメンl、
サンプラの走行方向
、…蕊
図1.
コンベヤ等の落ち口から採取する方法
(b)
試料採取器(サンプラ)の開口部の幅Aは10cm以上、体積を500ml程度とし、イ
‐10‐
木質ペレット品質規格(20170227)
一般社団法人日本木質ペレット協会
ンクリメントの大きさがほぼ一定となるように調節すること。
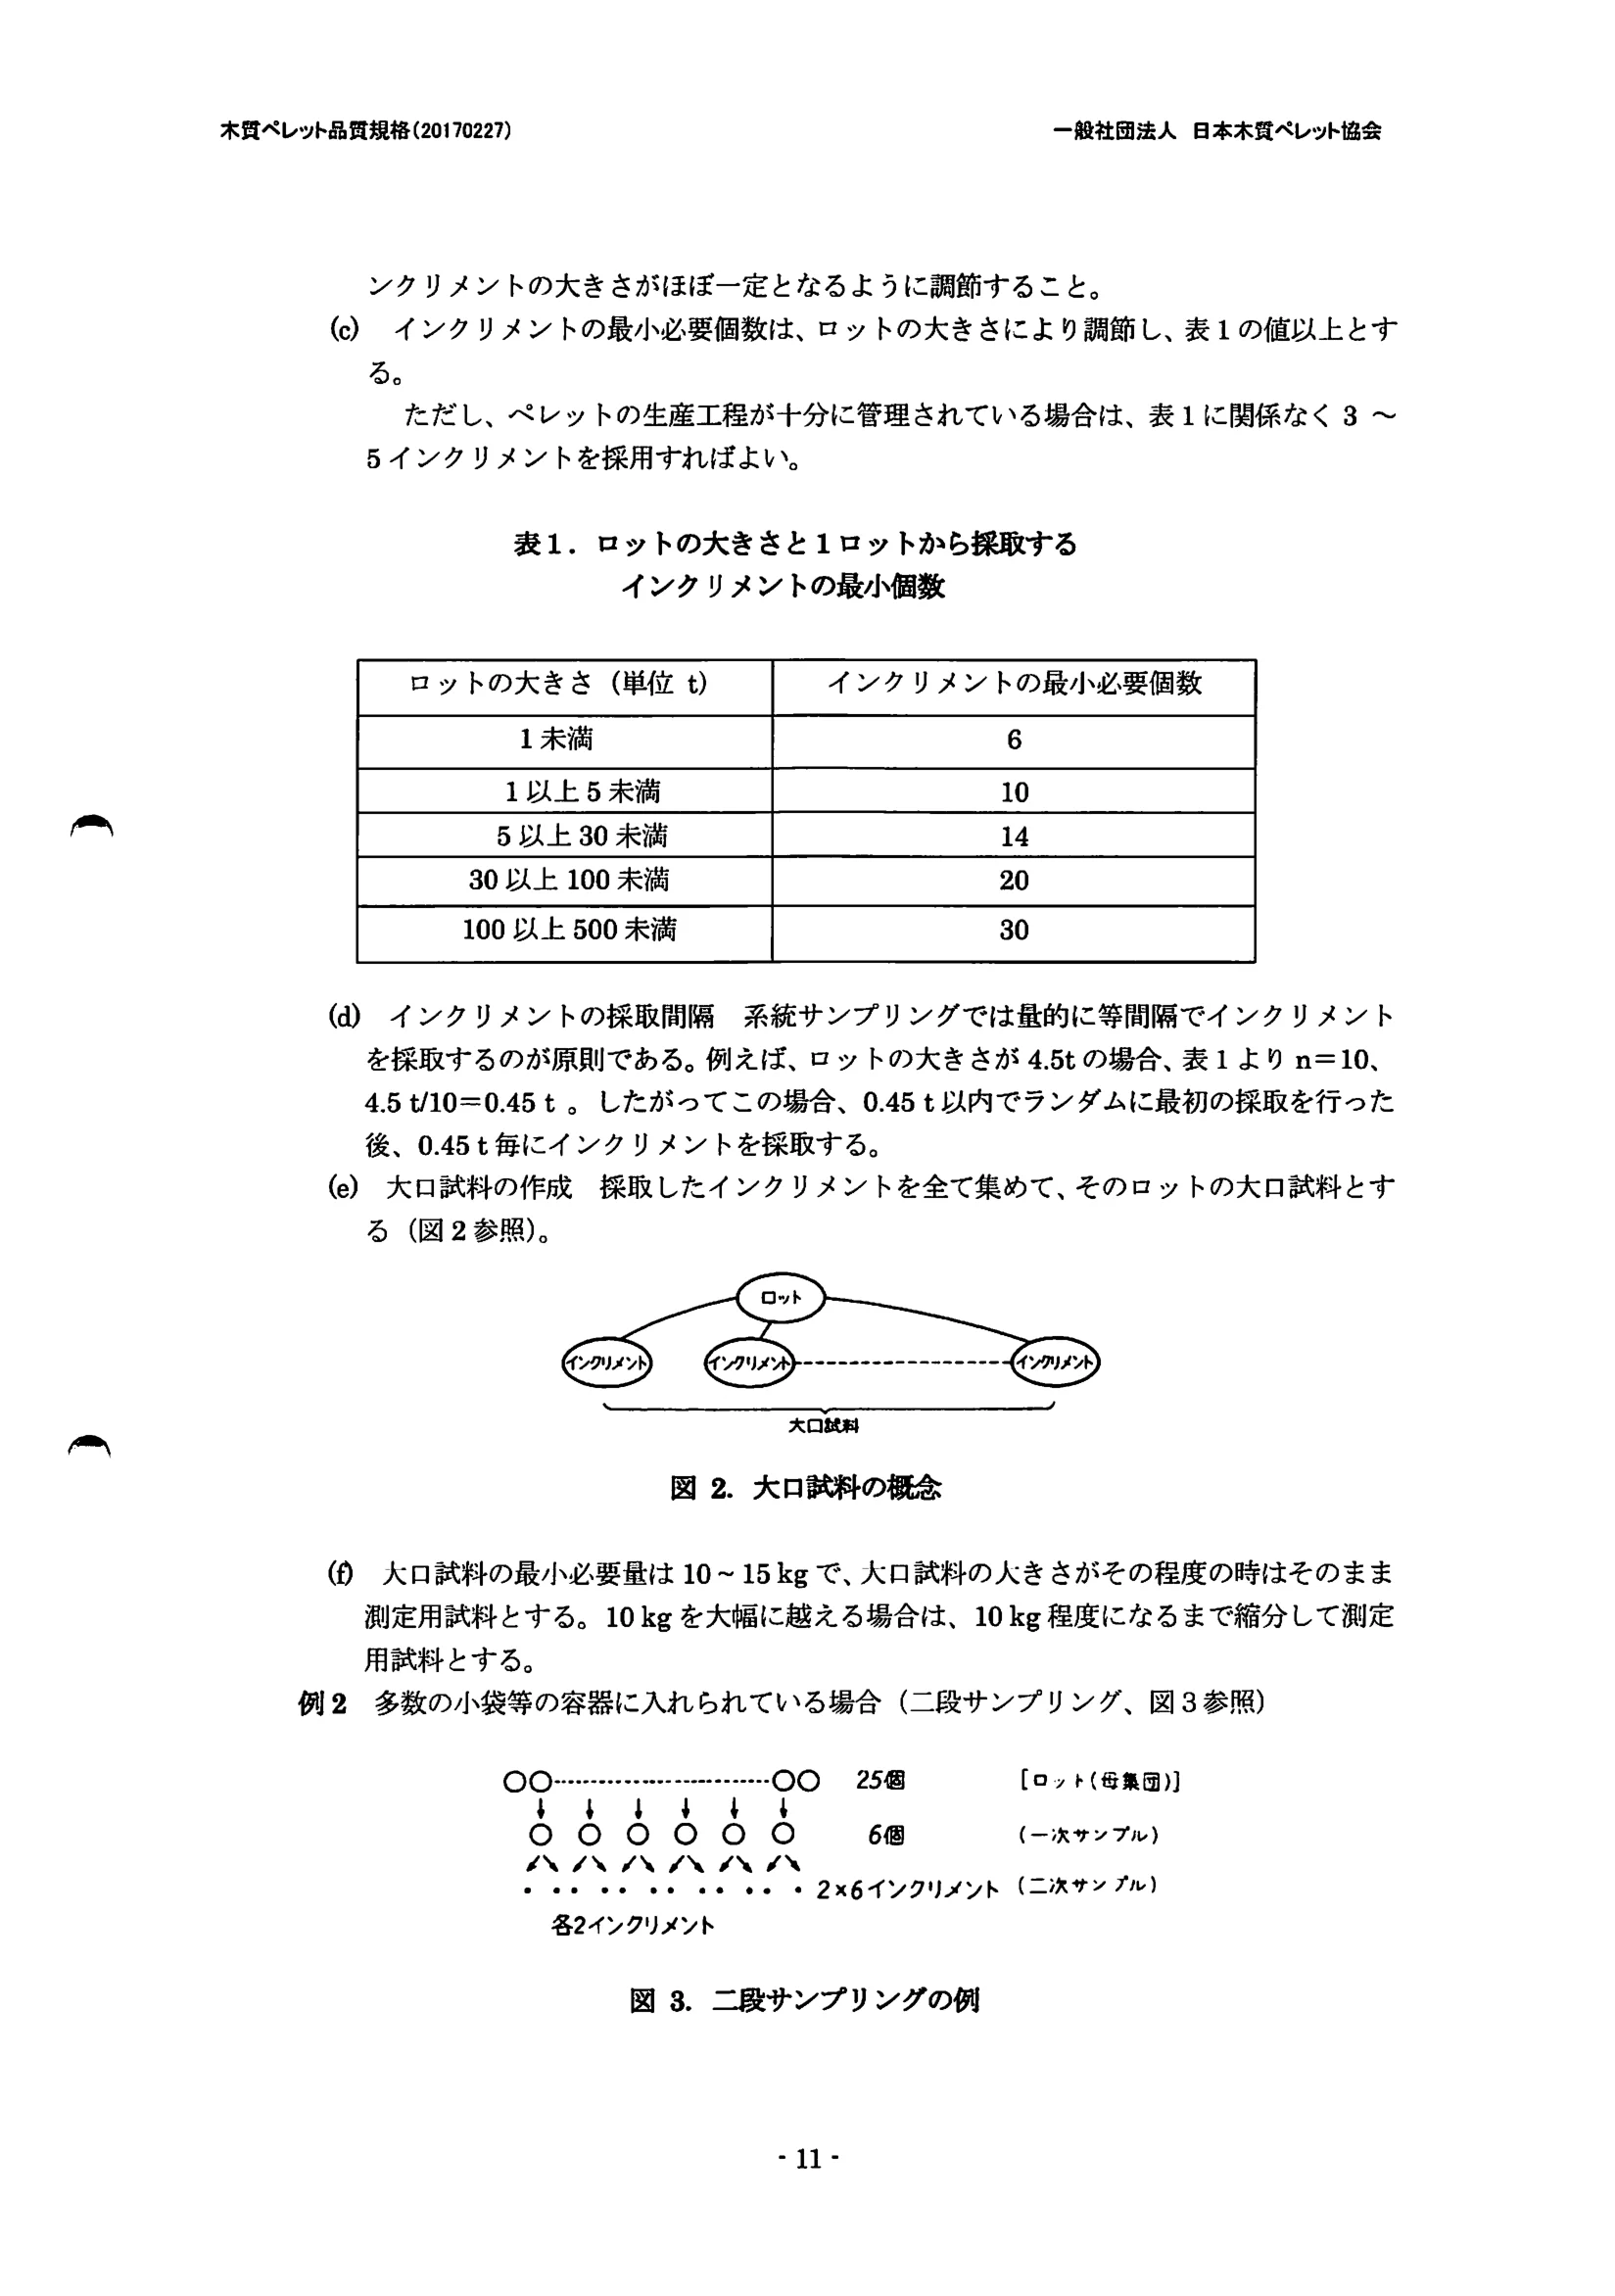
(c)
インクリメントの最小必要個数は、ロットの大きさにより調節し、表1の値以上とす
る。
ただし、ペレットの生産工程が十分に管理されている場合は、表1に関係なく3~
5インクリメントを採用すればよい。
表1.
ロットの大きさと1ロットから採取する
インクリメントの最小個数
ロットの大きさ(単位t)
インクリメントの最小必要個数
1未満
6
1以上5未満
5以上30未満
皿一皿へ
30以上100未満
20
100以上500未満
30
(d)
インクリメントの採取間隔系統サンプリングでは量的に等間隔でインクリメント
を採取するのが原則である。例えば、ロットの大きさが4.5tの場合、表1よりn=10,
4.5t/10=0.45t。したがってこの場合、0.45t以内でランダムに最初の採取を行った
後、0.45t毎にインクリメントを採取する。
(e)大口試料の作成採取したインクリメントを全て集めて、そのロットの大口試料とす
る(図2参照)。
大口拭料
図2.大口試料の概念
へ
(D大口試料の最小必要量は10~15kgで、大口試料の人きさがその程度の時はそのまま
測定用試料とする。10kgを大幅に越える場合は、10kg程度になるまで縮分して測定
用試料とする。
例2多数の小袋等の容器に入れられている場合(二段サンプリング、図3参照)
○○一…-.-..---…-------…一・○○
25個
[ロット(母集団)]
↓↓↓↓↓↓
○○○○○○
6個
(一次サンプル)
〆、ノミ/、/、〆逮〆X
、
..
.....。
・・
・2x6インクリメント
(二次サンン.ル)
各2インクリメント
図3.二段サンプリングの例
‐11‐
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227)
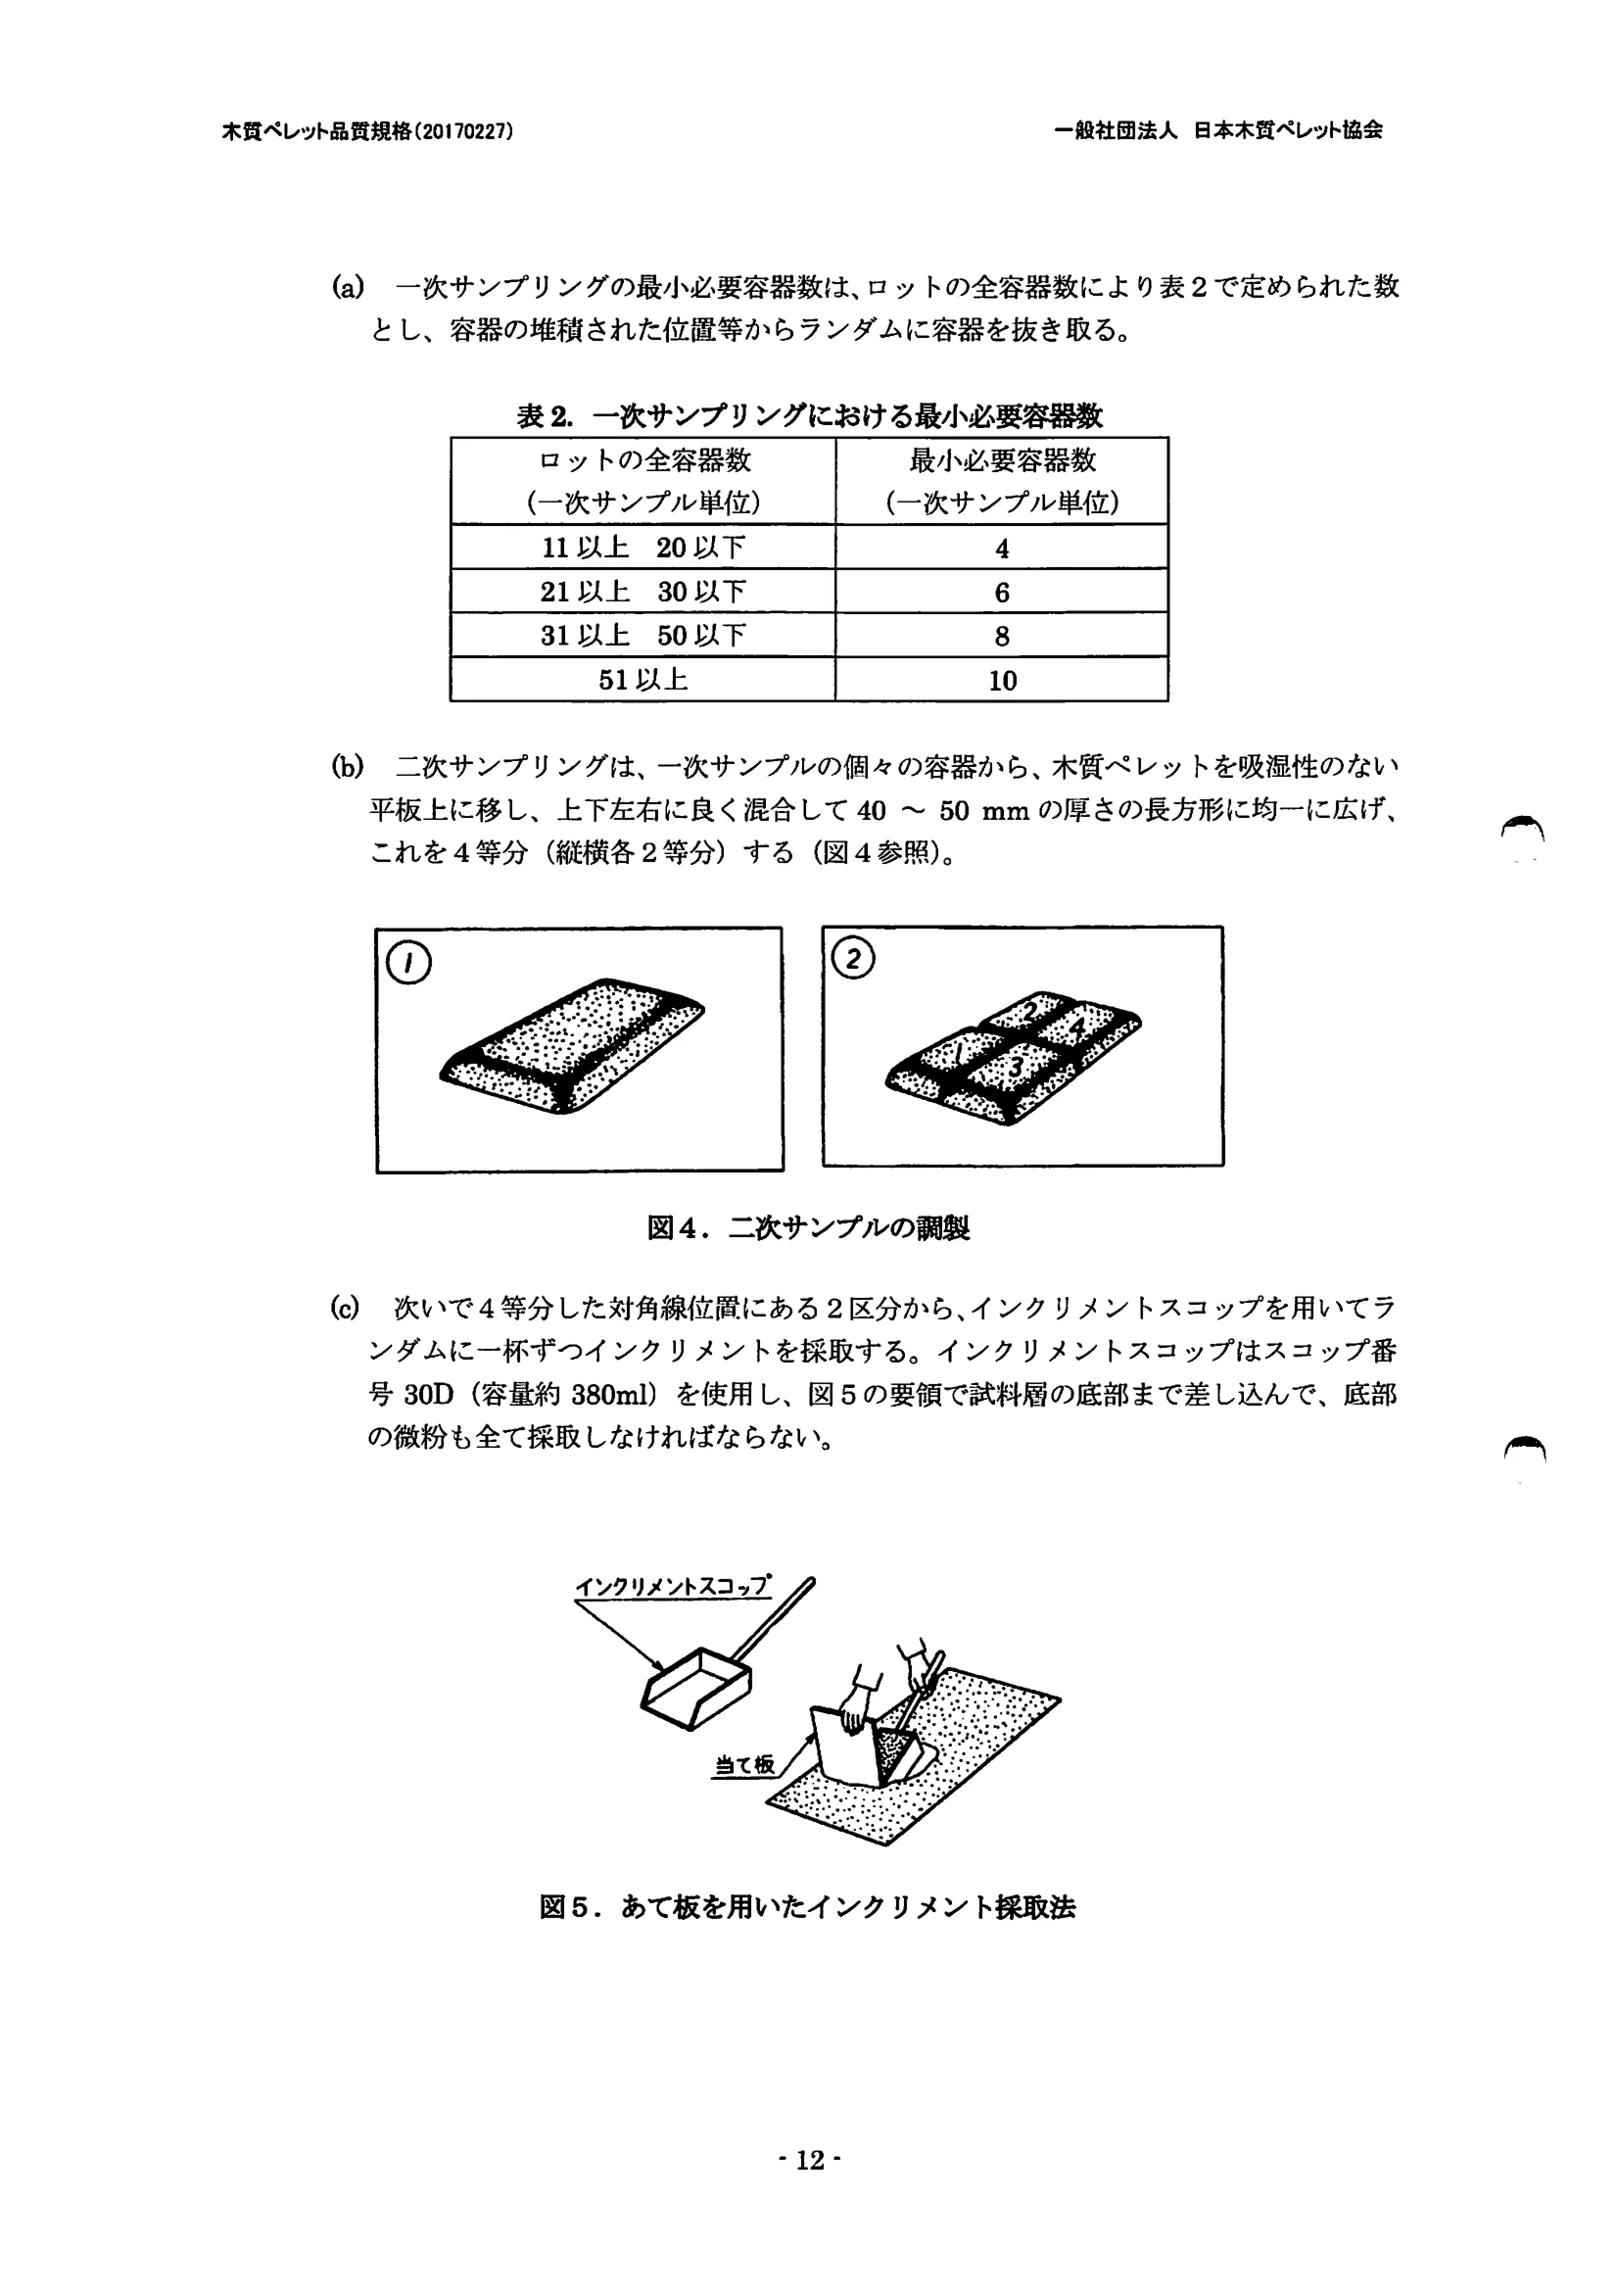
(a)
一次サンプリングの最小必要容器数は、ロットの全容器数により表2で定められた数
とし、容器の堆積された位置等からランダムに容器を抜き取る。
表2.一次サンプリングにおける最小必要容器数
(b)
二次サンプリングは、一次サンプルの個々の容器から、木質ペレットを吸湿性のない
平板上に移し、上下左右に良く混合して40~50mmの厚さの長方形に均一に広げ、
これを4等分(縦横各2等分)する(図4参照)。
へ
②
①
図4.二次サンプルの調製
(c)
次いで4等分した対角線位置にある2区分から、インクリメントスコップを用いてラ
ンダムに一杯ずつインクリメントを採取する。インクリメントスコップはスコップ番
号30D(容量約380ml)を使用し、図5の要領で試料層の底部まで差し込んで、底部
の微粉も全て採取しなければならない。
へ
図5.あて板を用いたインクリメント採取法
・12‐
ロットの全容器数
(一次サンプル単位)
11以上20以下
21以上30以下
31以上50以下
51以上
最小必要容器数
(一次サンプル単位)
4
6
8
10
木質ペレット品質規格(20170227)
一般社団法人日本木質ペレット協会
(d)
一次サンプルの全てから採取したインクレメントを全て集めて、そのロットの大口試
料とする。
(e)大口試料の最小必要量は10~15kgで、大口試料の大きさがその程度の時はそのま
ま測定用試料とする。10kgを大幅に越える場合は、10kg程度になるまで縮分して測
定用試料とする。
(3)大口試料からの縮分方法
例2の(b)および(Jの操作で縮分する。この場合、大口試料の量によって等分区分数を10
個以上で調節し、各区分からスコップで一個ずつインクリメントを採取する。
縮分後の試料の量を調節するには、インクレメントの大きさを調節(スコップの大きさを変
える)するか、インクリメントの数を調節する。
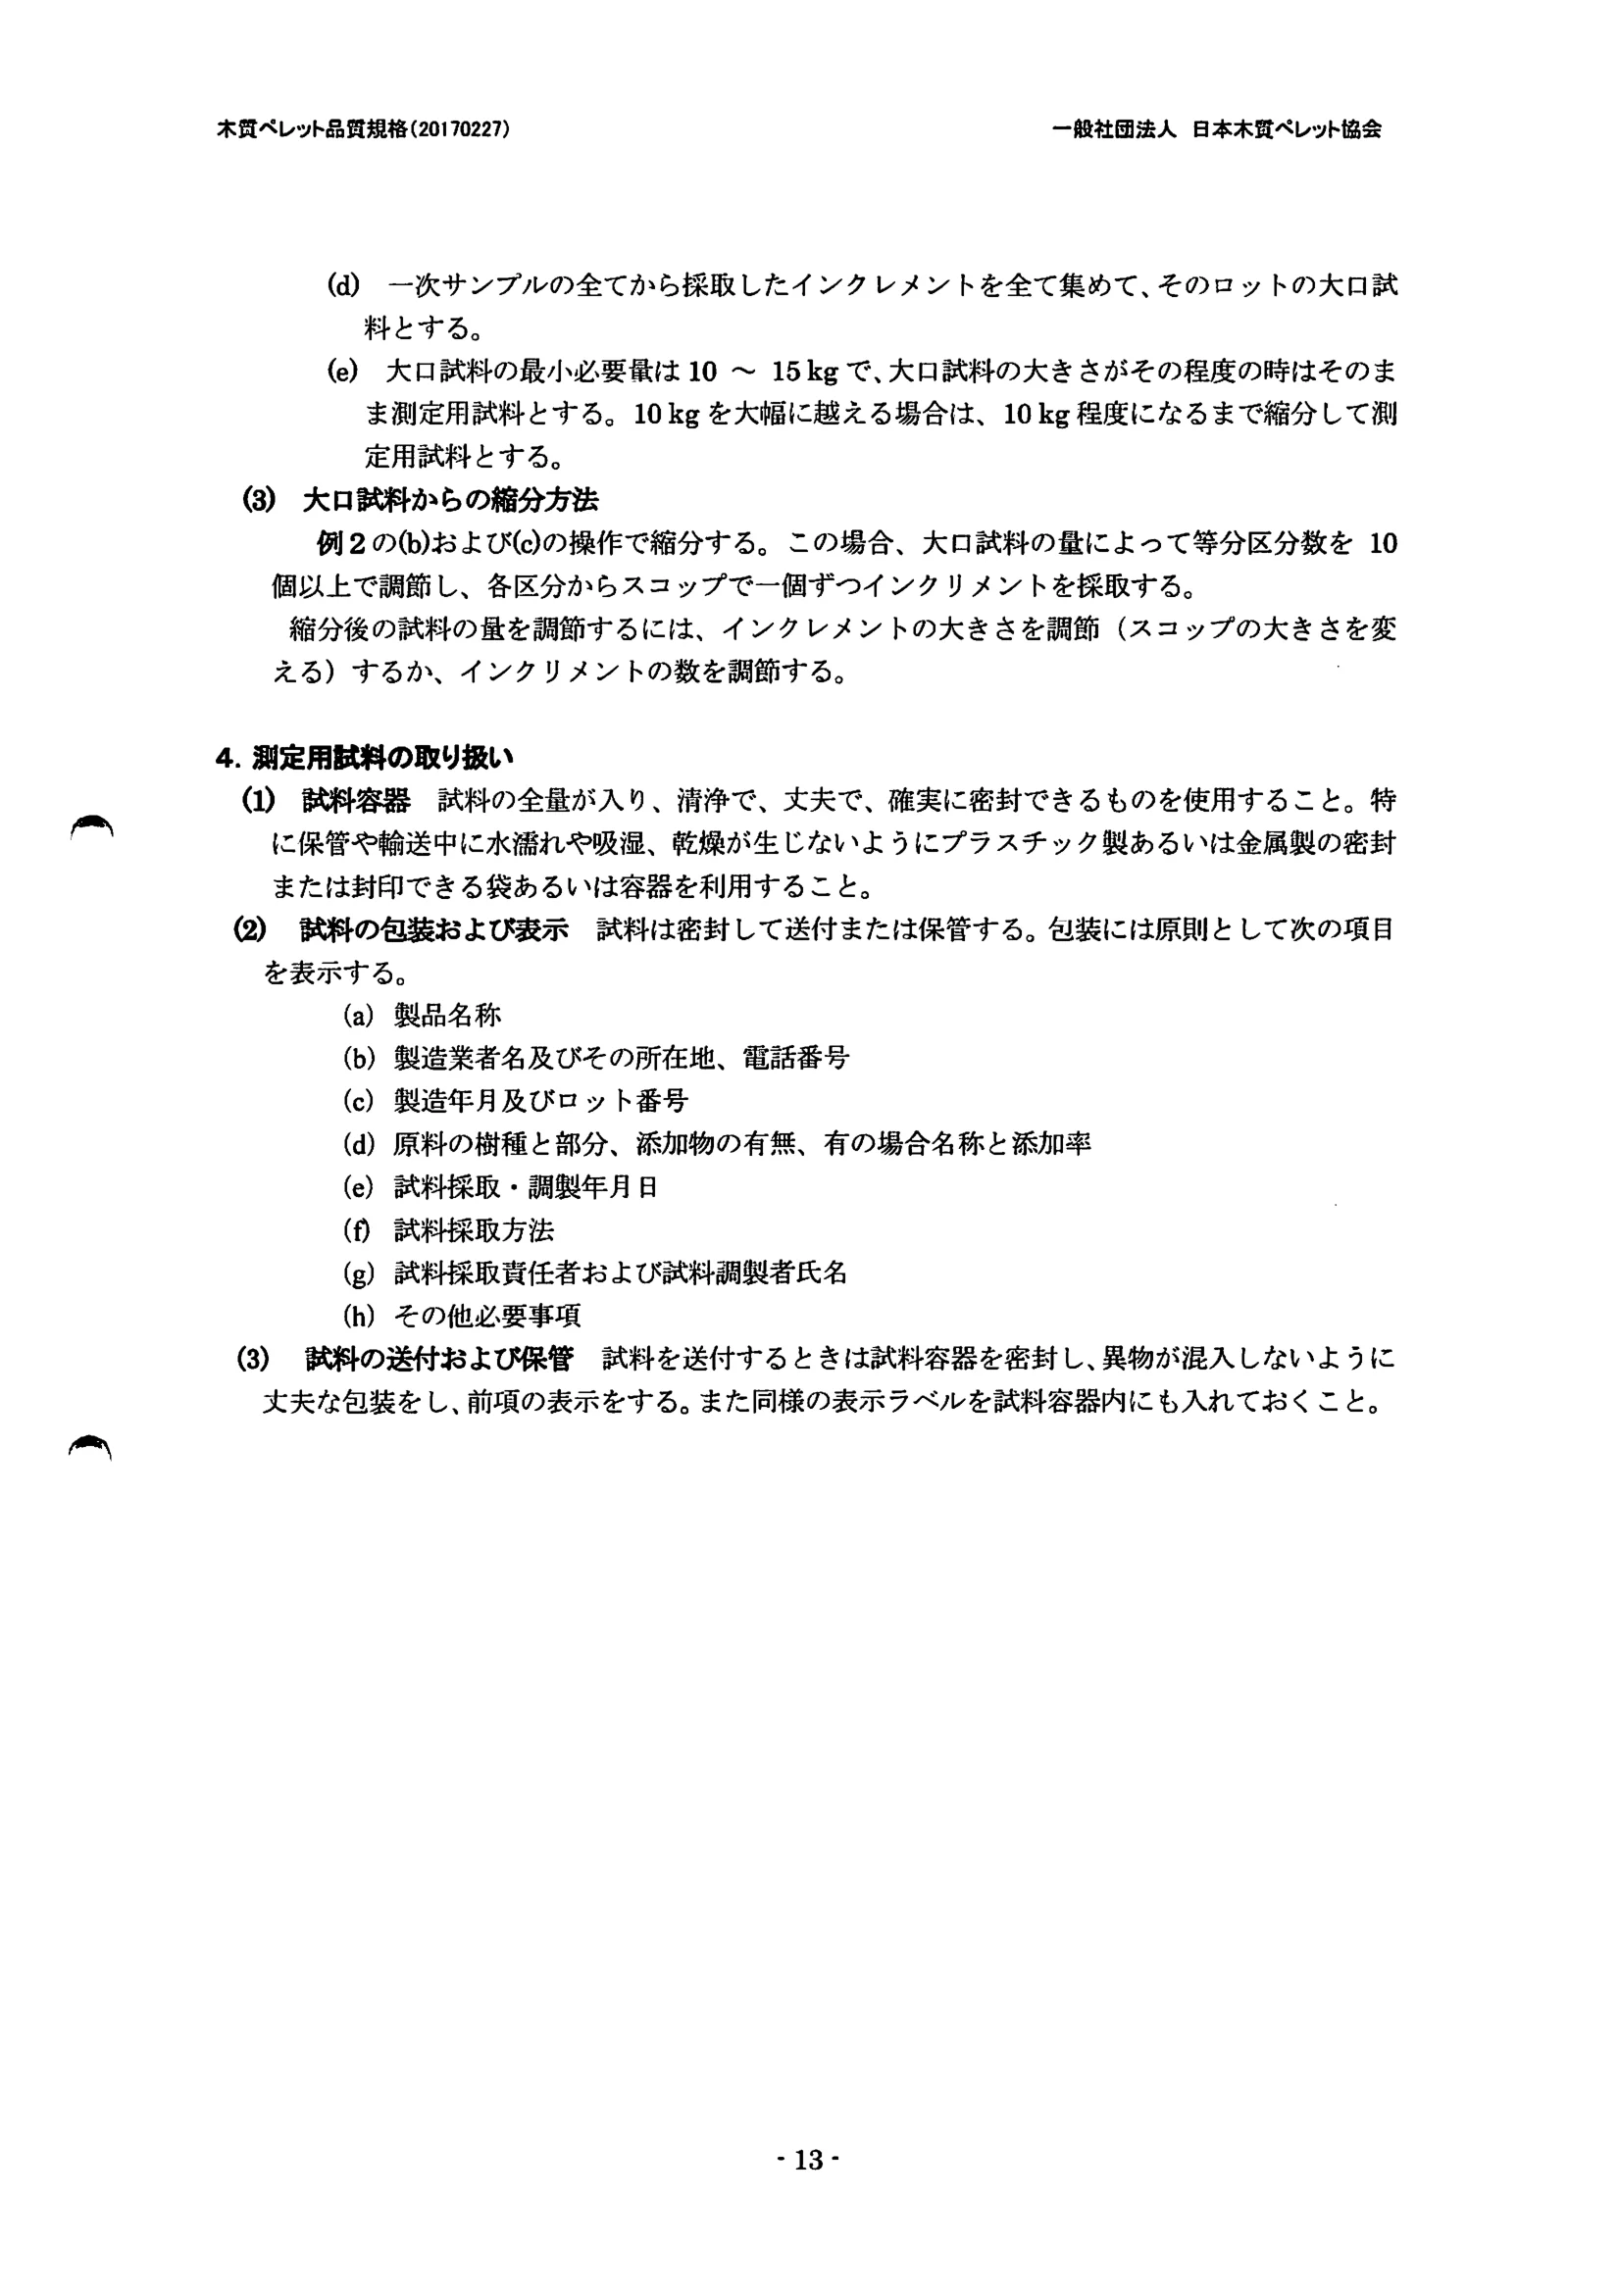
4.測定用試料の取り扱い
(1)試料容器試料の全量が入り、清浄で、丈夫で、確実に密封できるものを使用すること。特
に保管や輸送中に水濡れや吸湿、乾燥が生じないようにプラスチック製あるいは金属製の密封
または封印できる袋あるいは容器を利用すること。
②試料の包装および表示試料は密封して送付または保管する。包装には原則として次の項目
を表示する。
(a)製品名称
(b)製造業者名及びその所在地、電話番号
(c)製造年月及びロット番号
(d)原料の樹種と部分、添加物の有無、有の場合名称と添加率
(e)試料採取・調製年月日
(0試料採取方法
(9)試料採取責任者および試料調製者氏名
(h)その他必要事項
(3)
試料の送付および保管試料を送付するときは試料容器を密封し、異物が混入しないように
丈夫な包装をし、前項の表示をする。また同様の表示ラベルを試料容器内にも入れておくこと。
へへ
‐13‐
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227)
解説
この解説は本体に規定した事柄及びこれに関連した事'|1Wを説明するもので、規格の一部ではない。
1.
「木質ペレット品質規格」制定、改正の趣旨と経緯
1~ 1規格制定の趣旨と経緯
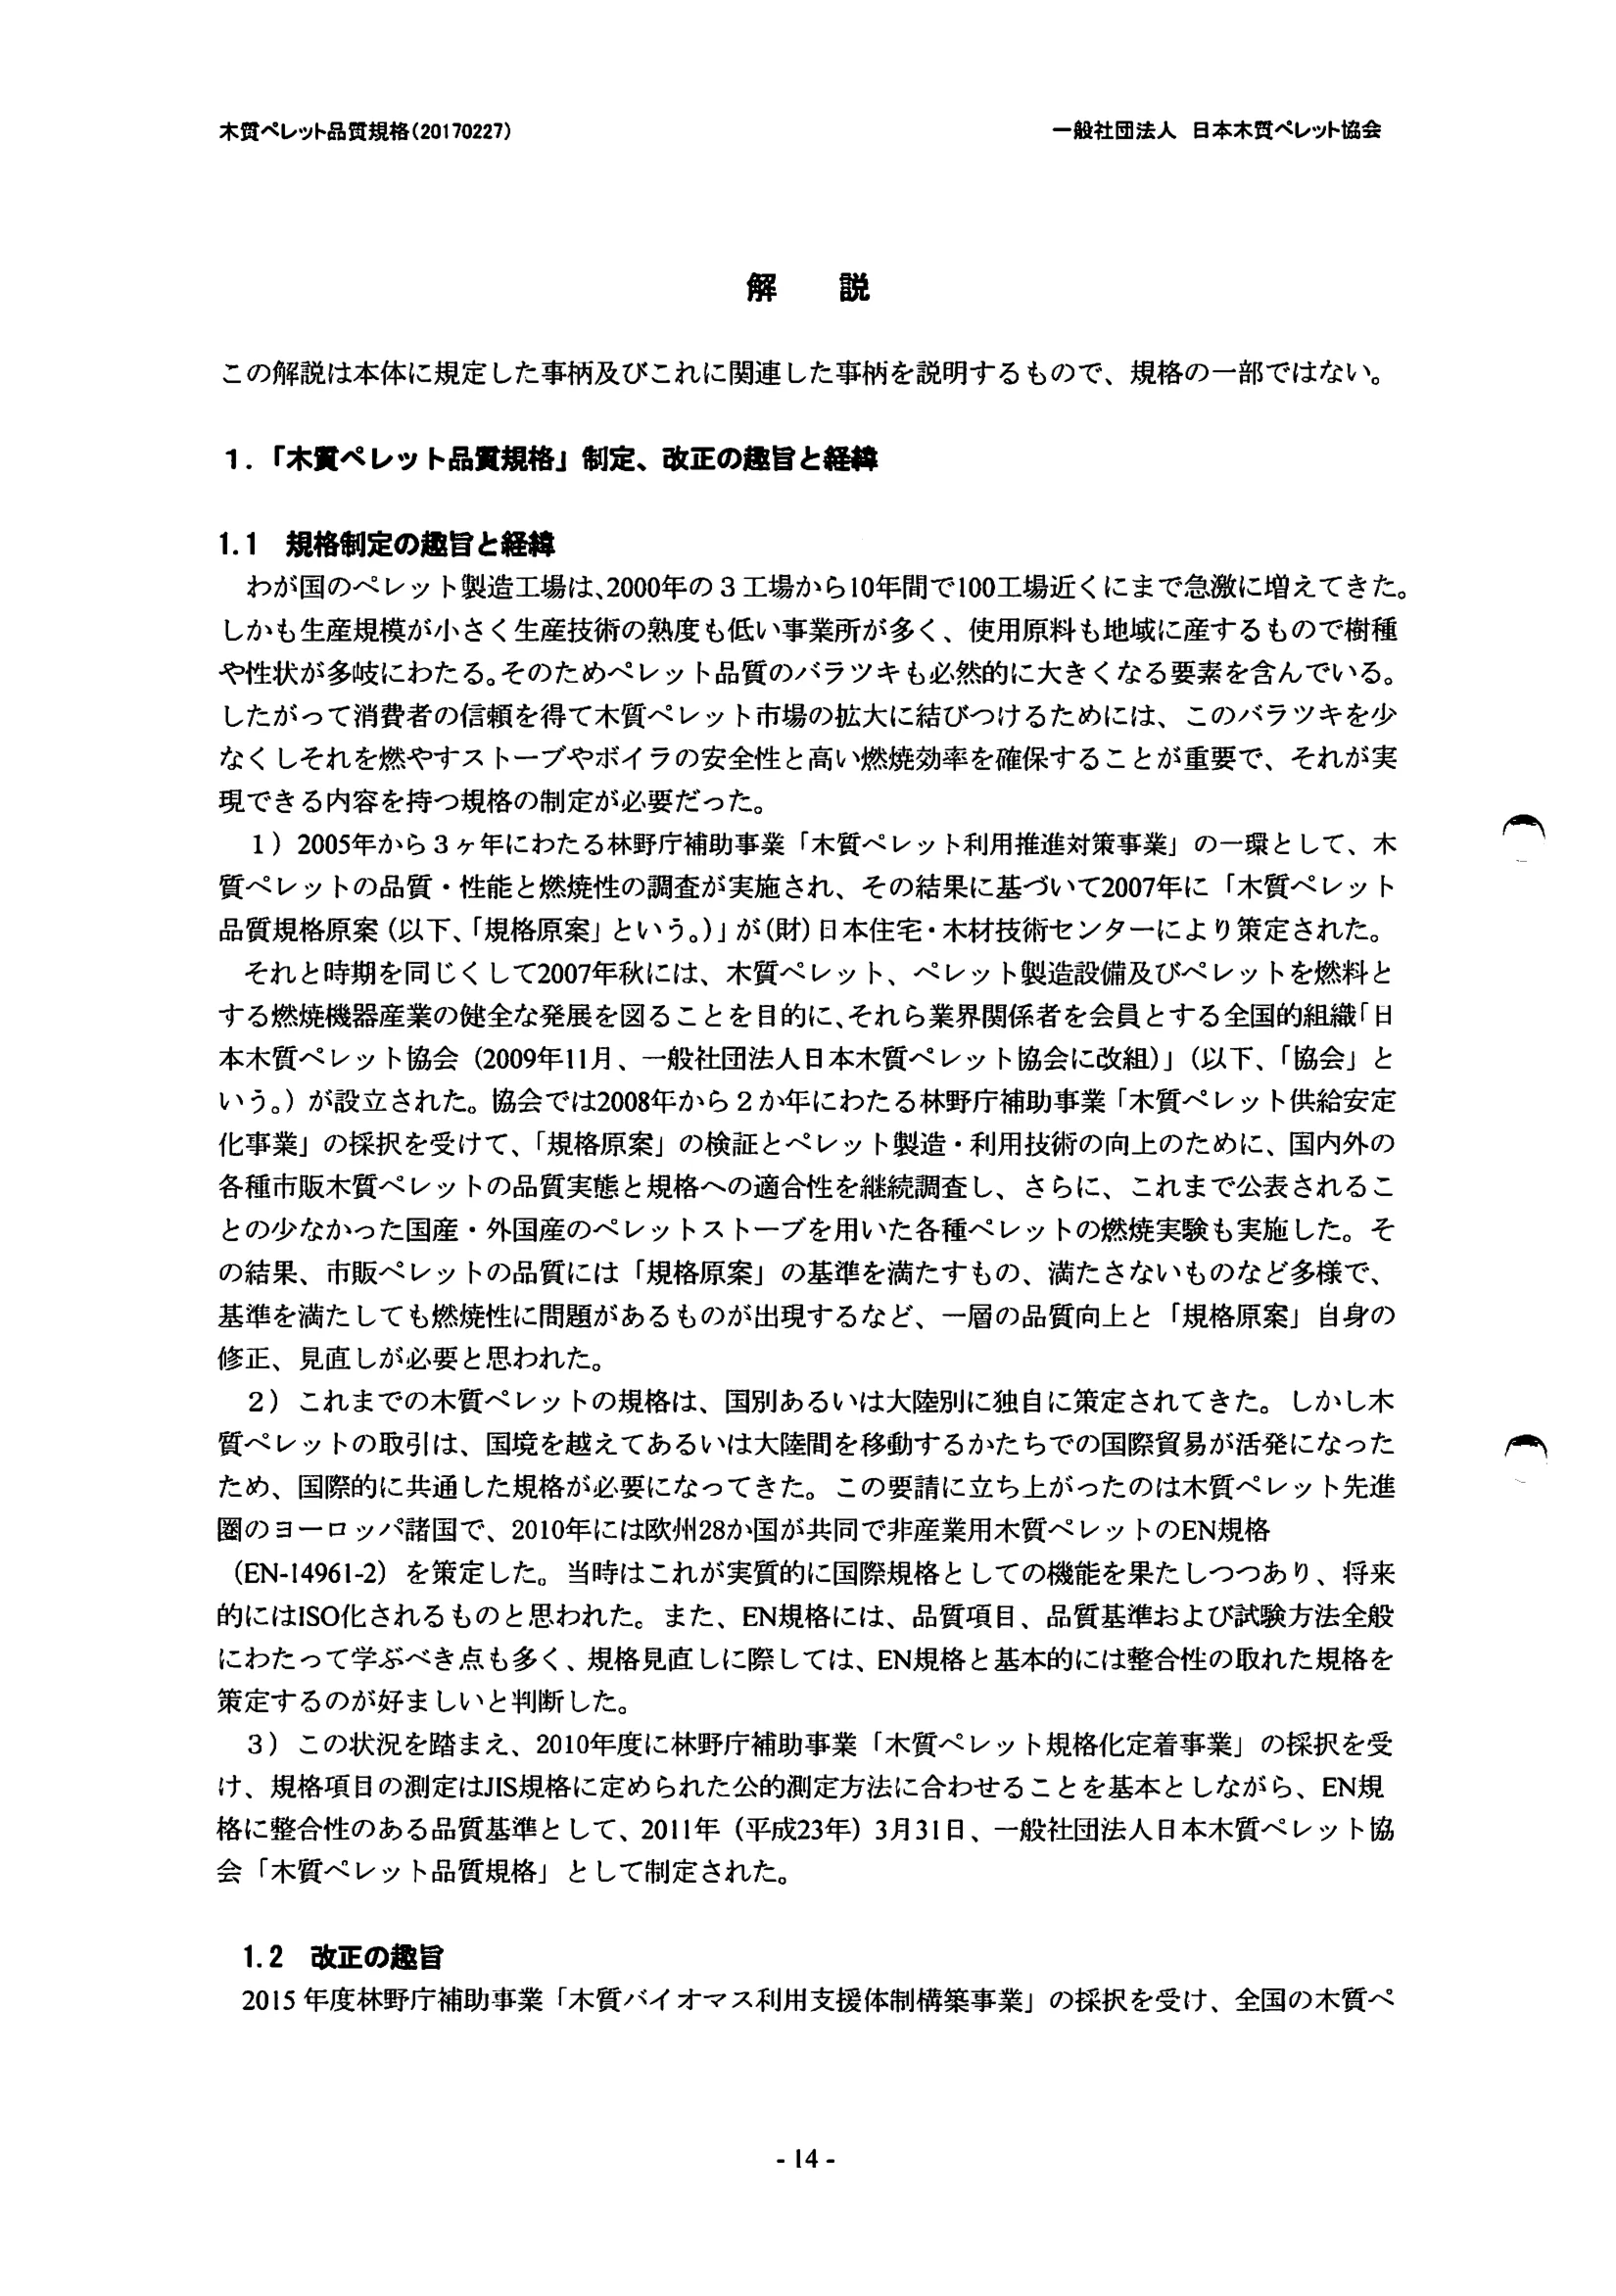
わが国のペレット製造工場は、2000年の3工場から10年間で100工場近くにまで急激に増えてきた。
しかも生産規模が小さく生産技術の熱度も低い事業所が多く、使用原料も地域に産するもので樹種
や性状が多ll皮にわたる。そのためペレット品質のバラツキも必然的に大きくなる要素を含んでいる。
したがって消費者の信頼を得て木質ペレット市場の拡大に結びつけるためには、このバラツキを少
なくしそれを燃やすストーブやボイラの安全性と高い燃焼効率を確保することが重要で、それが実
現できる内容を持つ規格の制定が必要だった。
1) 2005年から3ヶ年にわたる林野庁補助事業「木質ペレット利用推進対策事業」の一環として、木
質ペレットの品質・性能と燃焼性の調査が実施され、その結果に基づいて2007年に「木質ペレット
品質規格原案(以下、「規格原案」という。)」が(財)日本住宅・木材技術センターにより策定された。
それと時期を同じくして2007年秋には、木質ペレット、ペレット製造設備及びペレットを燃料と
する燃焼機器産業の健全な発展を図ることを目的に、それら業界関係者を会員とする全国的組織旧
本木質ペレット協会(2009年11月、一般社団法人日本木質ペレット協会に改組)」
(以下、
「協会」と
いう。)が設立された。協会では2008年から2か年にわたる林野庁補助事業「木質ペレット供給安定
化事業」の採択を受けて、「規格原案」の検証とペレット製造・利用技術の向上のために、国内外の
各種市販木質ペレットの品質実態と規格への適合性を継続調査し、さらに、これまで公表されるこ
との少なかった国産・外国産のペレットストーブを用いた各種ペレットの燃焼実験も実施した。そ
の結果、市販ペレットの品質には「規格原案」の基準を満たすもの、満たさないものなど多様で、
基準を満たしても燃焼性に問題があるものが出現するなど、一層の品質向上と「規格原案」自身の
修正、見直しが必要と思われた。
2)これまでの木質ペレットの規格は、国別あるいは大陸別に独自に策定されてきた。しかし木
質ペレットの取引は、国境を越えてあるいは大陸間を移動するかたちでの国際貿易が活発になった
ため、国際的に共通した規格が必要になってきた。この要請に立ち上がったのは木質ペレット先進
圏のヨーロッパ諸国で、2010年には欧州28か国が共同で非産業用木質ペレットのEN規格
(EN-l4961-2)を策定した。当時はこれが実質的に国際規格としての機能を果たしつつあり、将来
的にはISO化されるものと思われた。また、EN規格には、品質項目、品質基準および試験方法全般
にわたって学ぶべき点も多く、規格見直しに際しては、EN規格と基本的には整合性の取れた規格を
策定するのが好ましいと判断した。
3)この状況を踏まえ、2010年度に林野庁補助事業「木質ペレット規格化定着事業」の採択を受
け、規格項目の測定はJIS規格に定められた公的測定方法に合わせることを基本としながら、EN規
格に整合性のある品質基準として、201 1年(平成23年) 3月31日、一般社団法人日本木質ペレット協
会「木質ペレット品質規格」
として制定された。
へ一
1.2改正の趣旨
2015年度林野庁補助事業「木質バイオマス利用支援体制構築事業」の採択を受け、全国の木質ぺ
- 14-
木質ペレット品質規格(20170227)
一般社団法人日本木質ペレット協会
レット事業者119工場のうち使用原料、生産設備、生産量のほか、地域分布、規模などを考慮し46
工場を対象に品質と需給構造について調査した。46工場の生産量総計は76,521
トンで、2013年国
内生産量の約70%を占める。
品質に関する課題として、生産者の一部にはペレット品質に関する意識が低く製造技術も未熟な
ものが存在し、低品質なペレットが多く流通しており、改善にはペレット製造に関する生産者の意
識の醸成と製造技術に関する指導、普及が不可欠であり、また、流通ペレットの鈷質を定期的にチ
ェックできるシステムの構築といった活動が必要になる。
「木質ペレット品質規格」については、規格を制定した2011年当時より想定されていた品質基準
のISO化が進み、ISOl7225-2:2014として規格化された。しかし状況は国際的にISO規格をベース
にしたENp/z心の品質認証制度が進められていることから、ISOよりむしろ世界標準となろうとして
いる。協会は更なる製造技術の指導と品質チェックの推進を図っていくことを目的として、新たに
添加物の採用やペレット長の変更などを考慮した、木質ペレットの国際化にも対応可能な規格への
改正を行うこととした。
今回の主な改正項目については、以下「2.規格の各項に関する説明」に示す。
1.4改正の経緯
平成28年(2016年)6月一般社団法人口本木質ペレット協会定時総会において、品質規格ワーキ
ンググループ(認証ペレットの普及・品質規格の改正)を作り、品質規格の見直しを図り必要な改
正を行うこととなった。具体的な取組みとしては、「ペレットの国際化が進む中、ENp/"規格やISO
規格などにも対応できるよう整理しながら国内の品質規格の見直しを図り、必要な改正を検討する。」
とした。
品質規格ワーキンググループ(以下WG)はEN・ISO・ENp/z店規格と整合性がとれた改正案を作
成した。理事を含んだWGでの協議と協会拡大三役会を経て改正案骨子を承認した。以後、品質基
準の各項目の整合性を検討した。
特に今回の改正案で新たに採用する添加物の効果について実証
試験を行い、機械的耐久性、微粉、ペレット長さの均一化などに有意性があることを確認した。
1 1月に最終案を理事、監事に諮り、品質規格の改正版として決定した。
=
2.規格の各項に関する説明
2.1改正規格の概要
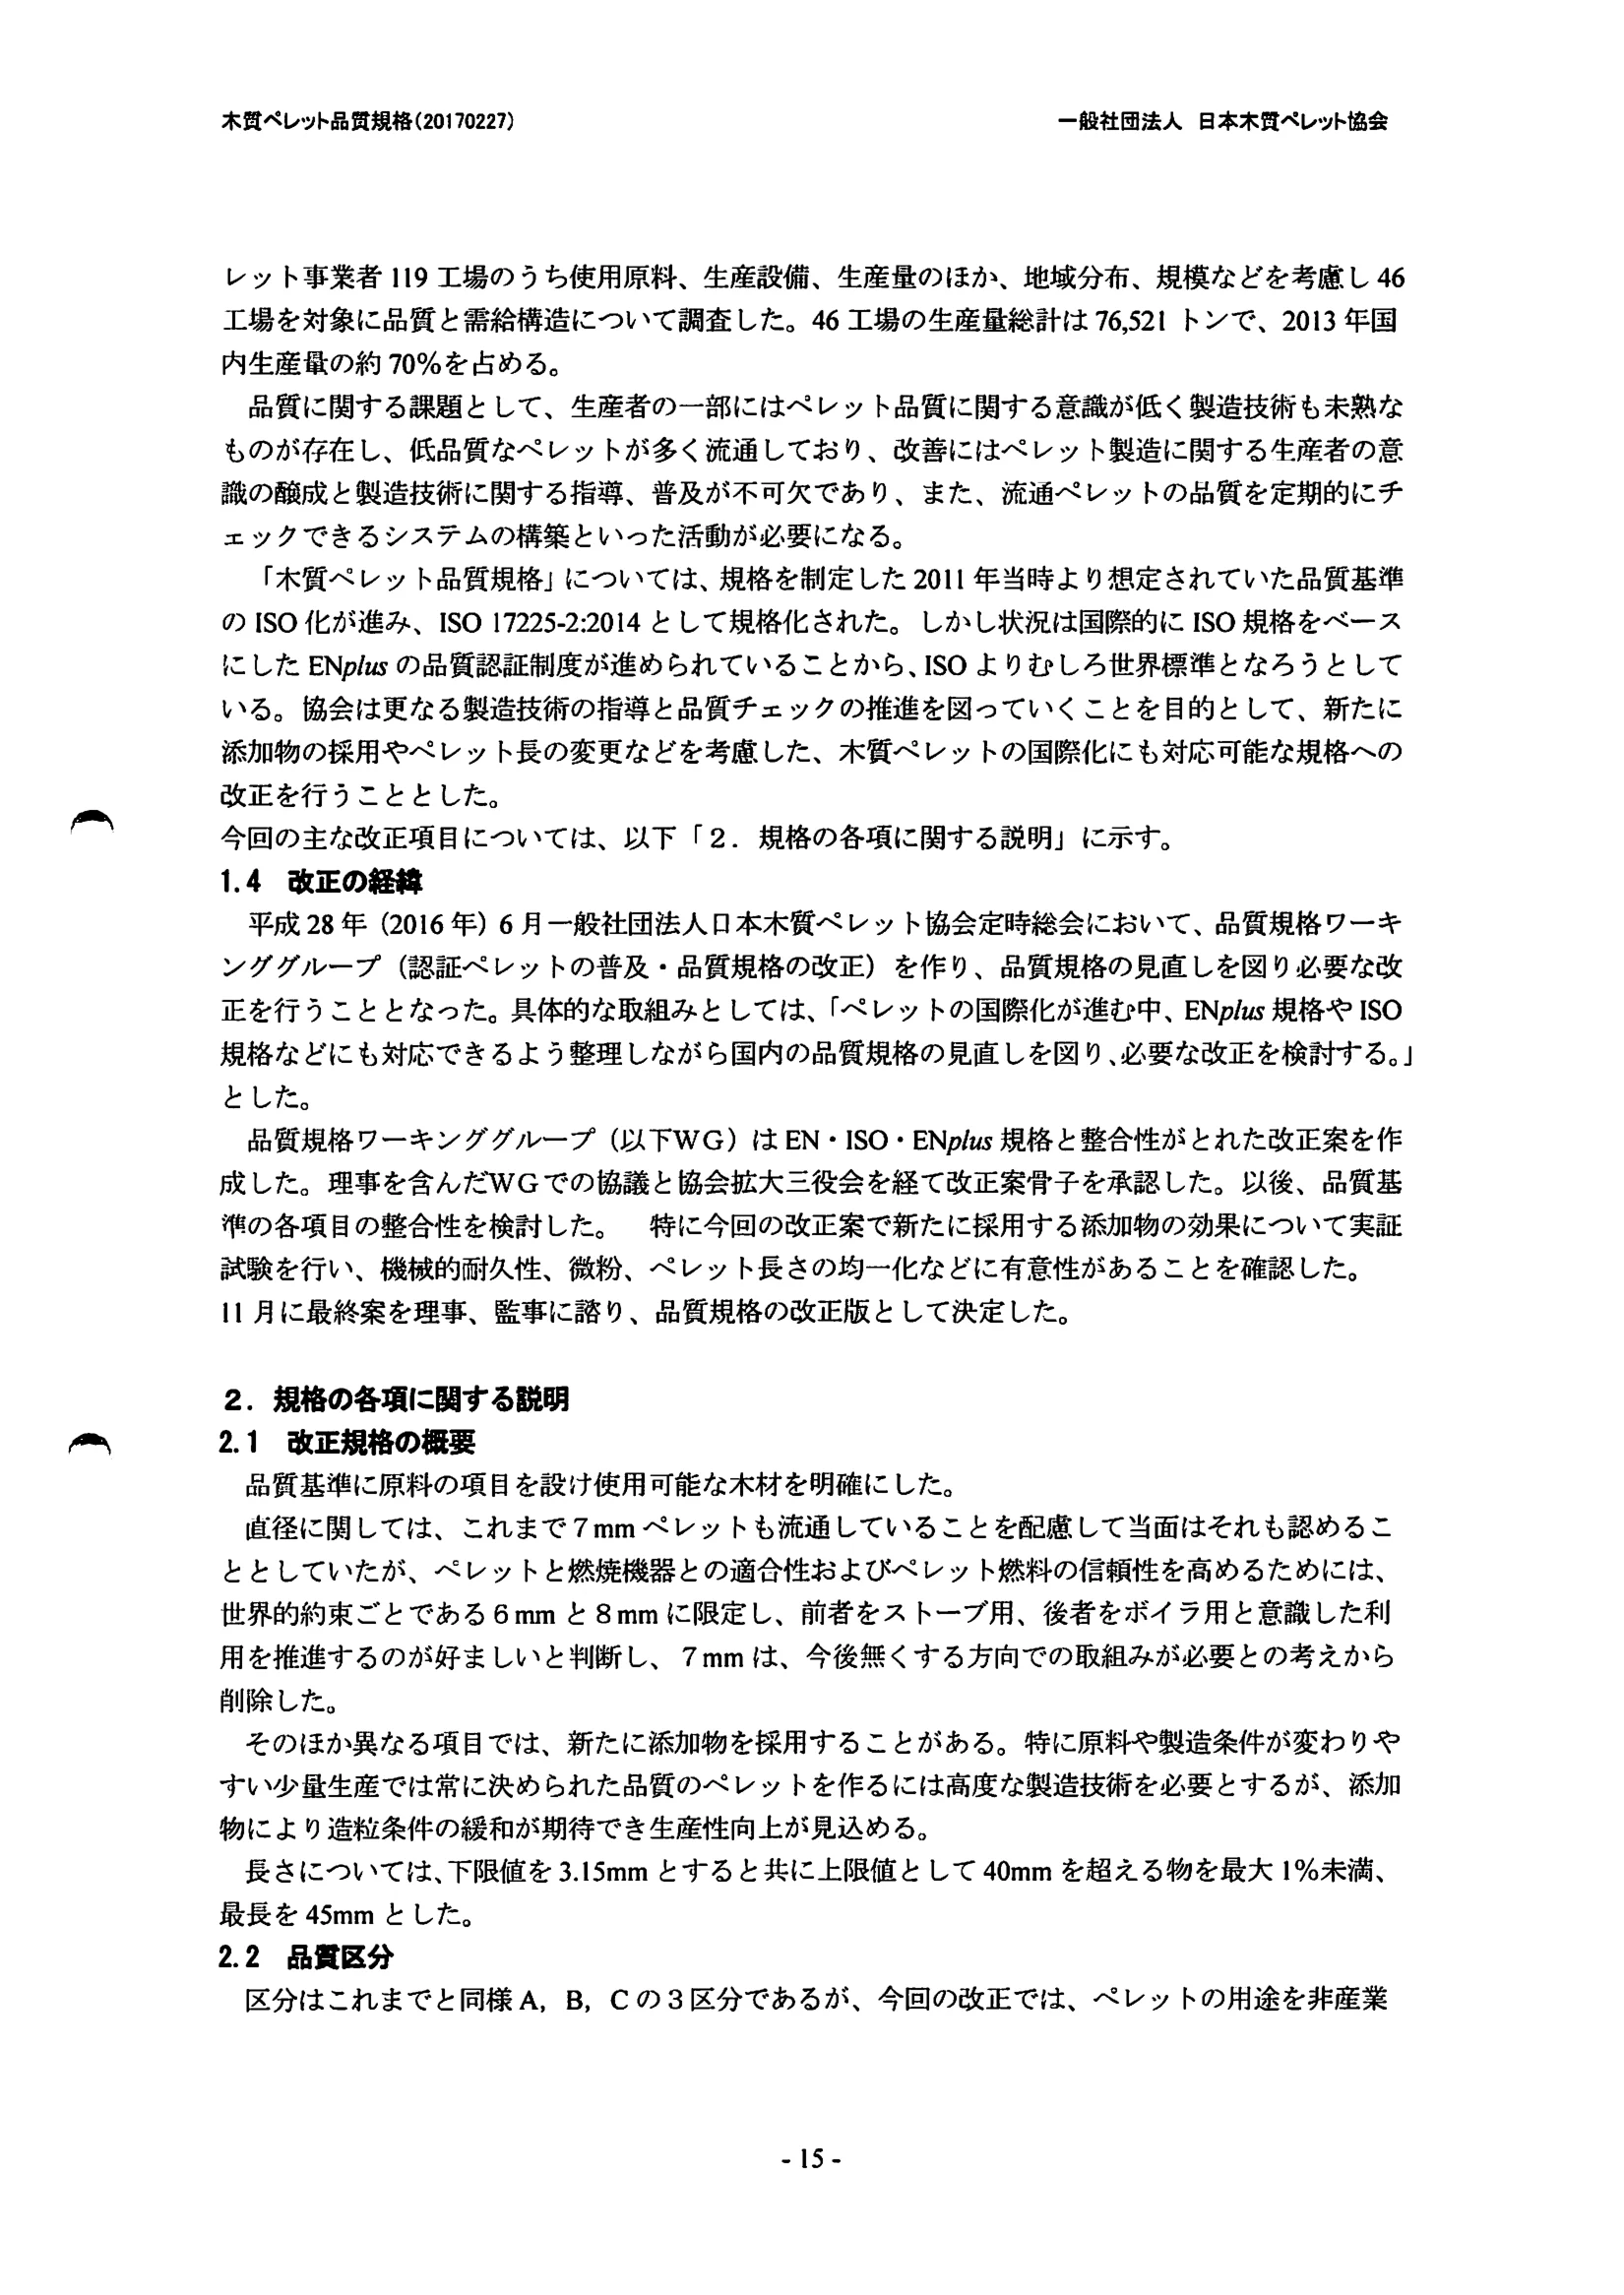
品質基準に原料の項目を設け使用可能な木材を明確にした。
直径に関しては、これまで7mmペレットも流通していることを配慮して当面はそれも認めるこ
ととしていたが、ペレットと燃焼機器との適合性およびペレット燃料の信頼性を高めるためには、
世界的約束ごとである6mmと8mmに限定し、前者をストーブ用、後者をボイラ用と意識した利
用を推進するのが好ましいと判断し、
7mmは、今後無くする方向での取組みが必要との考えから
削除した。
そのほか異なる項目では、新たに添加物を採用することがある。特に原料や製造条件が変わりや
すい少量生産では常に決められた品質のペレットを作るには高度な製造技術を必要とするが、添加
物により造粒条件の緩和が期待でき生産性向上が見込める。
長さについては、下限値を3.15mmとすると共に上限値として40mmを超える物を最大1%未満、
最長を45mmとした。
2.2品質区分
区分はこれまでと同様A,
B,
Cの3区分であるが、今回の改正では、ペレットの用途を非産業
へ
- 15-
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227)
用(家庭および商業施設用)
として位置づけ、区分Cの灰分の上限を5.0%から2.0%以下とした。
国内では、これまで灰分の高い樹皮ペレット用ストーブやボイラが開発されてきた経緯があるが、
その市場は減少傾向にあり、樹皮ペレットは相対取引化しつつある。ストーブメーカーの動向から
樹皮ペレットの重要性は低く、混合ペレットとして2.0%以下の範囲で樹皮を混合し、樹皮を使用す
る考えがある。
非産業用途の燃焼機器が高度化され、灰分の許容範囲がENp/"並みに巾を狭めた品質が高く使い
やすいペレットが要求されていることによる。
2.3
EN・ISO。E叩“規格との整合性
欧州28か国が共同で取り組んできた非産業用(家庭および商業施設用)木質ペレットのEN規格
(EN-14961-2)は2011年に策定された。基準では、原料の汚染度が低いものから順にAl、A2、B
の3区分を設け、直径、長さ、水分、灰分、機械的耐久性、微粉、低位発熱量、かさ密度の物理的
品質と、窒素、硫黄、塩素の環境汚染元素および重金属微量元素(ヒ素、カドミウム、クロム、銅、
水銀、ニッケル、亜鉛)について、各区分に対応した制限値を設けている。このEN規格では、澱
粉や潤滑剤などを質量で2%まで添加できるように設定されている。
EN規格の制定と同時進行のかたちで国際規格の策定作業も進み、2014年に木質ペレットのISO
規格としてISO17225-2が策定された。このISO規格は、EN規格をベースに策定されたもので非産
業用と新たに発電混焼用を意識した産業用の2種類の基準が制定されている。非産業用の基準はEN
規格とほとんど変わりはなく、産業用基準を組み込んだ点に新規性がある。
他方、
ドイツでは、2001年以来燃料用ペレットの品質認証システムDINp/z/sを運用してきたが、
2010年にEN規格をベースにして欧州全域を対象とした新しい認証システムENp/"sの運用を開始
した。認証に係わる基準は随時見直され、2015年8月にはISO17225-2に準拠したEM7/"Sversion3
を発効するまでに至っている。この認証に参加する国は欧州以外にロシア、米国、カナダ、マレー
シアなどを含めて35か国に、認証ペレットは2015年には770万トンに達し、EUにおける非産業
用ペレットの7割に相当している。
今回の改正規格は、このもっとも普及しているENp"との整合も図っている。直径、長さ、水分、
微粉は同等、また、新たに採用した添加物についても同等である。
しかしながら生産規模の大きな
EU諸国と小規模の日本とでは原料の供給と利用の状況が異なるところもあり、整合性を図るにし
てもその点の配慮が必要となる。このことから、かさ密度はこれまで通り、機械的耐久性区分cに
ついてはEN規格と整合し96.5%以上とした。
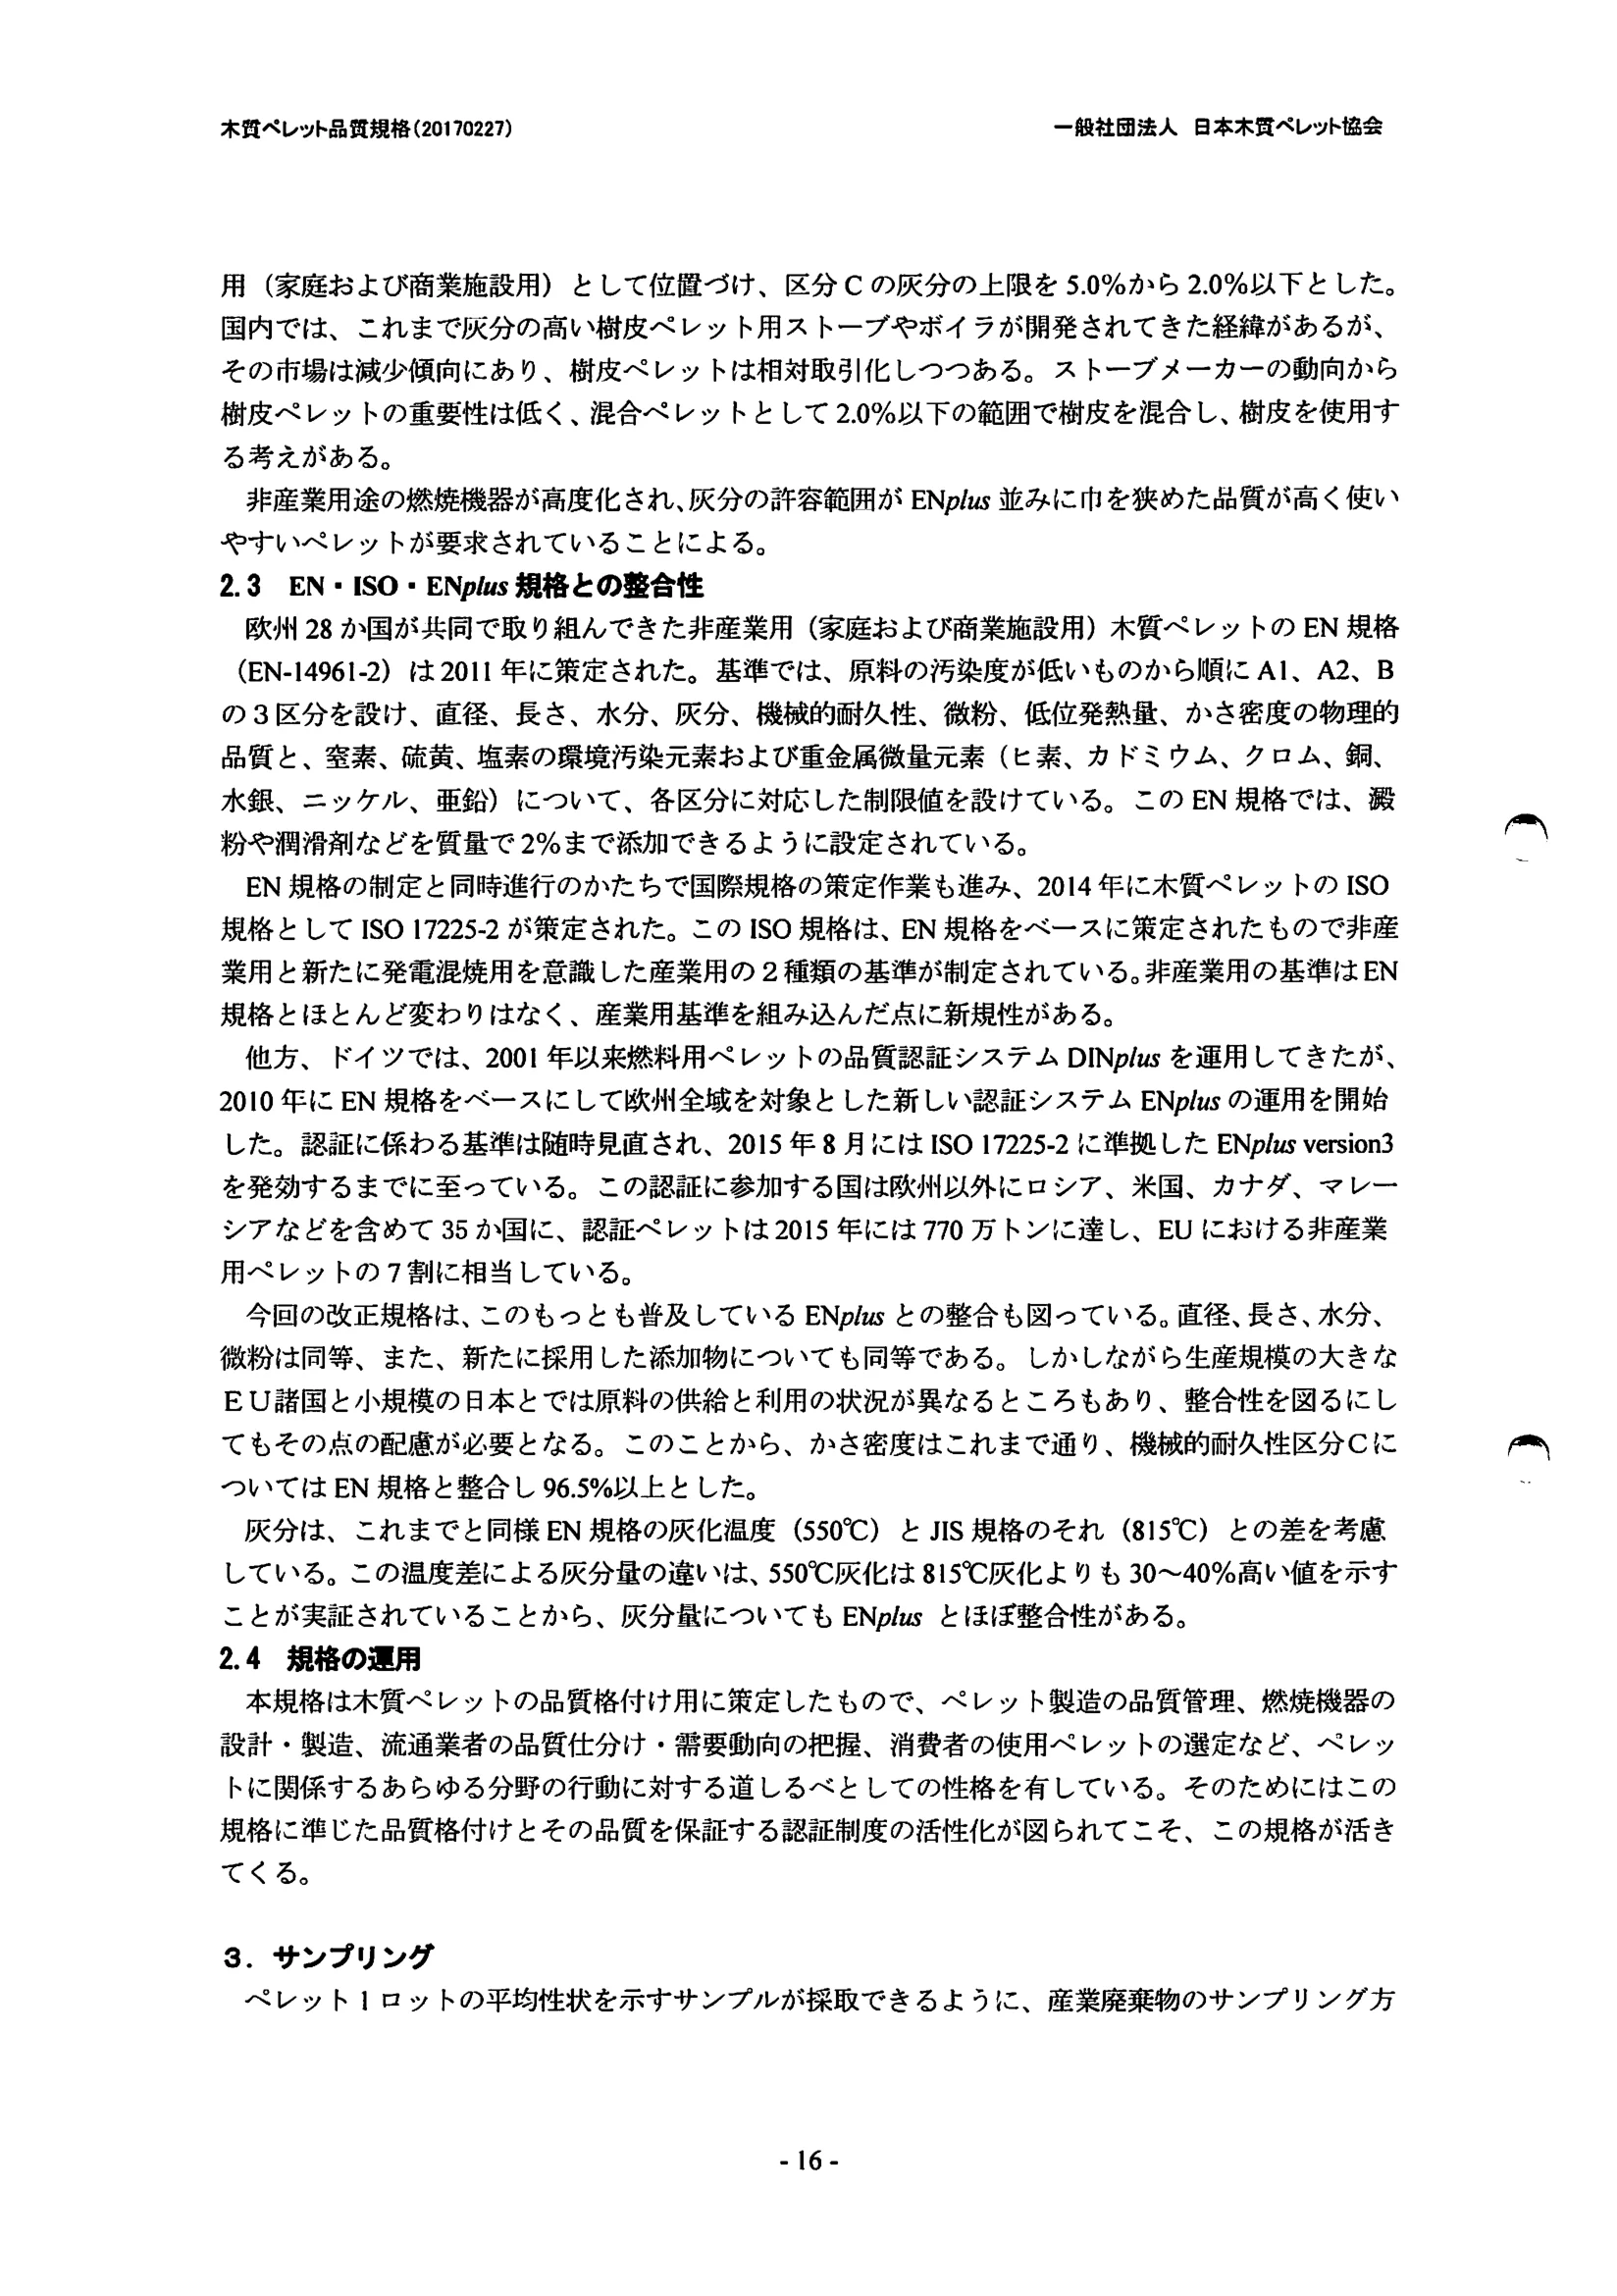
灰分は、これまでと同様EN規格の灰化温度(550℃)とJIS規格のそれ(815℃)
との差を考慮
している。この温度差による灰分量の違いは、550℃灰化は815℃灰化よりも30~40%高い値を示す
ことが実証されていることから、灰分量についてもENp/zISとほぼ整合性がある。
2.4規格の運用
本規格は木質ペレットの品質格付け用に策定したもので、ペレット製造の品質管理、燃焼機器の
設計・製造、流通業者の品質仕分け・需要動向の把握、消費者の使用ペレットの選定など、ペレッ
トに関係するあらゆる分野の行動に対する道しるべとしての性格を有している。そのためにはこの
規格に準じた品質格付けとその品質を保証する認証制度の活性化が図られてこそ、この規格が活き
てくる。
へへ
3~サンプリング
ペレットlロットの平均性状を示すサンプルが採取できるように、産業廃棄物のサンプリング方
-16-
木質ペレット品質規格(20170227)
一般社団法人日本木質ペレット協会
法JISKOO60に準拠しつつ木質ペレットの荷役状況、荷役設備に対応したサンプリング方法を策定
し、附属書の形で提示した。
4~規格項目
従来の規格項目としては、燃料品質に直接関係する「直径」、
「長さ」、
「かさ密度」、
「水分」、
「微
粉」、
「機械的耐久性」、
「発熱量」、「灰分」を、また、燃料の安全・安心に関係する「硫黄」、
「窒素」、
「塩素」、
「砒素」、
「カドミウム」、
「全クロム」、
「銅」、
「水銀」、
「ニッケル」、
「鉛」、
「亜鉛」を取り
上げたが、今回「原料」と「添加物」を追加した。ENp"規格では上記以外に「灰の融点」につい
ても規定している。灰の融点についてはクリンカー生成に関係する項目であるが、木質灰に関する
基礎データの有無も含めて今後更に調査して対応することとした。
4.1原料
従来は本規格書の冒頭「1,適用範囲」にのみ記載されていたが、より明確にするため規格項目と
した。原料の品質基準は区分A,
B,Cとも同じである。原料として使用可能な木材は、樹幹木部、
全木(根・枝葉・末木を除く)、化学処理されていない木材加工工場からの副産物または残材、樹皮
とした。「化学処理されていない木材加工工場からの副産物または残材、樹皮」とは、海中貯木木材、
街路樹、剪定枝、防腐・防嶬処理剤、塗装・被覆製品、建築廃材などを含めた薬剤などで汚染され
た木材及び履歴の不明確な木材以外の木材をいう。
4.2直径
ENp/z心規格ではペレットの直径を6±lmmまたは8±1mmと規定している。
6mmはストー
ブなどの小型燃焼機用、8mmは小・中型ボイラ用と、それぞれの用途を見込んだ区分設計である。
2015年の林野庁補助事業「木質バイオマス利用支援体制構築事業」の調査結果から、わが国のペ
レットの直径は殆どが6mm前後であるが、若干数の7~8mmの太い製品も流通している事が判
った。今回用途別の利用仕分けと世界基準との整合性もとれるように、ペレットの直径基準を6mm
または8mmに設定した。規格制定時には現実に7mmのものも存在することから、当分の間は7
mmも許容することとし括弧付けで表すことにしたが、ペレットと燃焼機器との適合性およびペレ
ット燃料の信頼性を高めるためには、世界的約束ごとの趨勢である6mmまたは8mmに限定し、
前者をストーブなどの小型燃焼機用、後者を小・中型ボイラ用と意識した利用を推進するのが好ま
しいと判断し、
7mmは今後無くする方向での取組みが必要との考えから削除した。
4.3長さ
木質ペレットは固形燃料でありながら、その寸法特性から比較的容易に燃焼機への自動補給と温
度調節ができる点が特徴でもある。今回の規格改正ではENp/"に整合を図った基準とした。2015
年の林野庁補助事業の調査結果では35の検体中で7検体が40mmを超えていた。調査からは、希
に40mmを超えるものがあるが、ストーブ用としてENp"基準であれば問題なしとの燃焼機器側
からの意見もあり、基準値は従来と同様に3.15mmを超え40mm以下としたが、40mmより長いも
のは全質量の1%以下、最長は45mmとした。
4.4かさ密度
改正による基準の変更は無い。規格制定時EN規格では600kg/m3以上と規定し、上限基準は無か
った。しかしながら生産規模の大きなEU諸国と小規模の日本とでは原料の供給と利用の状況が異
なるところもあり、整合性を図るにしてもその点の配慮が必要となった。600~650kg/m3のもので
はまだルーズなペレットが含まれ、品質保証の観点から望ましくないと判|析し、かさ密度の下限値
を650kg/m3以上のままとした。また短いペレットが多く含まれるものでは極端に高いかさ密度を
=一
-17‐
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227)
示すものがある。そのようなペレットでは燃焼機器への供給量が過多になる関係で燃焼出力も過大
となり、燃焼機器にとってもまた、安全性の観点からもこれらの利用を避ける必要がある。この意
味から本規格では750kg/m3以下とする上限値もそのままとした。制定当時EN規格では上限値は無
かったが、現在ISO、ENp/zIs共に上限を750kg/m3以下とする基準を設けている。
4.5水分(婦畳基準含水率)
基準値10%以下として改正による変更は無い。これまで木材関連JISの呼称に従って含水率(湿
量基準)Uとしていたが乾量基準含水率と混同されやすい。このため、廃棄物固形燃料JISや石炭
及びコークスJIS、紙および板紙JISの呼称と同様に、木質バイオマスエネルギー利用における表
現では「水分、M」としている。このことから今回「水分、M」に呼称変更した。尚、間違い防止
のため湿量基準含水率を括弧で添え書きした。
4.6微粉
改正による基準の変更は無い。微粉を、JISZ8801-2 (試験用ふるい一第2部:金属製ふるい)に
規定された円孔径(公称目開き)
3. 15mmの金属製ふるいを通過したものとした。このふるいはEN
規格で規定されたもので、それとの整合性を図り、
1%以下を基準とした。
一
4.7機械的耐久性
衝撃力が作用した場合の粉化の程度を示す指標で、本規格で用いる方法はEN規格に規定された
ものである。
EN規格ではClass
Al、A2は97.5%以上、Class
Bは96.5%以上であるが、ENp/zAF
ではClass
Alは98.0%以上、Class
A2、Bは97.5%以上にアップしている。
改正においては、ENp/zAFに倣ってアップすることを検討したが、2015年度林野庁補助事業の調査
結果35検体LI1 17検体が規格を満足していない状況がある。これはかさ密度と同様、生産規模の大
きなEU諸国と小規模の日本とでは原料の供給と利用の状況が異なるところもあり、EN規格と同
じく、区分AとBは「97.5%以上」、区分Cは「96.5%以上」に変更した。今後添加物を採用した
効果やペレット製造技術の向上を期待しながら見直しの必要がある。
4.8発熱量
わが国では高位発熱量を使うことが多いが、欧米では低位発熱量が一般的で、数値比較において
混乱を招くことが多い。この現実を見据えて本規格ではJISに倣って高位発熱量と低位発熱量とを
併記することとし、基準としては低位発熱量を利用することを想定している。高位発熱量から低位
発熱量への換算に際して必要となる水素含有率に6%の値を用いることを指示した。従来の高位発
熱量の規格値には換算の誤りがあり、区分AとBは≧18.0MJ/kg(4,280kcal/kg)、区分Cは≧17.5
MJ/kg(4,170kcal/kg)に改正した。また発熱量試験結果の表し方は、JISZ7302-l及びJISZ7302-2に
より、500kJ/k9(100kcal/kg)の単位に丸めるとあるが、最近ペレット機器の燃焼効率表示などで精
度の要求があることから100kJ/k9(20kcal/kg)の単位に丸めて表示することとした。尚、低位発
熱量は概ねEN規格と整合している。
4.9灰分
制定時の規格では灰分量を「0.5%以下」、「0.5%を超え1.0%以下」および「1 .0%を超え5%以下」
の3区分とした。他方、EN規格では灰分量を、ClassAl :≦0.7%、ClassA2 :≦1.5%、ClassB:
≦3.0%に3区分しており、閾値において本規格と相違している。このことに関して要注意なのは灰
化温度がEN規格の550℃に対してJIS規格では815℃と大きく異なる点にある。この灰化温度差に
よる灰分量の違いを実験的に検証した結果、EN550℃の灰分量はJIS815℃のそれに対して3~4割
多くなることが明らかにされた((独)森林総合研究所養分動態研究室長の三浦覚博士よりの私
一
‐18‐
一般社団法人日本木質ペレット協会
木質ペレット品質規格(20170227)
信)。これを根拠にすると本規格の0.5%はEN規格の0.65~070%に、同様に1 .0%は1 .3~1.4%に、
5.0%は6.5~7.0%に相当することになる。したがって区分AとClassAl、区分BとClassA2はそれ
ぞれ同等の評価を与えていることになる。しかしClassBの上限値3%をJIS815℃の値に換算する
と2. 1~2.3%となり区分Cの上限値5%の約l/2となる。樹皮はペレット化せずにそのままボイラ
用燃料とする欧州と樹皮ペレット用ストーブやボイラの普及を図っている日本の事情を反映したも
ので、欧州と日本とのペレット原料に関する意識の違いが見て取れる。
今回の規格改正では、これまでの区分cの灰分量「1.0%を超え5.0%以下」を「1 .0%を超え20%
以下」に変更した。現在灰分の高い樹皮ペレット用ストーブやボイラの市場は減少傾向にあり、樹
皮ペレットは相対取引化しつつある。ストーブメーカーの動向から樹皮ペレットの重要性は低く、
混合ペレットとして2.0%以下の範囲で樹皮を混合し、樹皮を使用する考えがある。先の調査により
2.0%を超えると灰の量が極めて多くなることから、非産業用途では使いづらい問題があった。
ISO、ENp/"ではこれまでのEN規格のClassBの上限値3.0%は2.0%以下に変更されている。こ
れは灰分の許容範囲がENp/"s並みに巾を狭めた品質が高く使いやすいペレットが要求されている
ことによる。
4.10含有成分
2011年の規格制定では、それまでに各種ペレットの燃焼灰を用いて蓄積したデータ、EN規格の
基準および文献値を参考にして、NOx、SOx、HCI、ダイオキシンなどの環境汚染物質の起源となる
「硫黄」、
「窒素」、「塩素」および「ヒ素」、「カドミウム」、
「全クロム」、
「銅」、
「水銀」、
「ニッケル」、
「鉛」、
「亜鉛」の各重金属に対しての含有量基準値を定めた。
「窒素」については、2015年度の林野庁補助事業の調査結果で灰分の高いペレットでは窒素分が
高い傾向にあることから、今回、区分Cを1 .0%以下としてEN規格に整合した。
4.11添加物(バインダー)
今回の改正で新たに採用した項目である。添加物はEN規格(EN-14961-2)、ISO規格(ISOl7225-2)、
ENp/z低規格共に採用し、添加量は上限2.0%以下としている。ENp/"Sでの添加物種は、澱粉、コー
ンスターチ、ポテトスターチ、植物油があり、上限2.0%の条件として生産後のコーティングオイル
添加量をペレットの0.2%とし、生産過程での添加量を1 .8%に制限している。今|且I採用にあたり添
加物の効果を試験した。生産時に必要とする電力源単位の低下、微粉の低下、機械的耐久性の向上
やペレット長さの分布がより狭い範囲に集中する長さの均一化の効果が見られ、
目的とした品質の
高いペレットを安定して生産する効果が期待できることが実証された。添加物(バインダーなど)
は澱粉、コーンスターチ、ポテトスターチなど植物由来のものに限り、添加率はペレット原料に対
する添加物の質量割合として生産時に記録し、製品試験での分析は行わないこととした。
へ一
5.試験方法
改正による試験方法の変更は無い。規格項目の測定には、JISに定められた公的測定方法のほか
にペレット専用の測定器(機械的耐久性試験器)などを必要とするが、品質規格の遵守の重要性か
ら製造事業者自らの検査が進んでいる状況がある。
品質項目のうち長さ、かさ密度、水分、微粉、機械的耐久性はとくに品質確保に重要であり、日々
の製造過程で検査することが必要である。
品質格付けに用いる試験結果は正確で信頼のおけるものでなければならない。それを補償し責任
体制を明らかにする目的で試験結果表を作成した。これにはペレット製造側の情報(製造年月、
ロ
ット番号、原料、添加物の有無とその質量割合、製造責任者)
と各品質の試験結果が記入できるよ
- 19-
木質ペレット品質規格(20170227)
一般社団法人日本木質ペレット協会
うになっている。重要なのは検査機関と検査責任者、検査日もF
査者に結果の信頼性を強く意識させるフォーマットを採用した。
も記入することになっている点で、検
※引用・参考文献など
1,平成27年度木質バイオマス利用支援体制構築事業
「国内木質ペレットの品質と需給描造報告書」平成28年3月
一般社団法人日本バイオマスエネルギー協会
2,
当協会熊崎実会長発表資料
「国際化進む木質ペレット市場と日本(2)~ペレット品質の国際化~など」
3,ENP/""sHandbookPart3:PelletQualityRequirementsVersion3.0,August2015
へ一
-20‐
木質ペレット品質規格(20170227)
一般社団法人日本木質ペレット協会
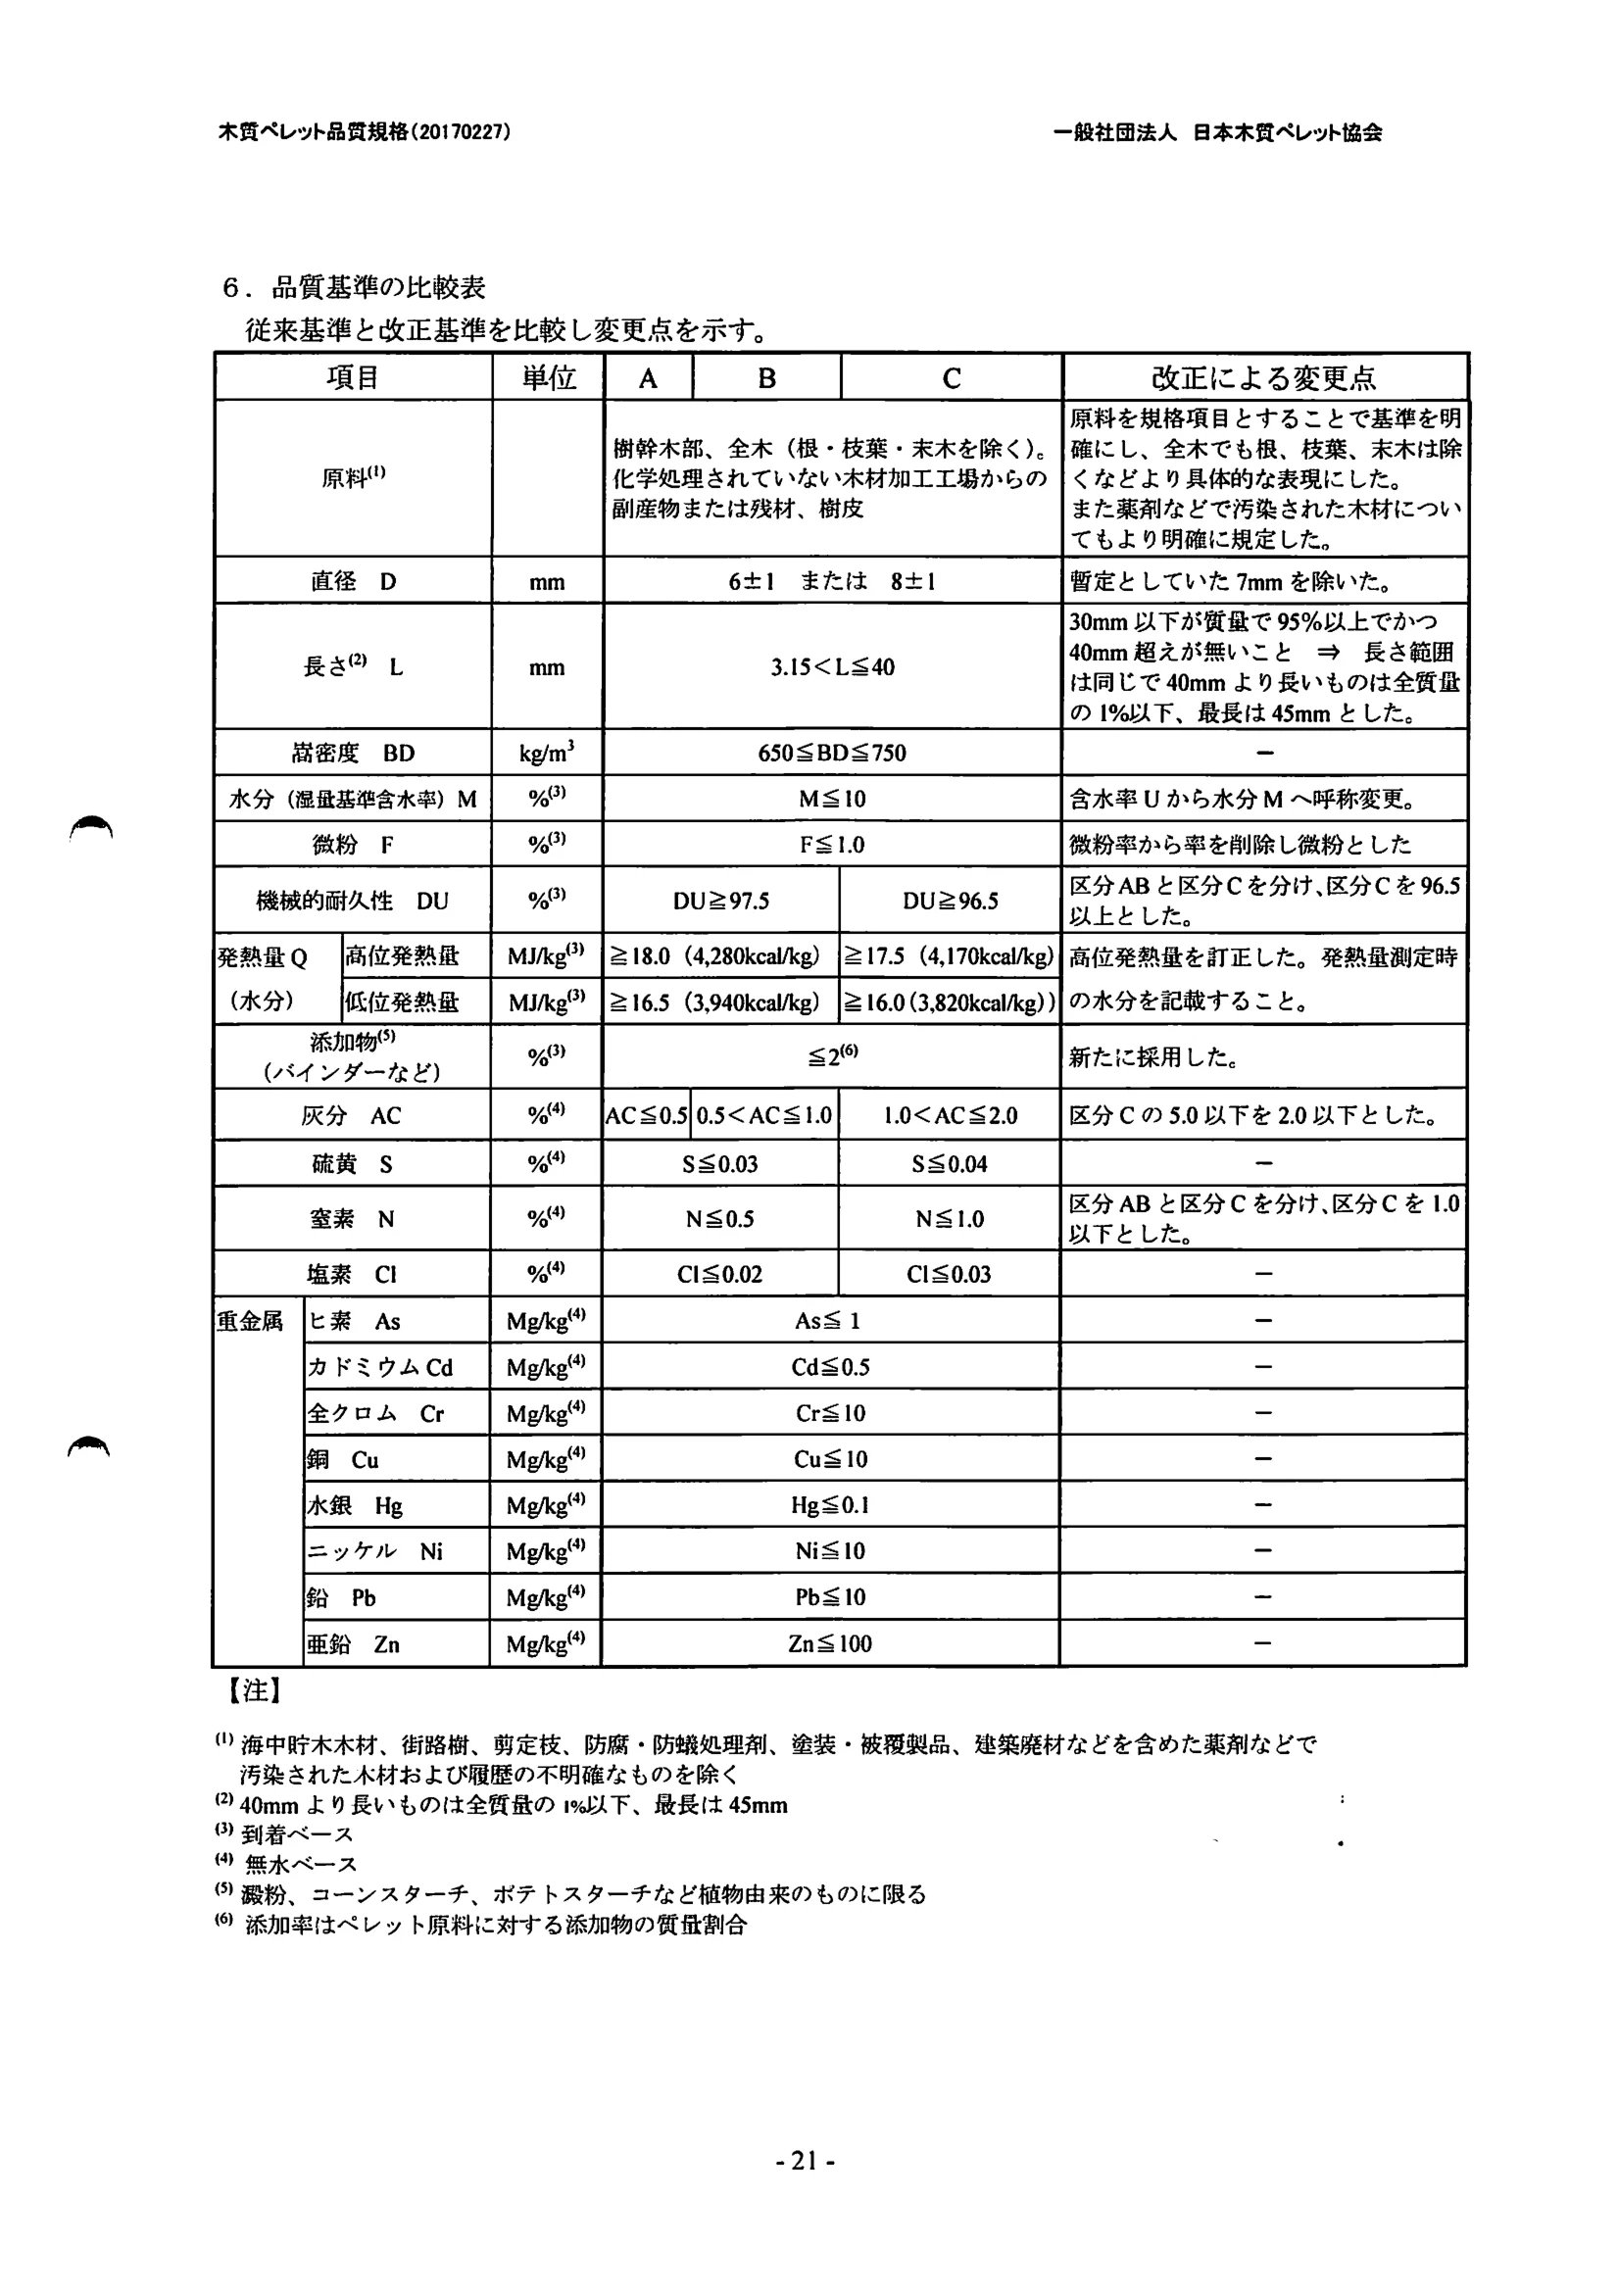
6.品質基準の比較表
従来基準と改正基準を比較し変更点を示す。
B|B
項目
単位
改正による変更点
AC
原料を規格項目とすることで基準を明
確にし、全木でも根、枝葉、末木は除
くなどより具体的な表現にした。
また薬剤などで汚染された木材につい
てもより明確に規定した。
樹幹木部、全木(根・枝葉・末木を除く)。
化学処理されていない木材加工工場からの
副産物または残材、樹皮
原料(')
直径,
6±l
または8±1
暫定としていた7mmを除いた。
m面1
30mm以下が質量で95%以上でかつ
40mm超えが無いこと今長さ範囲
は同じで40mmより長いものは全質量
のl%以下、最長は45mmとした。
長さ(2)
l
3. 15<L≦40
m、
ku/m3
ー~
嵩密度BD
650≦BD≦750
蝿3)
水分(源景基準含水率)M
含水率Uから水分Mへ呼称変更。
M≦IO
一
%I3)
微粉1
微粉率から率を削除し微粉とした
F≦10
区分ABと区分Cを分け、区分Cを96.3
以上とした。
%I3)
機械的耐久性DU
DU≧96.5
DU≧97.5
MJ/kg(3)
高位発熱量
≧18.0
(4,280kcal/kg)
≧17.5
(4,170kcal/kg)
高位発熱量を訂正した。発熱量測定時
の水分を記載すること。
発熱量Q
(水分)
MJ/kg(3)
ー
低位発熱量
≧16.3
(3,940kcal/kg)
≧16.0(3,820kcal/kg))
添加物(5)
(バインダーなど)
蝿3)
≦2(6)
新たに採用した。
卯4)
区分Cの5.0以下を2.0以下とした。
灰分AC
AC≦0.5
1 .0<AC≦2.0
0.5<AC≦1 .0
”4)
硫黄S
S≦0.04
S≦0.()3
区分ABと区分Cを分け、区分Cを1.0
以下とした。
好4)
窒素N
N≦0.5
N≦1 .0
鼎4)
塩素CI
C1≦0.02
CI≦0.03
Mg/kgl4)
重金属
ヒ素As
As≦1
~
Mg/kg(4)
カドミウムCd
Cd≦0.5
~
Mg/kg(4)
全クロムCr
Cr≦10
~へ
Mg/kg(4)
銅Cu
Cu≦10
~~
Mg/kg(4)
水銀Hg
Hg≦0. 1
~
Mg/kg(4)
ーー
Ni≦10
ニッケルNi
Mg/kg(4)
鉛Pb
Pb≦1O
~~
Mg/kg(4)
諏鉛ZI1
Zn≦100
【注]
(')海中貯木木材、街路樹、剪定枝、防腐・防嶬処理剤、塗装・被覆製品、建築廃材などを含めた薬剤などで
汚染された木材および履歴の不明確なものを除く
(2)40mmより長いものは全質量の,%以下、最長は43mm
(3)到着ベース
(4)無水ベース
(5)澱粉、コーンスターチ、ボテトスターチなど植物由来のものに限る
(6)添加率はペレット原料に対する添加物の質鮭割合
-21-
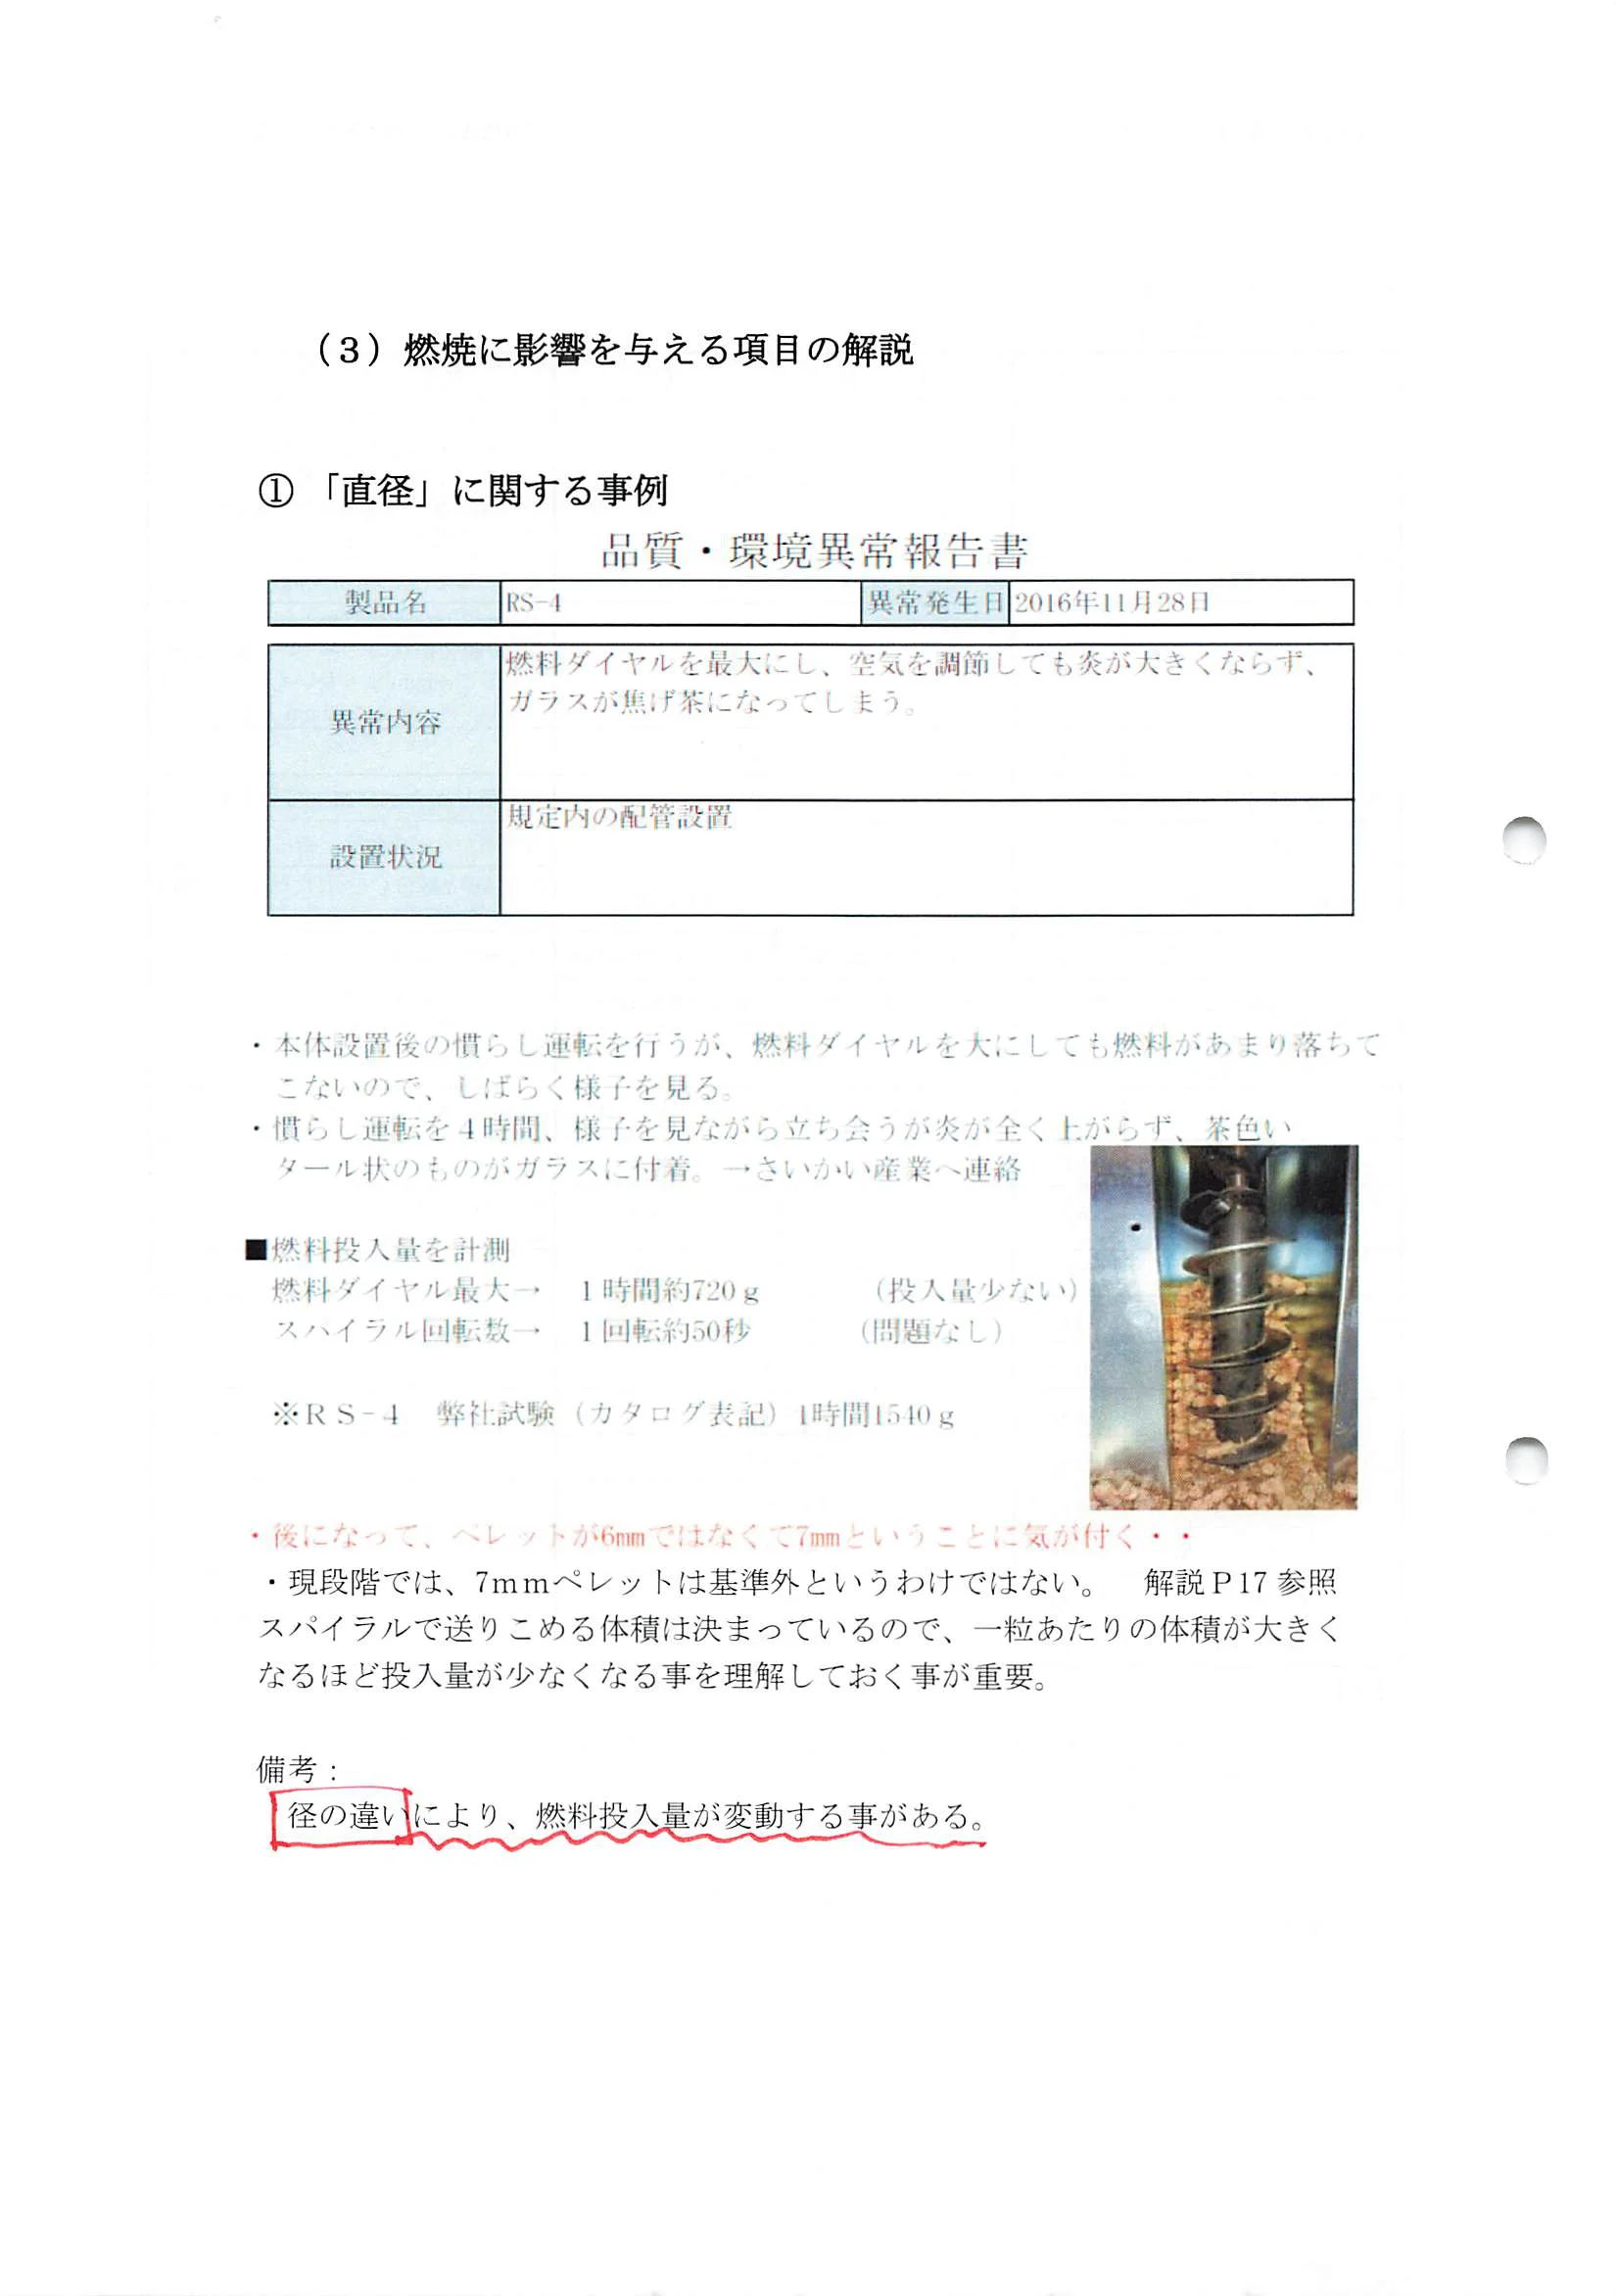
(3)燃焼に影響を与える項目の解説
①「直径」に関する事例
品質・環境異常報告耆
|
製品名
|Rs
1
|異常碓生nl2016年1 lll28「1
燃料ダイヤルを鹸大にし、空裁を調節しても炎が大きくならず、
ガラスが焦げ茶になってしにう
異常内容
規定内の配管,没涜
=
設置状況
本体役置後リ)慣らし迩撚をrIうか、燃料ダイヤルを大‘二L
二ないソ)こ、
し眼↓、パ様1.・を見る
慣らし運転を4時間、嫌j'・を見ながら立ち会うか炎か全く
タール状のf,ノ)」、ガラス‘二1,t詩
・さいノノ‘い産驚、騨絡
ごも燃料"、紡攪り癖ちご
M姑-1翼、紫色い
q■
■燃料役人欲を計測
燃糾ダイヤル雌大
スハイヲルM転放
ー
1時開約72()農
l l''l転細3()"
(投入戦しない
(IIII甑なし
弓蕊握
鋒RS
‐l
弊社試験ウタログ茂記)
1"|伽~DI()g
一
使‘な
‐、し
ノ、6mmr' tなく
ごィmm
b,-
,_奴ノ、{l・<
・・
・現段階では、7mmペレットは基準外というわけではない。
解説P17参照
スパイラルで送りこめる体積は決まっているので、一粒あたりの体積が大きく
なるほど投入量が少なくなる事を理解しておく事が重要。
備考
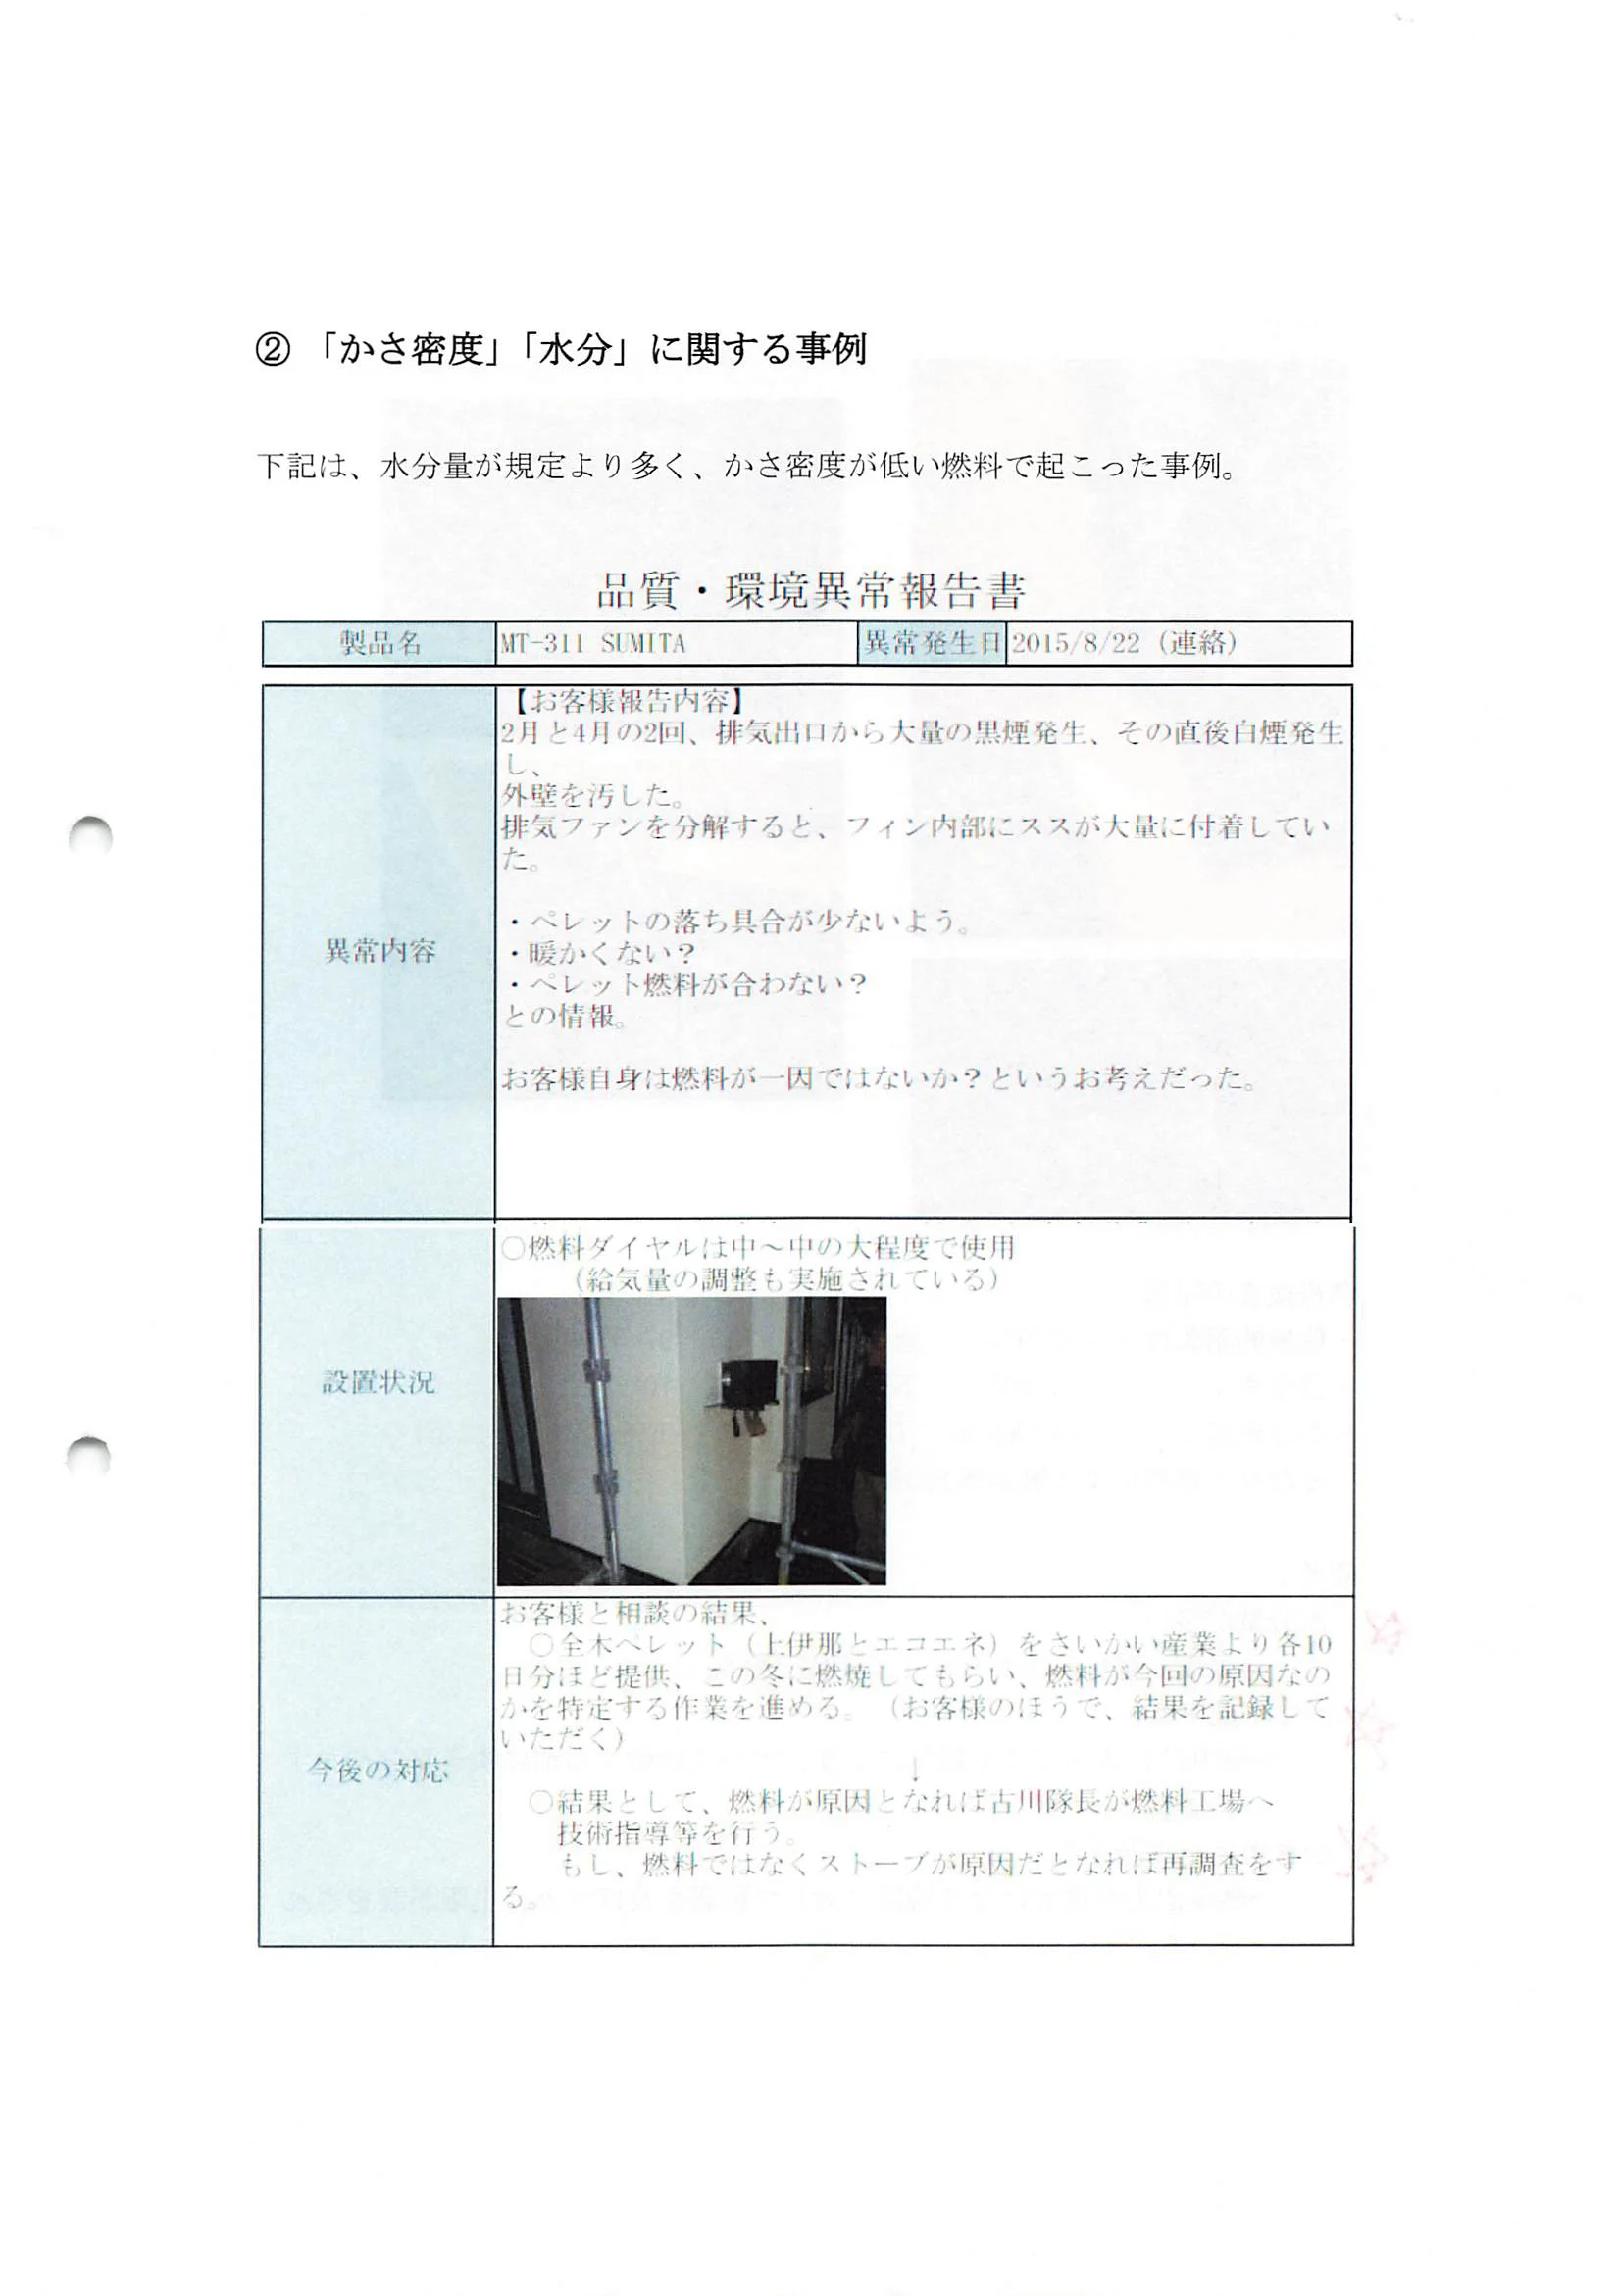
②「かさ密度」
「水分」に関する事例
下記は、水分量が規定より多く、かさ密度が低い燃料で起こった事例。
品質・環境異常報告書
|MT-31 11 SIMITA
|異常縫生『I|2015822 (連絡)
製品名
【お客様緩海内容】
2月と-鯛の2M、排気出l1から大慰の黒煙篭ft、その直後白煙搭生
L,
外壁を汚した
排気フアンを分解すると、フイン内部にススが大戦に付着してい
たへ
・ヘレットの落ち具合が少ないよう
.暖かくない?
・ヘレット燃料が合わない?
との情綴。
異常内容
お客様自身は燃料が一閃でItないか?というお薄えだった
燃料ダイヤルIt'l!~III(/)大縄I礎ご使用
(給虹敵‘)I淵轆も蕊施されどいる)
没i蹄状況
=
お客鮫し相談ノ)結果.
食衣、レソト
I {州I1レニ、
I I分:王し提供、
ニノ)冬’二燃焼L
,、を杵,進十ろ'1:鴬を筐Y)Z)
いたどく)
。。・ト)をさいJ,い潅驚上‘)各I()
ご*らい、燃料,J,/i、[111の原閃なL/)
わ.洋恢ノ),更’)ご、織果を記録しご
今後の対応
締果ししご、燃料」、馴刈しなれ{f,i,
l l l隊上)&燃糾1場、
投附指算津をil
ノf
1
.撚糾.tなくストー/,ウ、l剃刈だしなれ痕阿I淵侮を『
ろ~
b内
:z
-i.
ノダー狗余|!
ごll
良ろ;f-ゾ
、
‐つミ
プ
1
一ー▼I
aー
==ノ!毛
1
,
1
ー”百ー
1
ー
1
町一一‐
0
へ夢目
一一~
X ,
‐、[国司ロ、
| r-a
|r訓
’ず』
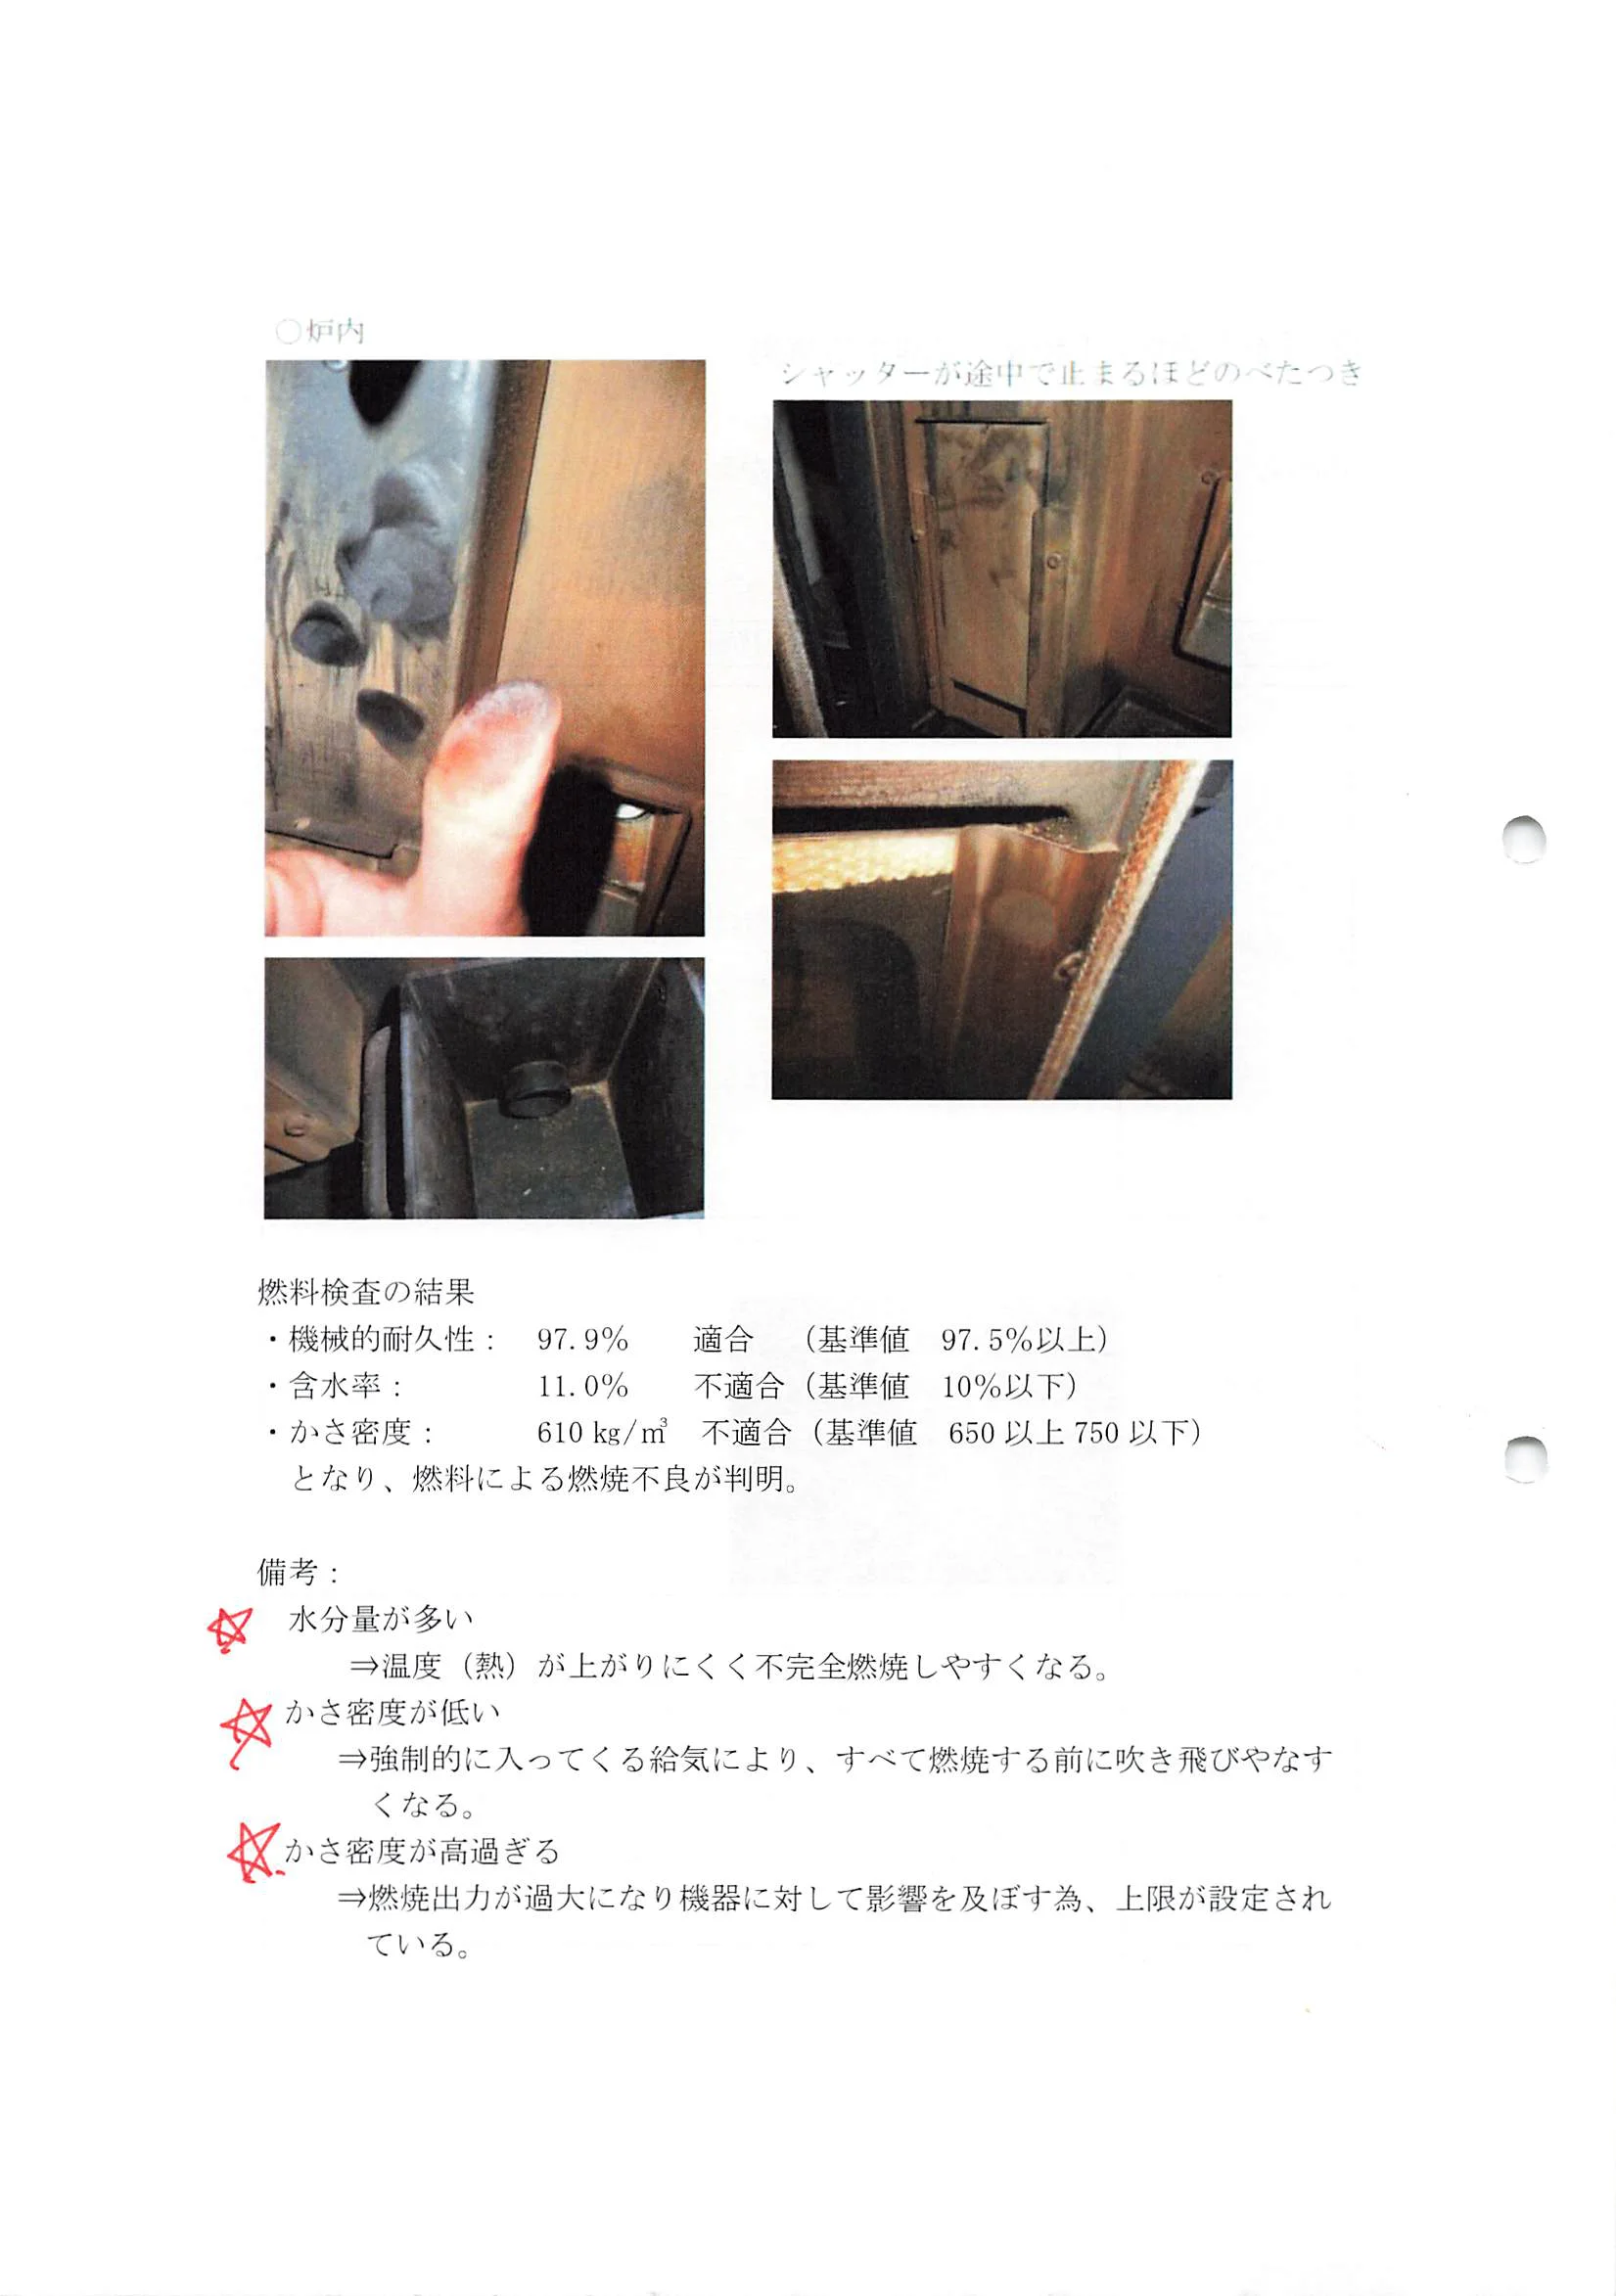
燃料検査の結果
・機械的耐久性
・含水率:
・かさ密度:
となり、燃料
久性:
97.9%
適合
(基準値97.5%以上)
11.0%
不適合(基準値10%以下)
610kg/㎡不適合(基準値650以上750以下)
燃料による燃焼不良が判明。
(、
備考:
水分量が多い
→温度(熱)が上がりにくく不完全燃焼しやすくなる。
<かさ密度が低い
→強制的に入ってくる給気により、すべて燃焼する前に
くなる。
ごかさ密度が高過ぎる
二燃焼出力が過大になり機器に対して影響を及ぼす為、
ている。
すべて燃焼する前に吹き飛びやなす
上限が設定され
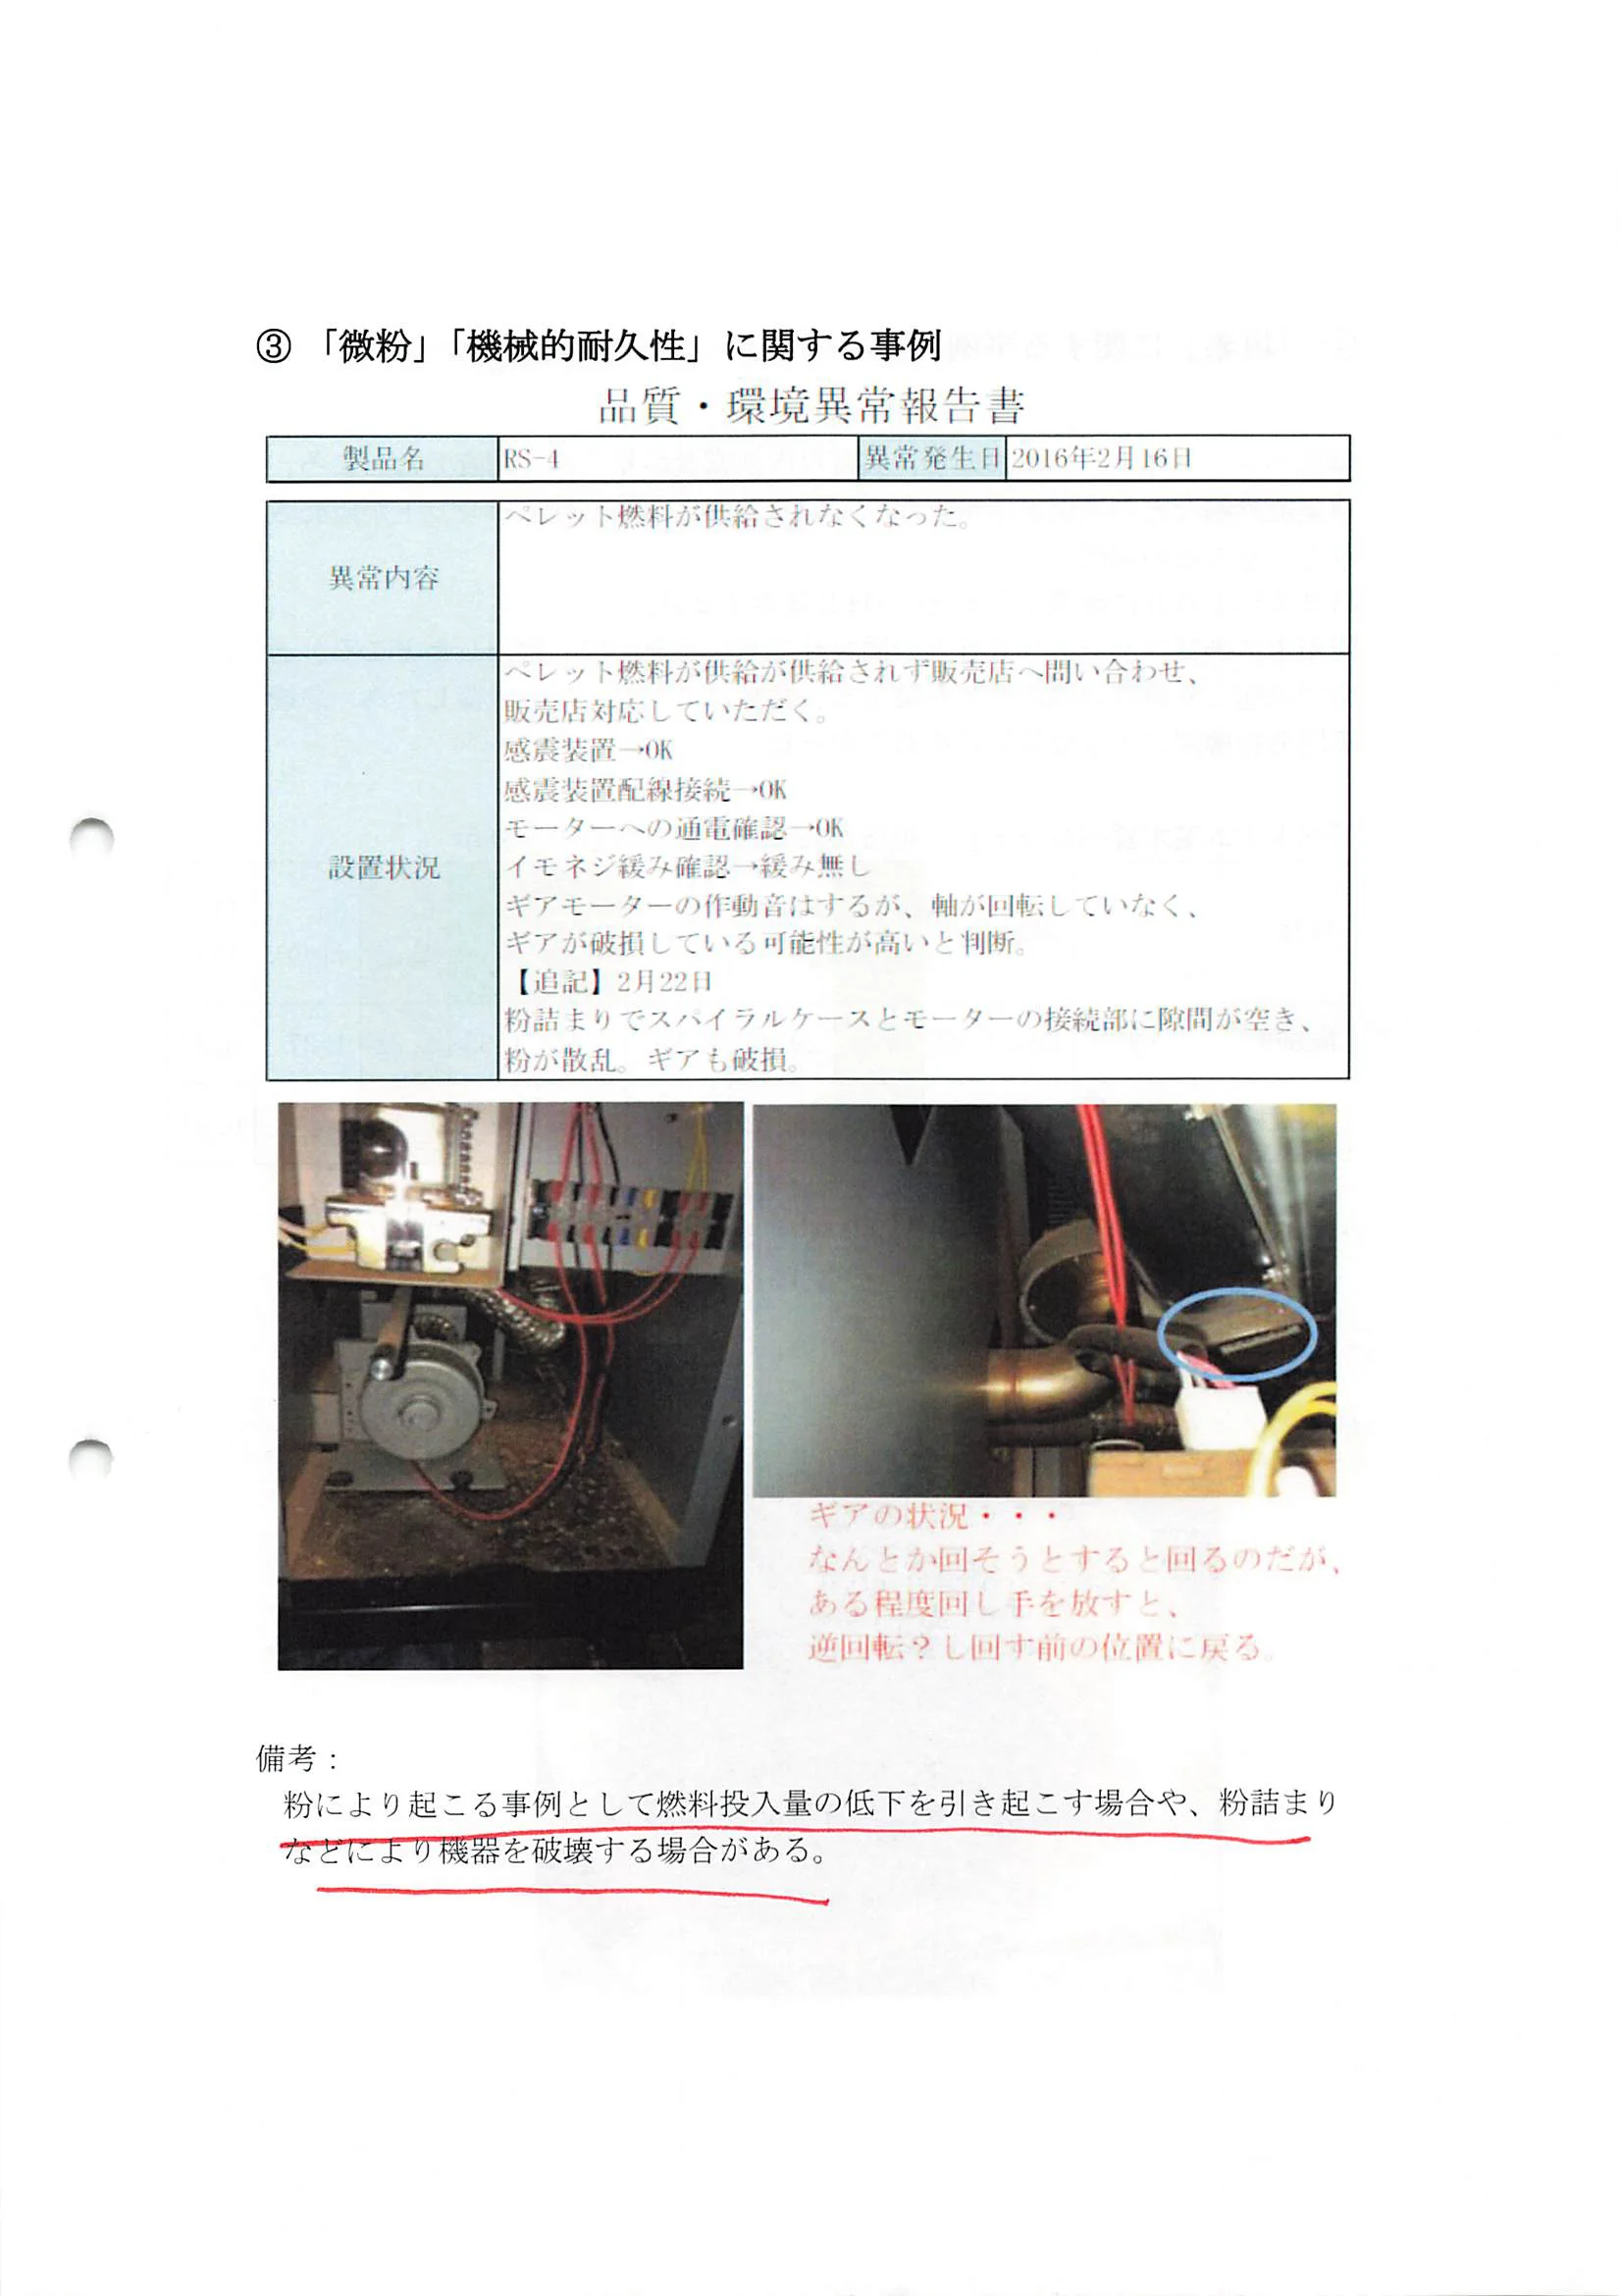
③「微粉」
「機械的耐久性」に関する事例
品質・環境異常報告誉
’’
|Rs
'
|異常発生III2016年2"161
I
製品名
/、レット燃料が供給されなくなった
異常内容
ヘレット燃料が供給が供給されず販充店へ問いA、オ)せ、
販売店制・応していただく
感震装涜’0K
感震装澄配線接続、()K
モーターへの通電確認・()K
イモネジ緩率確認→緩み無し
ギアモーターの作動部土するが、軸がM転しくいなく、
ギアが破損している“1能性が高いし判断
【追記】2月22I1
粉誌kりでスハイラルケースとモーターの接続部に隙間が空き、
粉が散乱ギアも破損
へ
設置状況
〕』
,r
強強一韓=
里い■
海一
1
ギーヂノ)〃、<兇。
Jにノ
ー
、li'lそ
ウる縄璽IIII
I
jMI!'l蝋、.?
I
'’
I-る
| 'lる
)‐
rを放卜
,
i-I1!
)(!' iW,
jたる
U一
備考:
粉により起こる事例として燃料投入量の低下を引き起こす場合や、粉詰まり
○一
一一
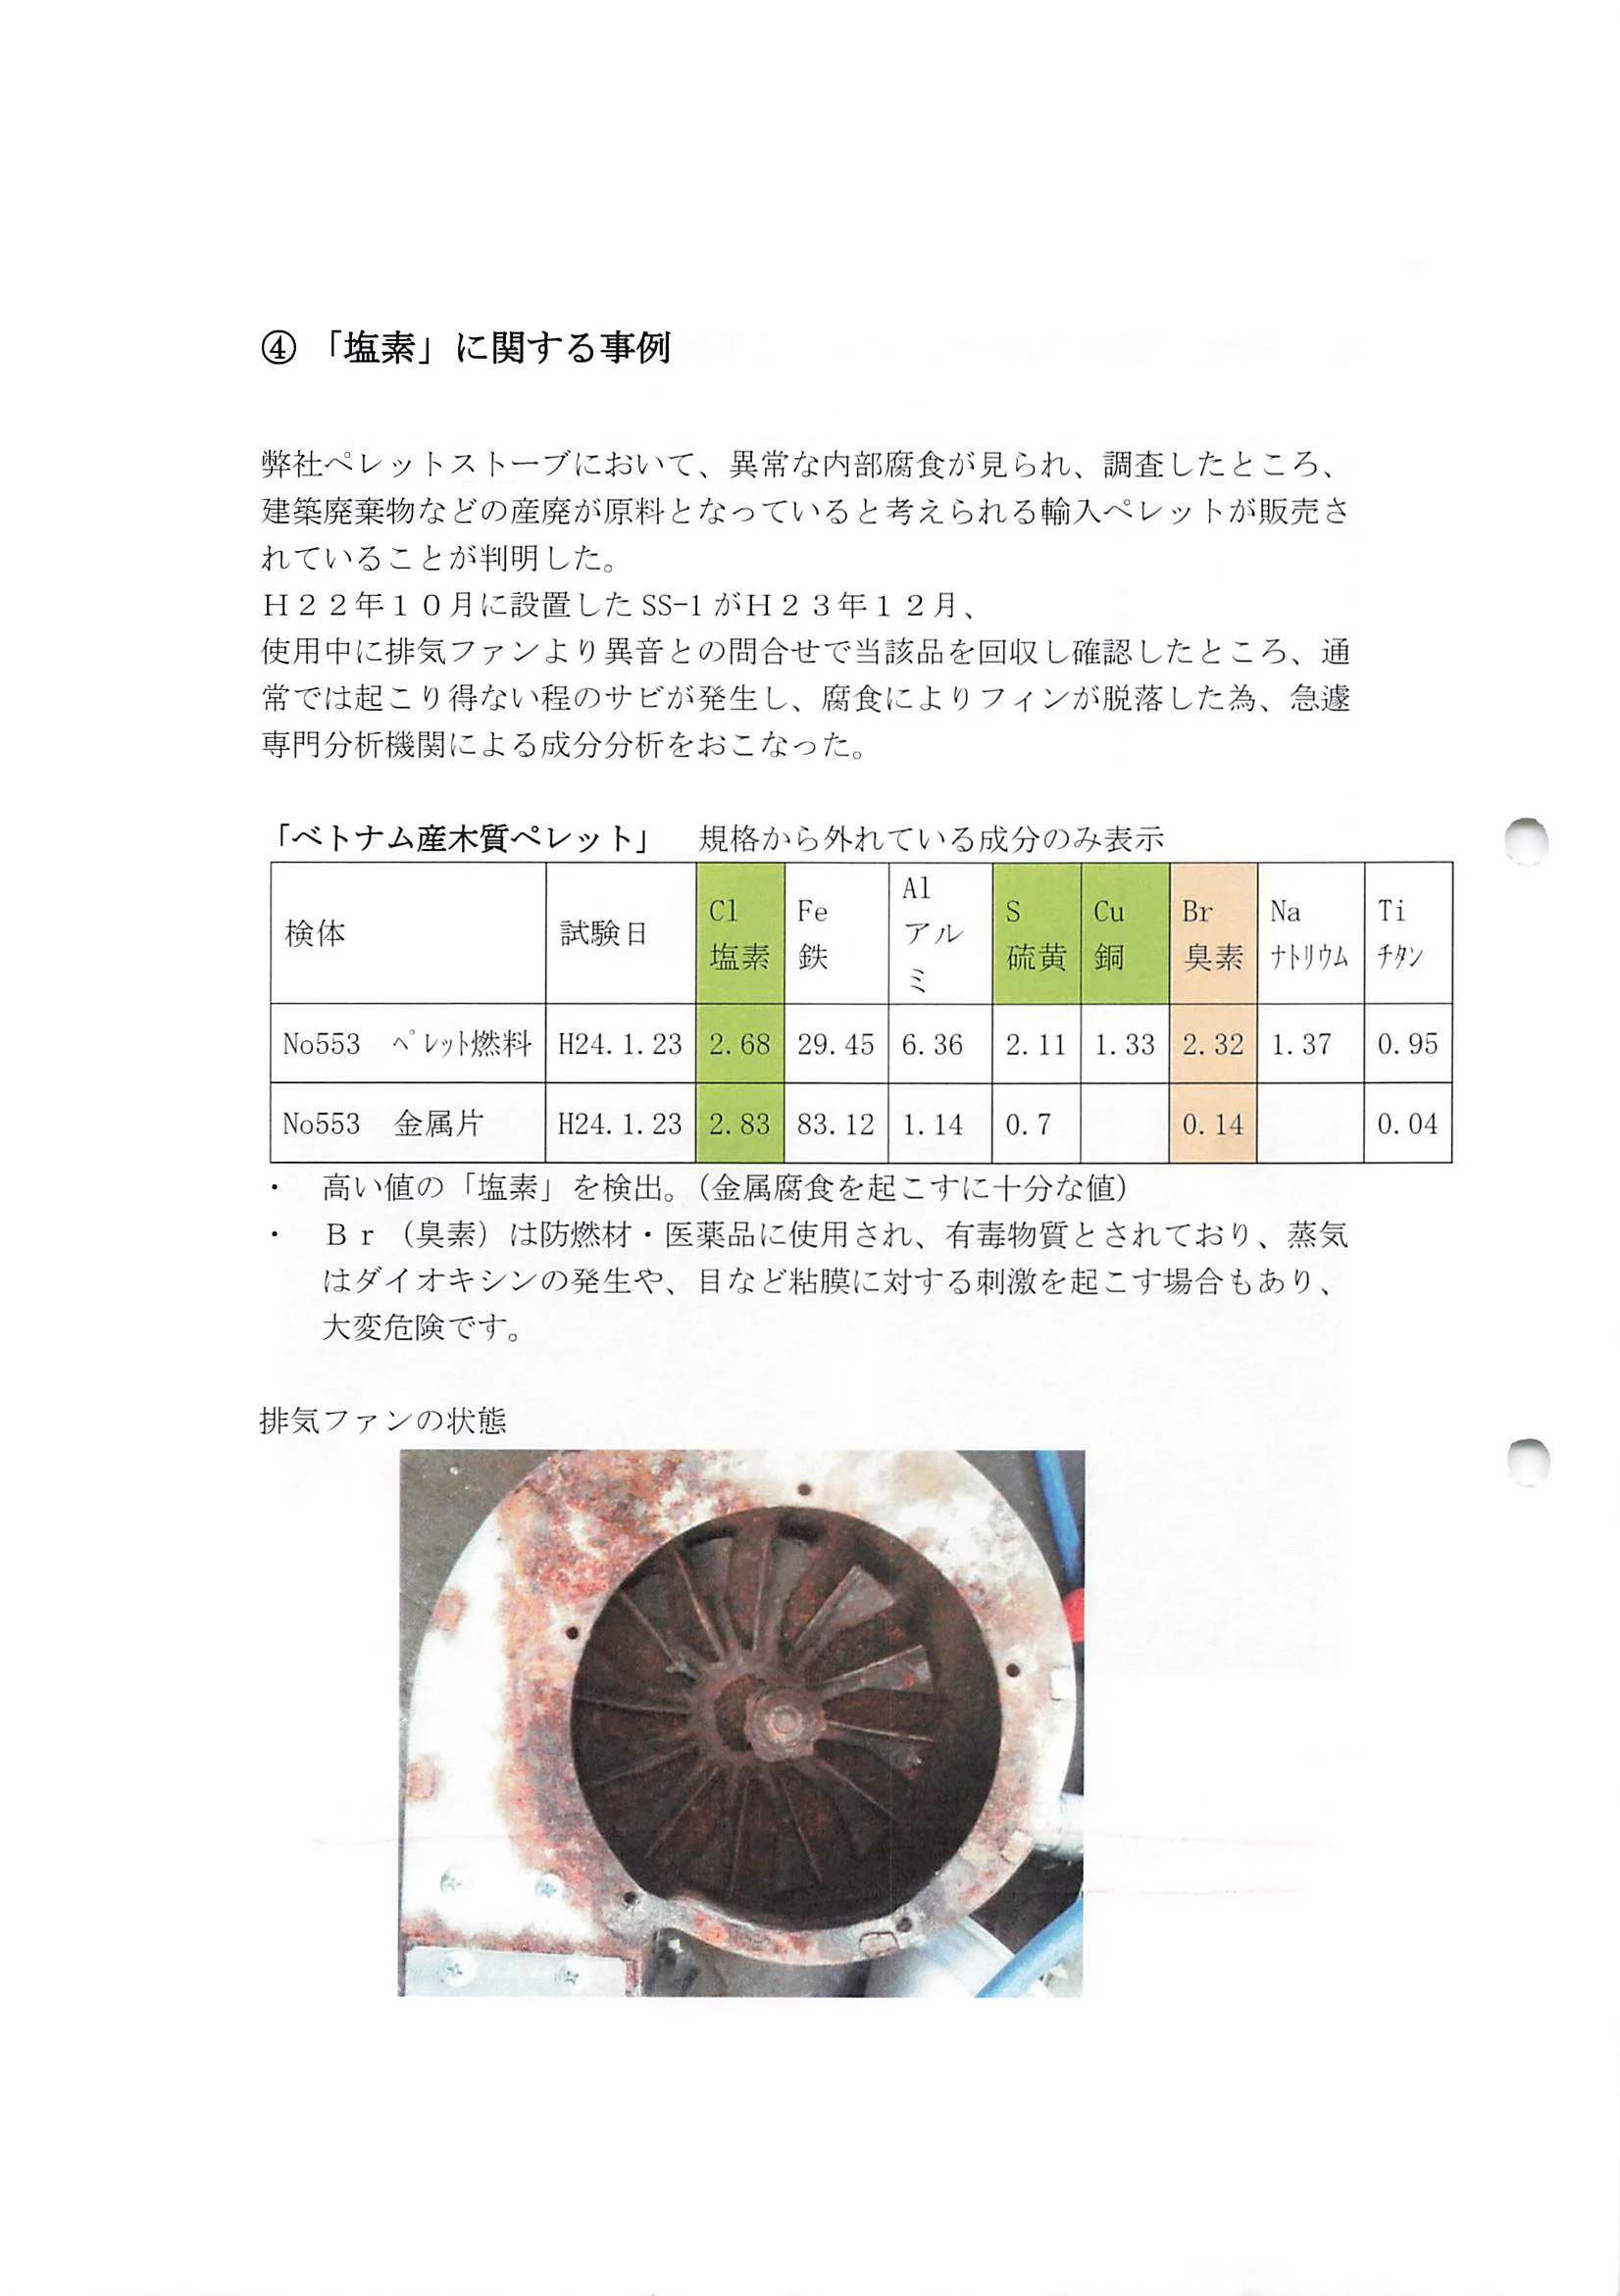
④「塩素」に関する事例
弊社ペレットストーブにおいて、異常な内部腐食が見られ、調査したところ、
建築廃棄物などの産廃が原料となっていると考えられる輸入ペレットが販売さ
れていることが判明した。
H22年10月に設置したSS-1がH23年12月、
使用中に排気ファンより異音との問合せで当該品を回収し確認したところ、通
常では起こり得ない程のサピが発生し、腐食によりフインが脱落した為、急遼
専門分析機関による成分分析をおこなった。
一
「ベトナム産木質ペレット」
規格から外れている成分のみ表示
しノ肌アミ
C]
鹿鉄
Br
Na
ナトリウム
Ti
チタン
S
硫黄
Cu
検体
試験日
塩素
臭素
銅
No553
へ。レット燃料
H24. 1.23
1.37
0.95
2.68
29.45
6.36
2. 11
1.33
2.32
No553金属片
H24. 1.23
2.83
83.12
1. 14
0.7
0.14
0.04
高い値の「塩素」を検出。
(金属腐食を起こすに十分な値)
Br
(臭素)は防燃材・医薬品に使用され、有毒物質とされており、蒸気
はダイオキシンの発生や、
目など粘膜に対する刺激を起こす場合もあり、
大変危険です。
排気ファンの状態
へF
1
型P~
、ゎ
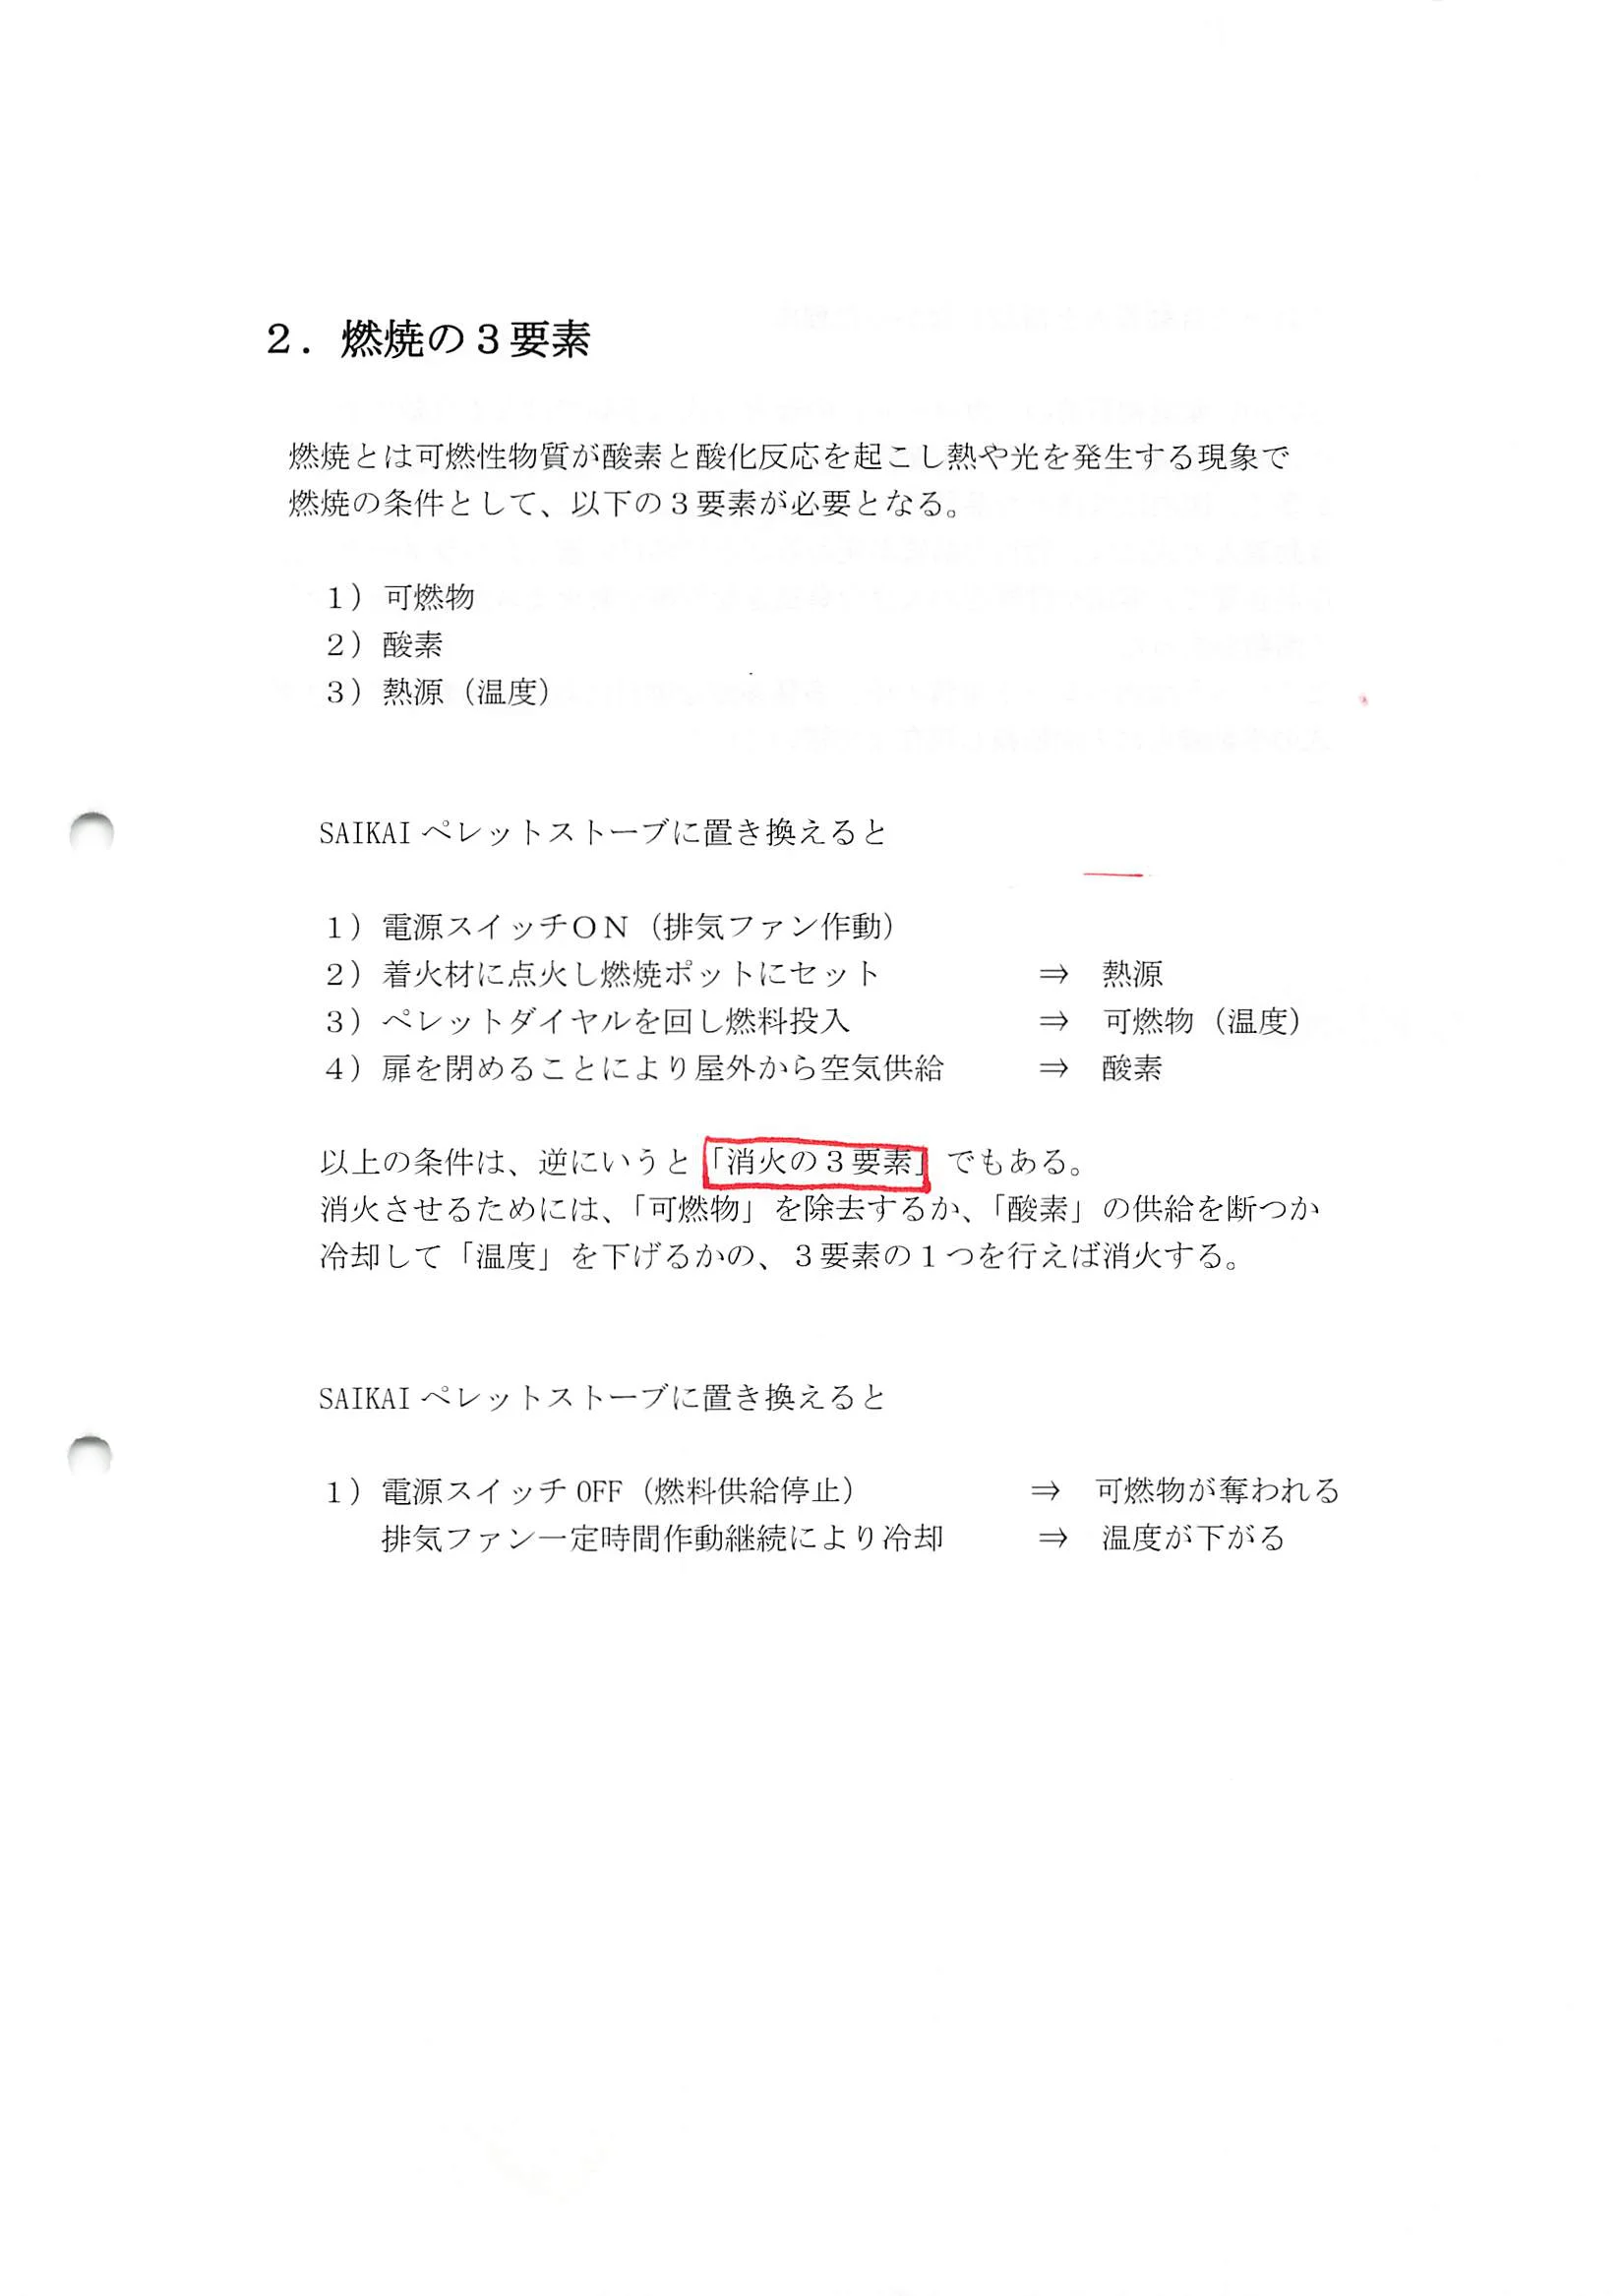
2.燃焼の3要素
燃焼とは可燃性物質が酸素と酸化反応を起こし熱や光を発生する現象で
燃焼の条件として、以下の3要素が必要となる。
jjjl
2
3
可燃物
酸素
熱源(温度)
例へ
SAIKAIペレットストーブに置き換えると
-
電源スイッチON(排気ファン作動)
着火材に点火し燃焼ポットにセット
ペレットダイヤルを回し燃料投入
扉を閉めることにより屋外から空気供給
1)
2)
3)
4)
二熱源
→可燃物(温度)
=〉酸素
以上の条件は、逆にい
消火させるためには、
冷却して「温度」を下
を下
でもある。
か、
「酸素」の供給を断つか
3要素の1つを行えば消火する。
げるかの、
SAIKAIペレットストーブに置き換えると
‐
1)電源スイッチOFF (燃料供給停止)
排気ファン一定時間作動継続により冷却
今可燃物が奪われる
→温度が下がる
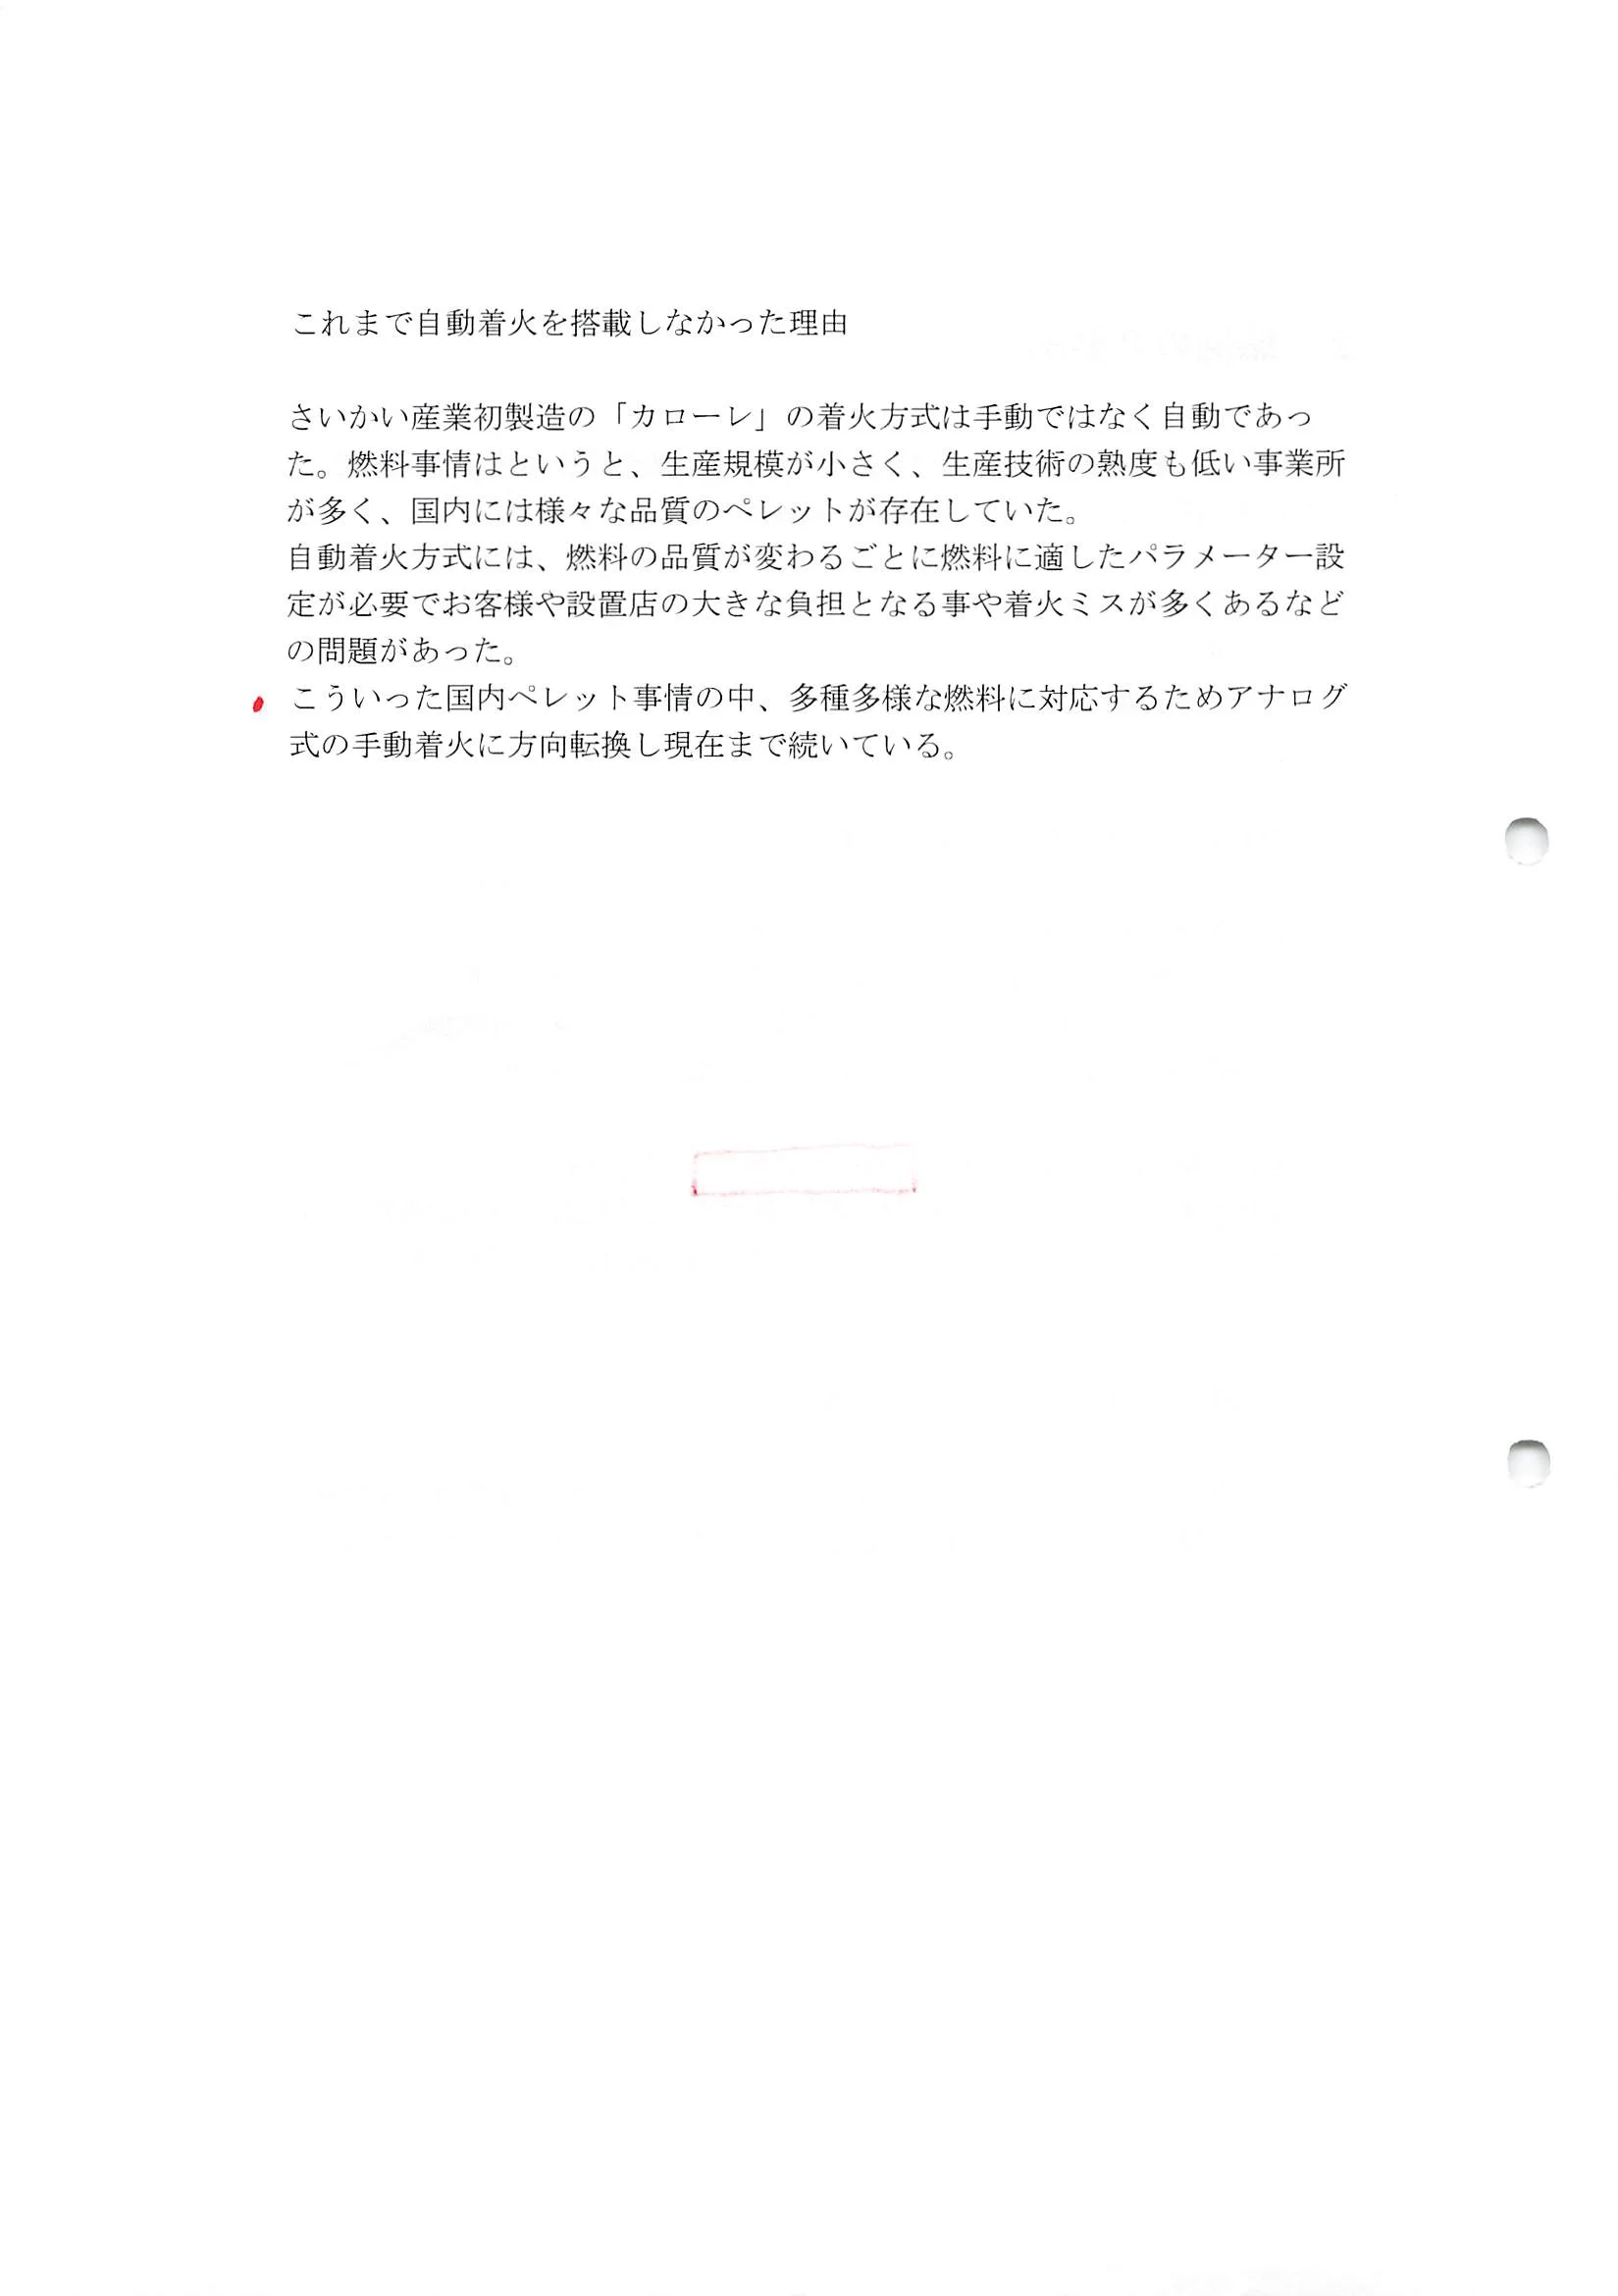
これまで自動着火を搭載しなかった理由
さいかい産業初製造の「カローレ」の着火方式は手動ではなく自動であっ
た。燃料事情はというと、生産規模が小さく、生産技術の熟度も低い事業所
が多く、国内には様々な品質のペレットが存在していた。
自動着火方式には、燃料の品質が変わるごとに燃料に適したパラメーター設
定が必要でお客様や設置店の大きな負担となる事や着火ミスが多くあるなど
の問題があった。
βこういった国内ペレット事情の中、多種多様な燃料に対応するためアナログ
式の手動着火に方向転換し現在まで続いている。
へ、。一